竹材表面处理的物理特性与工艺定位
竹材作为一种天然植物纤维材料,其表面微观结构具有明显的纵向纹理和周向竹青层,这种特殊的物理形态决定了其在打磨过程中对磨料选择和压力控制的严苛要求。竹青层硬度较高,而竹黄层相对疏松,若工艺参数设置不当,极易造成表面硬度不均或纤维撕裂,因此中砂打磨与中磨修整并非简单的表面清洁,而是构建后续涂装附着力和最终视觉质感的基础工程。
在工业化生产或高精度手工制作中,中砂打磨通常指代使用400-800目砂纸或对应粒度的砂轮进行初步平整化处理的过程。这一阶段的核心目标是消除竹材在干燥、拼接或粗加工阶段留下的刀痕、毛刺以及不平整的接茬。通过去除表面微观的凸起部分,为后续的精细抛光提供一个均匀的物理基底。这一步骤直接决定了成品竹材在光线照射下的漫反射效果,是提升表面细腻感的第一道关键防线。
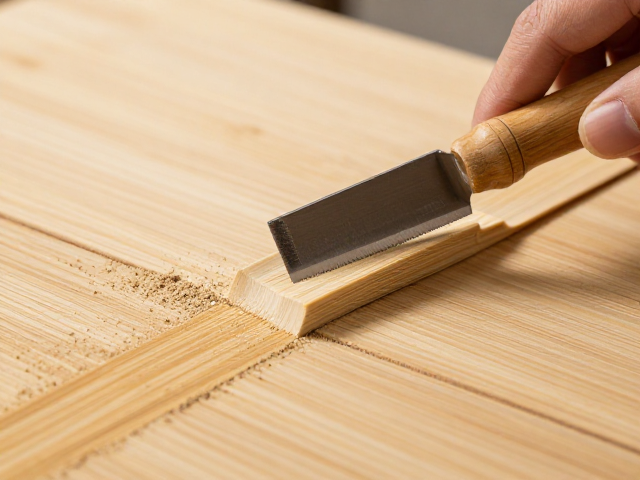
中砂打磨的刀具选择与操作规范
中砂打磨阶段对磨具的选型需严格遵循竹材的硬度特性,通常推荐使用氧化铝或碳化硅材质的砂带或砂盘,其粒度分布需均匀且无结团现象。在实际操作中,打磨方向应严格遵循竹纤维的纵向纹理,避免横向打磨导致纤维被强行切断,从而在后续使用中产生翘曲或开裂。操作压力需保持恒定且轻柔,过大的压力会导致竹材表面温度升高,引起树脂软化或局部烧焦,进而破坏竹材原有的色泽与结构完整性。
为了确保打磨的一致性,操作人员需定期清理砂纸表面的竹屑,防止颗粒堵塞导致打磨效率下降或产生新的划痕。在对待竹材表面节疤或色差区域时,需适当调整打磨力度,既要保证节疤处的平整度与周围区域一致,又要避免过度打磨导致节疤脱落或形成凹陷。此阶段的表面状态应呈现均匀的哑光质感,无明显反光点或深浅不一的色差,为进入中磨修整阶段做好严密的物理准备。
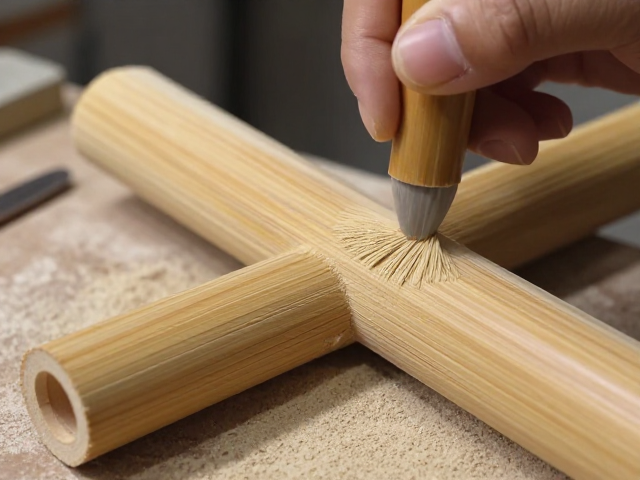
中磨修整的精细化处理逻辑
中磨修整紧随中砂打磨之后,主要使用600-1000目或更细的磨具进行精细化处理,其核心任务是消除中砂打磨留下的细微砂痕,进一步平滑竹材表面的微观峰谷。这一过程不仅是物理上的平整,更是对竹材纤维结构的整理,通过适度的摩擦使竹纤维末端紧密闭合,减少后续涂装时的渗透不均现象。中磨的效果直接影响了最终成品的触感,细腻的中磨表面能带来如丝绸般的顺滑体验,是区分普通竹制品与高品质竹制品的重要感官指标。
在进行中磨时,环境清洁度至关重要,任何微小的粉尘颗粒都可能嵌入竹材表面,形成永久性瑕疵。因此,建议在打磨过程中配合吸尘装置或定期使用压缩空气清理表面。此外,中磨修整还需特别注意竹材边缘和转角部位的处理,这些区域因应力集中更容易出现崩边或打磨过度,需采用专用的角磨工具或手工精细打磨,确保整体表面的连贯性和一致性。中磨后的表面应无明显可见划痕,触感细腻,为最终的涂装或素面展示提供完美的基底。
工艺衔接与表面质感的最终呈现
中砂打磨与中磨修整之间存在着严密的逻辑衔接,前者的效率与平整度决定了后者的精细程度,而中磨的效果则直接决定了最终表面的质感上限。若中砂打磨不到位,残留的深痕在中磨阶段难以完全消除,会导致表面出现“砂痕印”,严重影响视觉效果;反之,若中磨过度,可能会削弱竹材表面的微观结构,影响涂层的附着力。因此,两个阶段的工艺参数需根据竹材的具体种类、含水率及最终用途进行动态调整,形成严密的工艺闭环。
在实际应用中,经过完整中砂与中磨处理的竹材表面,在自然光下应呈现出均匀、柔和的光泽,无刺眼高光或暗沉区域。这种经过精心打磨的表面不仅提升了竹材的美学价值,更增强了其耐磨性和耐候性。通过严格控制打磨粒度、操作手法和环境条件,竹材能够最大程度地保留其自然纹理之美,同时具备现代工业产品的精致感,满足高端家具、装饰材料及工艺品对表面质感的严苛要求。