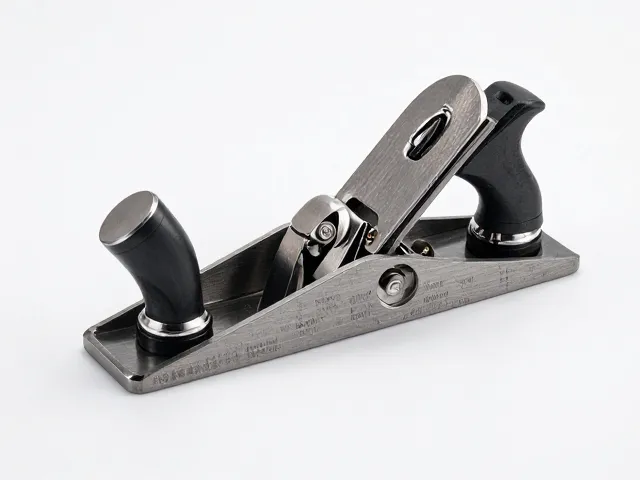
高碳钢材质的核心优势与常见类型
木工刨冲刀的选择核心在于材料特性,高碳钢因其含碳量较高,能通过热处理达到极高的硬度,从而保持长久的锋利度。常见的类型包括T10、T12以及部分进口的高碳合金钢,这类钢材在淬火后硬度通常能达到HRC58-62之间,能有效抵抗木材纤维的磨损。相比低碳钢,高碳钢在切削硬木或结疤木时不易卷刃,能提供更光滑的刨削表面,减少后续打磨的工作量。
不同钢材的微观结构决定了其耐用性与锋利度的平衡。T10钢以其中高碳含量著称,韧性与硬度兼顾,适合大多数常规木工场景;而T12钢碳含量更高,硬度上限更高,但相对更脆,需更精细的操作习惯以避免崩口。选择时需关注钢材的纯净度,杂质少的钢材在研磨时更均匀,刃口更细腻。市面上正规渠道销售的合格高碳工具钢,其化学成分符合国家标准GB/T 1298或GB/T 2101的规定,这是判断刀具材质真伪的基础依据。
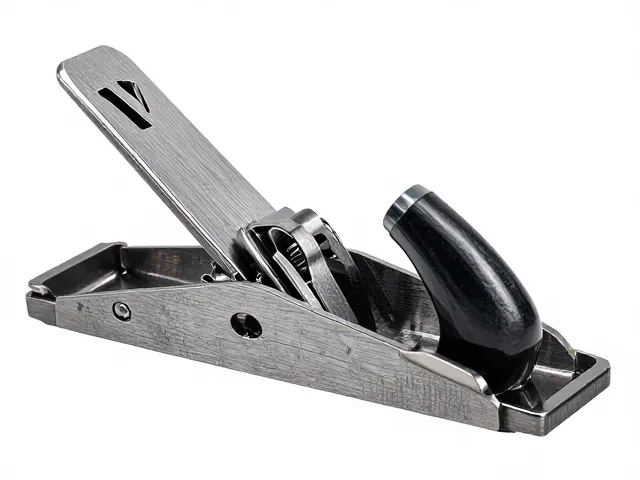
刃口几何角度与研磨工艺的影响
刨冲刀的刃口角度直接决定了切削的顺畅度与阻力。对于通用木工刨刀,前角(切削刃与工件表面的夹角)通常设置在20-25度左右,这个角度能在锋利度与刃口强度之间取得最佳平衡。前角过小,刃口过于锋利但易崩裂,适合软木;前角过大,切削阻力增大,适合硬木或需要强力切削的场景。刃口后角需与刨床底板紧密贴合,确保切削面平整,后角过大会导致刀具跳动,影响刨面质量。
研磨工艺决定了刃口的微观质量。手工研磨需使用从粗到细的磨石,依次去除钢材表面缺陷并形成镜面效果。高质量的刃口在放大镜下观察应无锯齿状缺口,刃线平直。现代工艺中,部分刀具采用精密机械加工后进行手工精磨,能大幅缩短研磨时间并保证一致性。刃口宽度应与刨刀座开口匹配,过宽会导致受力不均,过窄则强度不足。正确的研磨手法应保持角度恒定,避免过度磨损刃口两侧,确保每次研磨后刃口能均匀受力。
日常保养与防锈维护措施
高碳钢刀具最大的敌人是锈蚀,因此保养的核心在于控制湿度与保持清洁。每次使用后,需用干布擦拭刀体,去除木屑与油污,随后涂抹一层薄薄的防锈油或专用刀具保养蜡。在潮湿环境中存放时,建议将刀具放入密封袋并放置干燥剂,或存放在带除湿功能的工具柜中。完全干燥的环境能显著降低氧化反应的速度,延长刀具使用寿命。
定期维护包括检查刃口状态与刀体结构。发现轻微钝化时,应及时进行简单研磨恢复锋利,避免强行使用导致崩刃。检查刀体是否有裂纹或变形,特别是刀背与刀头连接处,这些部位承受主要应力,结构完整性至关重要。若刃口出现微小缺口,需从粗磨开始逐步修复,不可直接跳过步骤。正确的保养习惯能让高碳刀具保持数年甚至更久的优异性能,避免因锈蚀或结构损坏导致的报废。