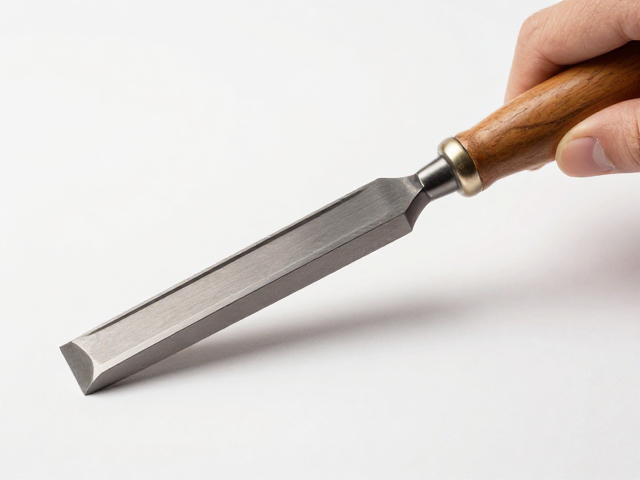
磨刃基础:刀具几何与研磨逻辑
木雕刀具的锋利程度直接决定了切削的流畅性与成品的表面质量,而磨刃的核心在于维持刀具原有的几何角度。常见的平口凿或圆口凿,其刃口并非绝对水平,而是带有一定的后角,这一设计能减少木材纤维在切削过程中的摩擦阻力。初学者常犯的错误是试图将刃面磨得完全垂直,这会导致刀具“吃肉”过快且难以控制,极易造成崩茬。正确的做法是固定研磨角度,通常平口凿的后角保持在25至30度之间,圆口凿则需根据弧度均匀受力。
研磨介质的选择需遵循从粗配到精抛的过程。推荐使用水石或油石,水石切削效率高且不易堵塞,适合快速去除缺口;油石润滑性好,适合精细修整。在操作时,务必保持手部稳定,以手掌根部为支点,带动刀具在石面上进行往复或画圈运动。研磨过程中需频繁观察刃口,当整个刃口出现均匀一致的金属光泽时,说明粗磨阶段已完成。切勿只磨刃口一点,而应覆盖整个刃面,确保受力均匀,避免刃口出现波浪形扭曲。
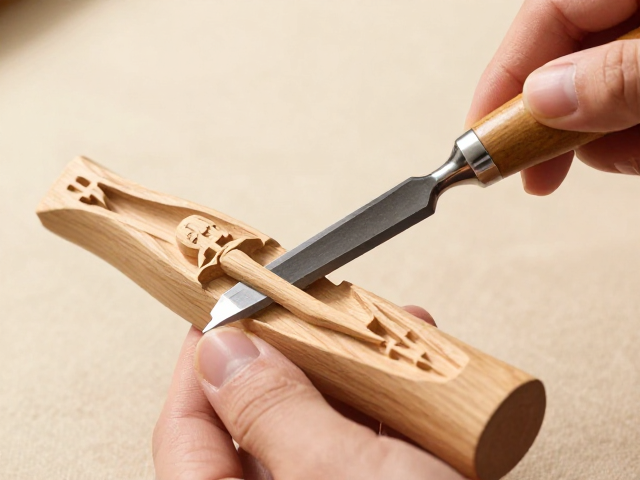
粗坯定型:去料逻辑与发力技巧
粗坯阶段的目标是快速去除多余木料,确立作品的基本体积与动态关系,而非追求表面光洁。这一阶段应选用刃口较宽、厚度适中的平口凿,利用凿刃的宽度一次性剥离大面积木材。操作时,凿刃切入木材的角度应略带倾斜,利用杠杆原理将木料“撬”出,而非垂直下压。垂直凿入容易导致木材纤维撕裂,形成毛刺,影响后续精修。
发力技巧遵循“顺纹推,逆纹撬”的原则。顺纹切削时,身体重心前移,双手配合,一手握柄施力,一手扶凿身控制方向与深度,力量要均匀持续。遇到硬木或木纹交错处,需减小切入深度,分多次薄削,避免凿刃卡死或崩口。粗坯定型时,需时刻关注木材的纹理走向,顺着纹理方向规划去料路径,这样既能提高效率,又能保持木材结构的完整性,减少因逆纹切削导致的表面损伤。
凿法详解:不同形态的处理策略
圆口凿在处理曲面与凹槽时具有不可替代的优势,其弧形刃口能完美贴合木材的自然形态。使用圆口凿时,刃口中心点切入,两侧刃角向外延伸,通过旋转手腕改变接触点,像铲子一样将木料挖出。对于浅浮雕的底层清理,圆口凿可快速扫除背景木料,形成干净的底面。操作时需注意控制挖取的深度,避免过深导致边缘塌陷,保持曲面过渡的自然流畅。
平口凿在处理直线边缘与平面修整时表现更佳,常用于制作台阶、直边或精细的轮廓线。在凿削平面时,凿刃应与木材表面保持平行,采用“削”的动作,像刨子一样去除薄层木屑。对于需要锐利边缘的处理,如花瓣尖端或衣褶折痕,平口凿可进行局部修整,通过小范围的精准切削塑造清晰的光影交界线。不同凿法的组合使用,能应对复杂的雕刻需求,平口凿定骨架,圆口凿塑血肉,二者相辅相成,共同完成作品的形态构建。