解析锯条弹性的核心材质与热处理工艺
锯条的弹性表现并非单一因素决定,而是取决于钢材中的碳含量以及后续热处理工艺的精准控制。高碳钢通常被用于制作需要较高硬度的锯条,但其脆性相对较大;相比之下,含有适量铬、钼或钒的合金弹簧钢,如常见的65Mn或55Si2Mn,能在保持足够硬度的同时提供优异的回弹性能。这类材料在经过淬火和低温回火处理后,内部晶体结构趋于稳定,使得锯条在受到侧向压力或弯曲时不易发生永久性变形,这是挑选高弹性锯条时必须关注的底层物理特性。
热处理过程中的回火温度直接决定了锯条的最终力学状态。过高的回火温度会导致硬度下降,使锯条在切割硬木时容易崩齿;而过低的回火温度则可能保留过多的内应力,导致锯条在使用过程中突然断裂。优质的锯条生产方通常会采用分段式回火工艺,确保锯条整体受力均匀。在实际观察中,可以通过轻微弯曲锯条后观察其回弹速度和形态恢复程度来初步判断热处理质量,回弹迅速且无扭曲现象的锯条,通常意味着其内部应力释放得当,具备更好的抗疲劳特性。
齿形设计对切割效率与受力分布的影响
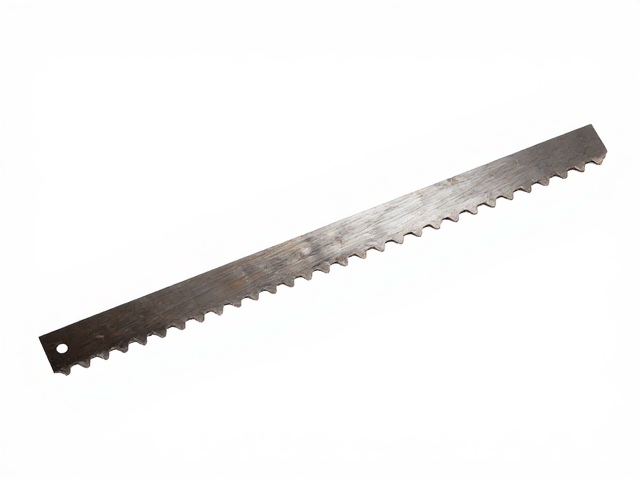
锯条的齿形结构是影响其在工作过程中受力状态的关键变量。不同形状的齿尖和齿谷设计,决定了木材纤维被切断的方式以及木屑排出的顺畅度。例如,细齿设计通常用于精细木工,其齿尖较小,切割面平滑,但在遇到节疤或硬木时,对锯条的侧向稳定性要求更高,若弹性不足极易卡死。相反,粗齿或组合齿形设计,通过较大的容屑空间减少摩擦,降低了切割阻力,这对锯条的柔韧性提出了不同维度的要求,即在剧烈震动中仍能保持结构完整,避免因应力集中而导致齿根断裂。
齿距(TPI,每英寸齿数)的选择也与锯条的弹性表现密切相关。较少的齿数意味着每个齿需要承担更大的切割负荷,这要求锯条具备更强的抗冲击能力,即更高的韧性而非单纯的硬度。在挑选时,需根据木材的硬度和厚度匹配齿距。对于软木或厚材,较少的齿数配合具有良好弹性的锯条,能更有效地利用每一次推拉动作的能量;而对于硬木或薄材,较多的齿数需要锯条具备更精密的几何稳定性,过大的弹性反而可能导致切割轨迹偏离,因此,齿形与材质的匹配需严格对应具体的使用场景,不可一概而论。
直观检验锯条弹性的实操方法
在无法立即进行切割测试的情况下,通过物理观测可以初步筛选出口感较好的锯条。将锯条平放在光滑平整的玻璃板或大理石台面上,观察锯背与平面接触的情况。如果锯条出现明显的拱起或扭曲,说明其原始材质存在内应力不均或加工变形,这种锯条在使用中极易跑偏,弹性表现往往不稳定。此外,轻轻用手指按压锯条中部,感受其下陷的幅度及回弹的线性度,优质的锯条应表现出均匀一致的阻力,回弹过程顺滑无顿挫,若感觉局部发软或僵硬,则可能意味着该区域热处理不均或材质存在瑕疵。
听觉反馈也是检验锯条状态的一个辅助维度。在空载状态下,用指甲轻轻刮过锯齿或轻敲锯条边缘,声音应清脆悦耳且持续时间适中。如果声音沉闷或带有杂音,可能暗示钢材内部存在微观裂纹或杂质,这会严重影响材料的疲劳极限。虽然这种方法无法替代实际切割测试,但它能快速排除那些存在明显结构缺陷的产品。对于手锯而言,锯条与锯架的连接处也是重点检查对象,确保锯条在安装后与锯架贴合紧密,无松动现象,因为连接处的松动会极大地削弱整体结构的刚性,使原本良好的弹性优势荡然无存。
结合使用场景优化锯条选型策略
不同类型的木材特性决定了锯条需要应对的力学环境,因此选型不能脱离具体用途。处理干燥硬木时,木材纤维紧密,切割阻力大,锯条需要承受高频次的冲击,此时应优先选择经过深度回火处理、具有较高屈服强度的合金钢锯条,以确保在高负荷下不折断。而在处理新鲜软木或进行长距离推锯作业时,摩擦生热较大,锯条需要更好的散热性和抗疲劳性,此时弹性适中、齿形容屑空间大的锯条更为合适,能减少因过热导致的退火现象,延长锯条寿命。
环境因素也会对锯条的性能产生间接影响。在潮湿环境中使用,若锯条表面防锈处理不佳,锈蚀会改变锯条的截面应力分布,削弱其弹性。因此,在选购时,除了关注钢材本身的性能,还应留意锯条表面的涂层工艺。均匀的镀镍或发黑处理不仅能防锈,还能在一定程度上减少摩擦系数,使锯条在运动过程中更加跟手。对于专业木工而言,建立自己常用的锯条数据库,记录不同批次、不同材质锯条在各类木材上的表现,是逐步掌握弹性挑选技巧的最有效途径,这种基于实际数据积累的经验,远比任何理论标准更为精准可靠。