窑炉装载与堆码结构的稳定性控制
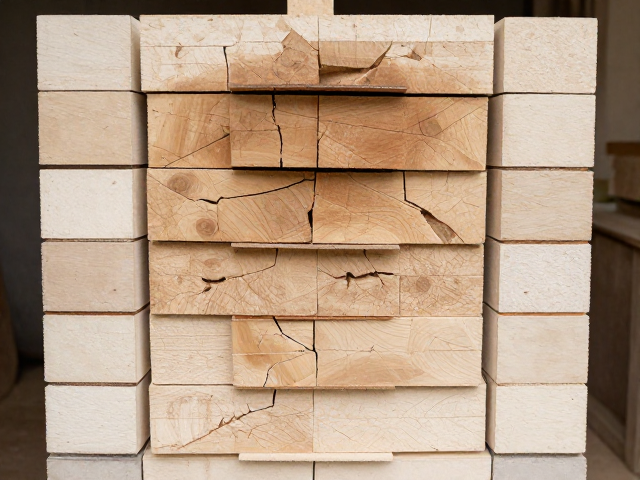
桃木质地坚硬且内部应力分布复杂,在窑炉烘干过程中,若堆码方式不当,木材受热不均或受力不均极易引发横向裂纹。传统的随意堆放会导致局部接触点过多,形成应力集中区,特别是在板材边缘和端头位置,横向张力容易突破木质纤维的极限。科学的堆码需要确保层与层之间垫木平整且位置对齐,垫木间距需根据板材厚度精确计算,通常建议间距控制在板宽的1/3至1/2处,以分散重力载荷,减少因自重产生的弯曲应力,从而降低横裂风险。
在装窑环节,需特别注意窑车底部的通风平衡与顶部压力的释放。桃木板材在堆码时应预留足够的散热通道,避免紧密贴合导致局部过热或湿气积聚。对于大尺寸或厚板桃木,可采用“井”字形或网格状加固堆码法,利用侧向支撑限制木材在烘干初期的自由收缩变形。这种结构性的稳定措施能有效抑制木材在含水率快速下降阶段的翘曲和扭曲,为后续均匀脱水奠定物理基础,从源头上规避因结构失稳导致的横向开裂现象。
温度梯度与含水率梯度的协同管理
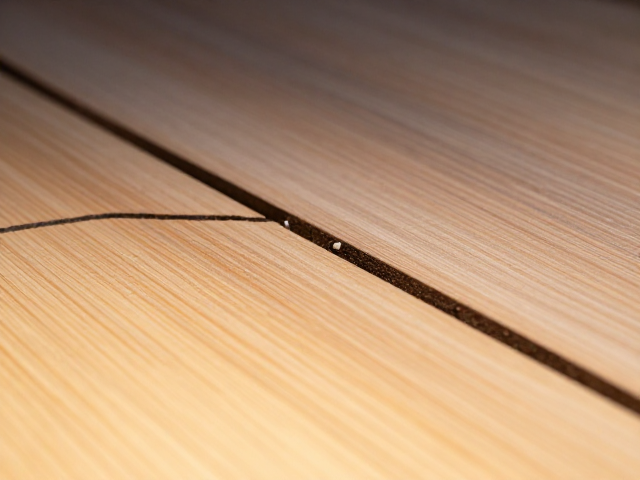
烘干初期的升温速率是决定桃木是否开裂的关键节点。桃木在含水率高于纤维饱和点时,细胞壁尚未发生明显收缩,但若升温过快,表面水分迅速蒸发导致表面硬化,而内部水分向外迁移受阻,会在表面与内部形成巨大的含水率梯度,进而产生巨大的收缩应力引发横裂。实际操作中,应采用低温慢烘策略,初始阶段温度控制在50-60摄氏度区间,保持相对湿度较高,使木材整体均匀吸湿回软,消除前期加工残留的内应力,待木材整体含水率降至平衡含水率附近时,方可逐步提升温度。
中期阶段的温度提升需与除湿排湿同步进行,遵循“等速干燥”原则。此时应建立严密的温度与湿度监测体系,通过多点测温探头实时监控窑内不同位置的温差,确保温差控制在±2摄氏度以内。对于桃木这类易裂材种,建议在含水率降至15%-18%区间设置调湿处理阶段,定期注入蒸汽平衡材堆内外的含水率分布,消除“干层”与“湿层”之间的应力差。这种动态平衡策略能显著降低横向裂纹的生成概率,确保木材内部结构的完整性。
端头密封与微环境调控的辅助措施
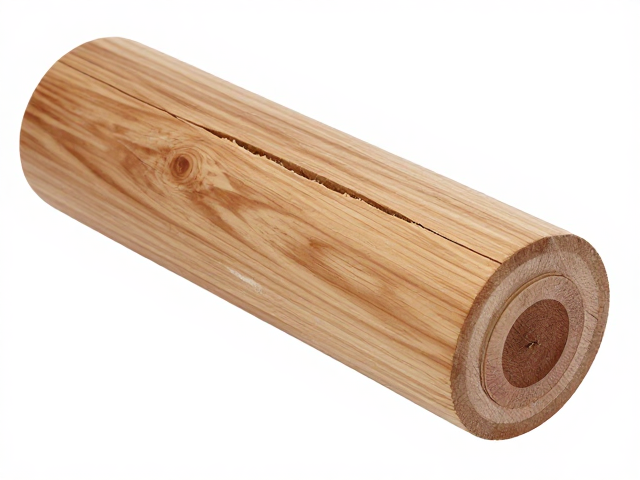
桃木板材的端头部位由于导管直接暴露,水分蒸发速度远大于板面,极易形成端部急干区,导致端头横向开裂并向板内延伸。传统的端头涂漆密封法虽有效,但需确保涂料具备足够的透气性和附着力,避免完全封闭导致内部湿气无法排出引发霉变或鼓泡。现代工艺中,可采用高密度聚乙烯薄膜包裹端头,或在端头喷涂专用防裂剂,形成半透膜结构,既减缓端头水分散失速率,又允许内部湿气缓慢逸出,实现端头与板面的干燥速率同步。
窑内微环境的均匀性直接影响烘干质量,需定期清理窑炉风道,确保气流循环无死角。对于大型连续式窑炉,应优化风机布局,消除局部涡流区,防止热风短路导致的局部过热。在实际生产中,可引入红外或微波辅助干燥技术,对桃木内部进行体加热,减少表面与内部的温差梯度。通过物理手段调控干燥动力学过程,使水分迁移路径更加顺畅,从根本上解决因干燥应力不均导致的横裂难题,提升桃木成材的合格率与利用率。