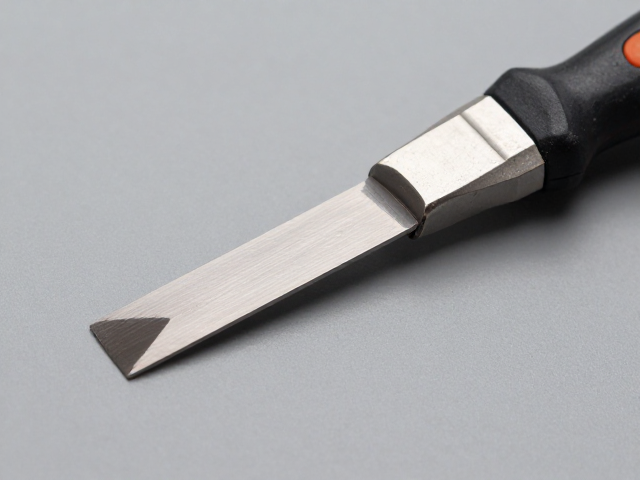
砂带机粗磨与刃口定型的核心逻辑
单支刻刀的锋利度重塑,往往始于对砂带机转速与接触轮压力的精准控制。许多使用者误以为砂带机可以完全替代手工磨刀,实则它更适合作为快速去除材料缺陷、重建刃角几何形态的工具。操作时需将刻刀刀背紧贴接触轮,刃面与砂带保持稳定的接触角度,通常建议以20至30度的夹角进行粗磨。移动时要保持匀速直线滑动,避免局部过热导致钢材退火变软。砂带的目数选择至关重要,80至120目的粗砂带能迅速修正崩口或卷刃,但必须严格控制接触时间,每侧刃面打磨10至15秒后需观察刃口变化,防止因过度磨损导致刃口过薄或产生难以修复的热裂纹。
在完成初步刃口重建后,需立即转入细砂带进行精修,这一环节决定了刃口的微观平整度。建议更换为400至600目的砂带,此时接触压力应大幅减小,仅凭刀具自重轻轻贴合砂带即可。重点在于消除粗磨阶段留下的深划痕,使刃面呈现均匀的哑光质感。操作过程中需频繁切换打磨角度,确保刃口两侧对称,避免单侧受力导致刀刃偏斜。对于高碳钢刻刀,此步骤还需特别注意散热,可通过间歇性停顿让刀具自然冷却,若使用水冷砂带机则需确保水流均匀覆盖刃口,防止水渍残留引发锈蚀。
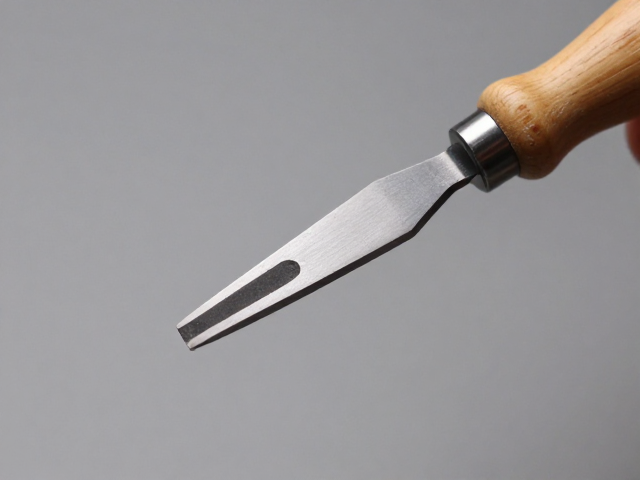
定期手工精磨与微观刃口维护
砂带机处理后的刃口虽已具备基本切割能力,但微观层面仍存在粗糙的犁沟,需通过手工磨石进行最终抛光。选用粒度为1000目至3000目的水石或油石,以“推拉结合”的手法对刃口进行精细修整。手工磨刀的核心在于保持刃角的一致性,可将刻刀平放于磨石表面,双手拇指按压刀背两侧,以画小圆圈的方式移动刀具,覆盖整个刃长。此过程旨在消除砂带机造成的微观锯齿,使刃口达到镜面效果,从而显著提升切入木材或皮革时的顺滑度与精度。
定期维护的频率取决于刻刀的使用强度,通常高频使用的刻刀每两周需进行一次完整的砂带机粗磨与手工精磨流程,低频使用者可每月进行一次。维护时需建立固定的记录习惯,观察刃口是否有微小崩缺或卷边,这些细微损伤是锋利度下降的前兆。若发现刃口出现明显钝感,应立即停止使用,避免强行切割导致木材纤维撕裂或刻刀受力折断。通过这种“砂带机快速成型+手工精细抛光”的组合策略,能够最大程度延长刻刀的使用寿命,并保持其始终处于最佳工作状态。