竹板打磨砂轮怎么选?木纹顺逆判断技巧,告别崩边烦恼
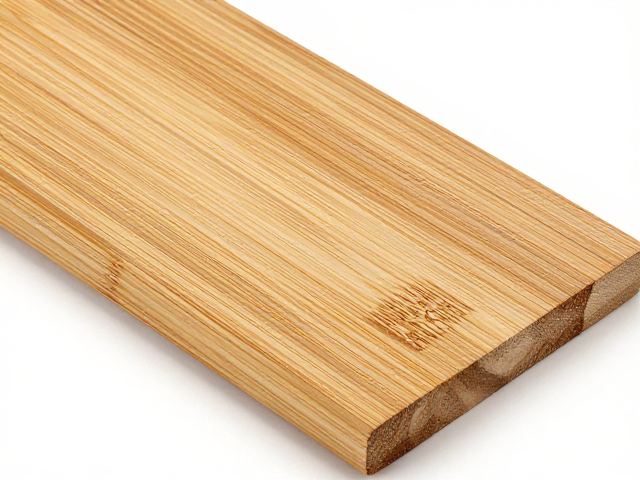
竹材因其独特的纤维结构,在打磨过程中极易出现崩边或撕裂现象,核心痛点在于对纹理方向的识别与磨具特性的匹配。竹板表面的纹路并非均匀分布,而是呈现出严密的纵向纤维排列,当砂轮切削方向与纤维走向平行时,切削力能有效切断纤维,表面平滑;若逆向或斜向强行打磨,纤维会被像“刨花”一样被掀起,导致边缘参差不齐。因此,选择砂轮的第一步并非盲目追求高转速,而是通过肉眼观察或指尖触摸,精准定位竹板的纹理流向,这是后续所有工艺操作的基础前提。
在实际操作中,判断木纹顺逆可以采用简单的“单刀测试”或视觉辅助法。将竹板置于强光下,侧光照射能清晰显现纤维的起伏线条,顺着线条移动砂轮即为顺纹,垂直或逆着线条移动则易造成崩口。对于透明度较高或经过深度处理的竹板,可用手指轻轻抚摸表面,感受纤维的粗糙度变化,顺纹方向手感通常较为顺滑,逆纹方向会有明显的阻滞感和颗粒感。确认纹理后,需根据竹材的密度和硬度初步筛选砂轮类型,高密度老竹需要更硬的结合剂,而新鲜竹材则需选用切削力柔和的产品以减少热损伤。
砂轮基体与结合剂的科学搭配
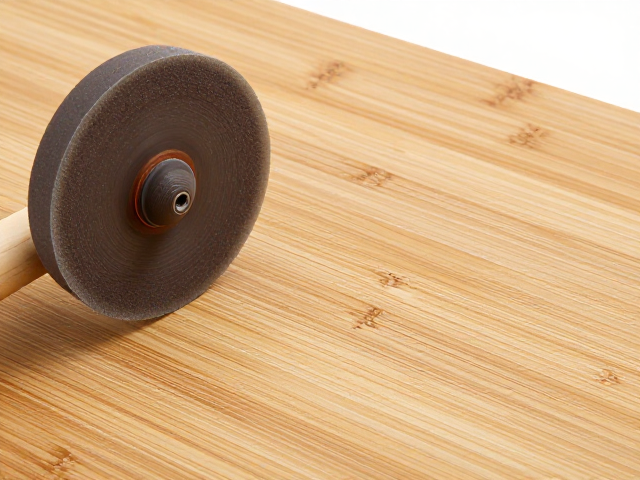
砂轮的选择需严格对应竹材的物理特性,基体材料决定了砂轮的耐用度与散热性能,而结合剂则影响着切削的柔和程度。对于常规竹板加工,陶瓷结合剂砂轮因其透气性好、自锐性强,能有效防止竹屑堵塞砂网,减少因过热导致的竹材变色或碳化。相比之下,树脂结合剂砂轮虽然切削效率高,但散热相对较慢,若用于竹材打磨需严格控制进给速度,否则局部高温极易引发竹纤维脆裂。
粒度选择是控制表面质量的关键变量,粗磨阶段推荐使用40-60目砂盘快速去除毛刺和平整度,但需配合低速旋转以维持切削稳定性;精磨阶段则应切换至80-120目甚至更细的砂盘,利用微细颗粒对纤维末端进行切削而非撕裂。值得注意的是,竹材硬度差异较大,南方产竹材通常密度更高,纤维更坚韧,建议选用硬度等级稍高的砂轮以维持切削效率;而北方或生长周期较短的竹材质地相对疏松,应选用较软砂轮配合高频率振动,避免过度切削导致表面凹陷。
操作手法与物理防崩技巧
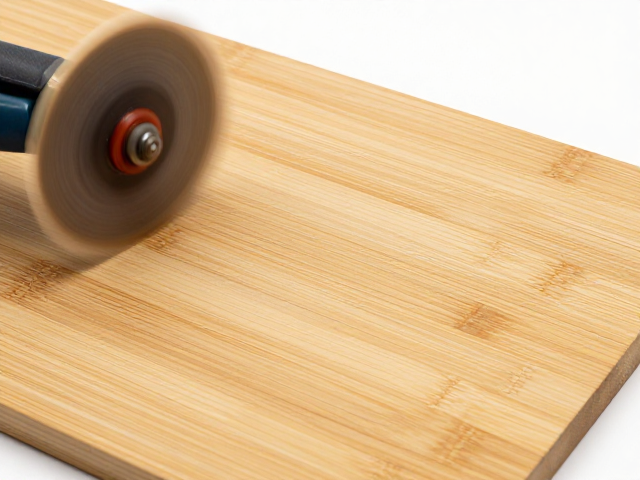
即便选对了砂轮,不当的操作手法仍是导致崩边的主要原因。打磨时应保持砂轮与竹板表面呈微小倾角,避免垂直切入,利用砂轮的圆周切线方向进行单向或双向轻柔推进。在处理竹板边缘这一崩边重灾区时,可采用“先粗后细、先低后高”的策略,先在边缘处使用低转速、大接触面积的砂盘进行预磨,形成微小的倒角,削弱纤维的应力集中,随后再进行整体平面打磨。
引入辅助支撑是提升成品率的有效手段。对于薄板或易变形竹材,建议在打磨台与竹板之间增加柔性垫层或使用真空吸附平台,确保竹材在受力过程中保持绝对静止,减少因震动引发的纤维剥离。此外,环境湿度对竹材状态影响显著,建议在相对湿度40%-60%的环境中进行操作,过于干燥的环境会使竹材脆性增加,极易在打磨瞬间发生碎裂;若环境干燥,可预先对竹板进行短时加湿处理,待表面水分适度挥发后再行打磨,以恢复纤维韧性。
常见问题排查与工艺优化
当打磨过程中出现持续性的毛糙或发黑现象,通常源于砂轮堵塞或散热不良。竹材含有大量淀粉和糖分,高温易导致粘性物质渗出并堵塞砂网孔隙,此时应立即停止打磨,使用专用砂轮清洁刷或橡胶棒清理砂面,恢复其自锐性。若发现竹板表面出现细微裂纹,需检查砂轮转速是否过高,过高的线速度会产生剧烈摩擦热,导致竹纤维内部结构受损,适当降低转速并增加冷却措施(如间断性打磨)可显著改善此问题。
长期使用的砂轮需定期进行修整,保持砂面的平整度,避免因砂粒脱落不均导致切削力波动,进而引发局部崩边。对于高精度要求的竹制品,建议在打磨前对竹板进行简单的应力释放处理,如将竹板平放静置一段时间,使其内部应力均匀分布。通过精准判断纹理、科学选配砂轮、规范操作手法及及时维护工具,可有效规避崩边风险,提升竹材加工的成品率与表面质感。