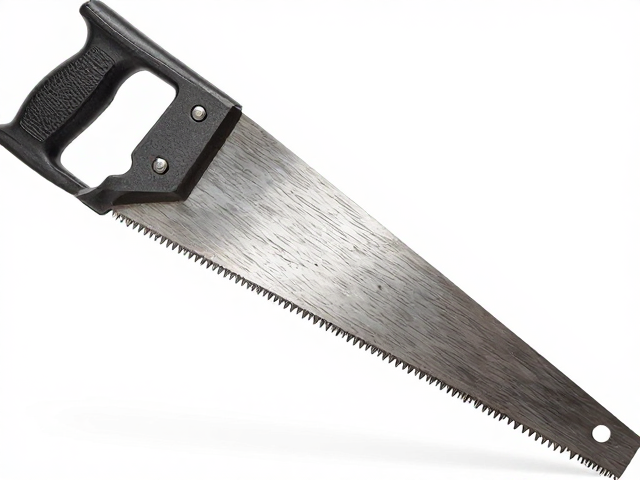
手工手锯的形态特征与基础构造
手工手锯作为传统木工与金属加工中的基础切削工具,其核心差异往往体现在锯条的几何形态与材质处理上。常见的日式手锯如“牛刀锯”或“刃物锯”,采用单面开刃设计,拉动切割时受力更均匀,锯路细窄,适合精细作业;而欧系手锯多为双面开刃,推切发力,锯条通常较厚并配有金属边框以增强刚性。这种结构上的根本区别,直接决定了后续雕刻过程中刀痕的走向与深浅控制。锯条背部的厚度处理也至关重要,从锯齿根部到背部的渐薄处理(Backing)能有效减少震动,使雕刻时的线条更加跟手,减少因工具不稳定造成的崩茬或断齿现象。
在微观视角下,锯条表面的金属光泽并非均匀一致,而是呈现出经过热处理与打磨后特有的肌理。高碳钢材质经过淬火后,表面可能保留细微的氧化层或发蓝色泽,这不仅是防锈处理的结果,也影响着光线在锯面上的反射路径。对于追求极致细节的雕刻者而言,选择锯条时需观察其平直度,将锯条置于平整玻璃面上检查,任何微小的翘曲都会在雕刻细密纹理时导致线条偏移。优质的锯条钢材纯净度高,夹杂物少,这使得锯齿在切入木材纤维或软金属时,能保持锋利的切削刃口,从而在材料表面留下清晰、锐利的初始刻痕。
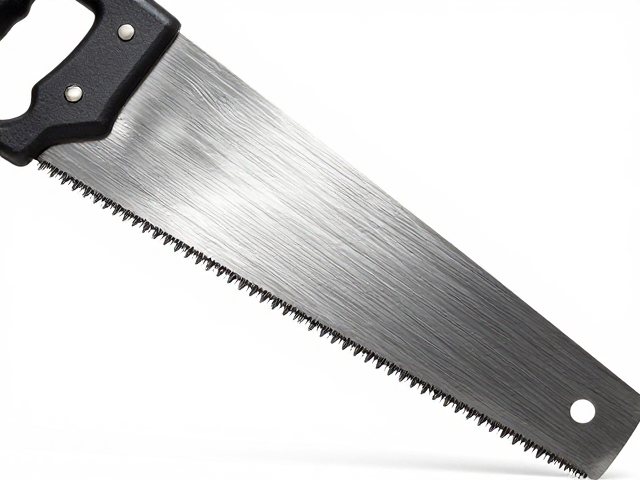
刀痕纹理的形成机理与视觉表现
刀痕纹理是手锯在材料表面移动时,锯齿与基材发生微观切削与挤压共同作用的结果。在木材雕刻中,锯齿的齿尖角度(Gullet Angle)决定了切入深度,而齿距(TPI)则影响着排屑效率与表面光洁度。当锯齿切入硬木时,木材纤维被剪切断裂,形成不规则的微观裂纹,这些裂纹在光线侧照下表现为粗糙的哑光质感;而在软木或树脂类材料上,锯齿更多表现为刮削作用,留下的痕迹则更为平滑、连贯。雕刻者通过控制推拉的速度与力度,可以改变锯齿与材料接触的时间,快速推拉产生断续、跳跃的短线纹,慢速施压则形成连续、深沉的长线纹,这种动态变化构成了雕刻作品的视觉节奏。
金属雕刻中的刀痕表现则更具工业美感。手锯在铜、铝或软钢表面刻画时,锯齿的挤压会形成金属屑隆起,这些隆起的金属脊线与切削槽共同构成了独特的浮雕效果。由于金属具有延展性,刀痕边缘往往会出现轻微的卷曲或挤压硬化现象,使得线条在视觉上具有厚重的实体感。与刀具雕刻相比,手锯形成的刀痕更具方向性的一致性,每一道刻痕都严格遵循锯条的运动轨迹,这种机械般的精确性使得大面积平行纹理或细密网格结构的制作成为可能。光线在金属刀痕上的漫反射与镜面反射,进一步强化了纹理的立体层次,使平面作品呈现出丰富的光影变化。
工艺细节的控制与稳定性维持
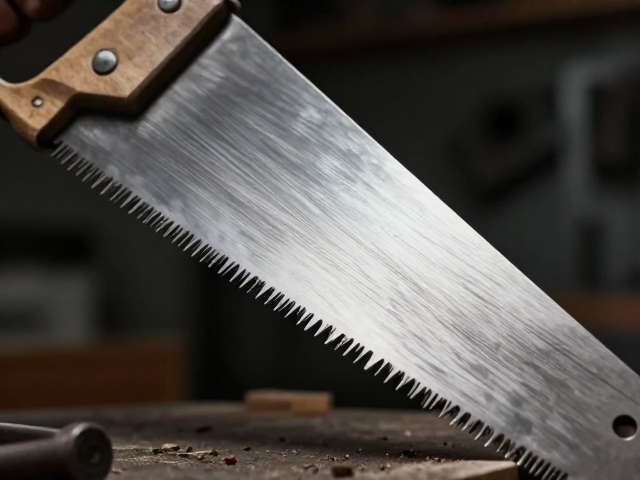
精细雕刻的成功与否,很大程度上依赖于锯条张力的维持与握持手法的稳定性。手锯的锯条通过锯头(Saw Plate)固定,随着使用时间增加,金属疲劳可能导致锯条松弛,进而影响切割精度。在雕刻过程中,雕刻者需定期检查锯条的紧绷度,确保其在受力时不发生横向摆动。握持方式上,拇指与食指通常轻扶锯背,其余手指自然握住锯柄,这种“三指引导”的握法能提供最佳的触觉反馈,使雕刻者能敏锐感知锯齿切入材料的阻力变化。对于极细线条的雕刻,甚至需要采用“指尖悬停”的手法,完全依靠手腕的微调来控制锯条的前后位置,避免手指接触雕刻面造成干扰。
环境因素与辅助工具的使用也是工艺细节中不可忽视的一环。木材的含水率会影响雕刻效果,干燥木材纤维脆硬,易产生崩裂,而适度湿润的木材则更具韧性,适合表现流畅的曲线。在雕刻过程中,使用软毛刷定期清理锯槽内的木屑或金属屑,能防止堵塞导致锯条卡滞或线条变形。此外,雕刻台面的平整度与稳固性直接影响操作精度,震动会导致锯条偏移,因此稳固的夹具或防滑垫是必备辅助。对于高精度要求的作品,雕刻者还会利用放大镜或高显色性光源,实时观察锯齿与材料接触点的微观状态,及时调整角度与力度,确保每一道刀痕都符合预设的工艺标准。