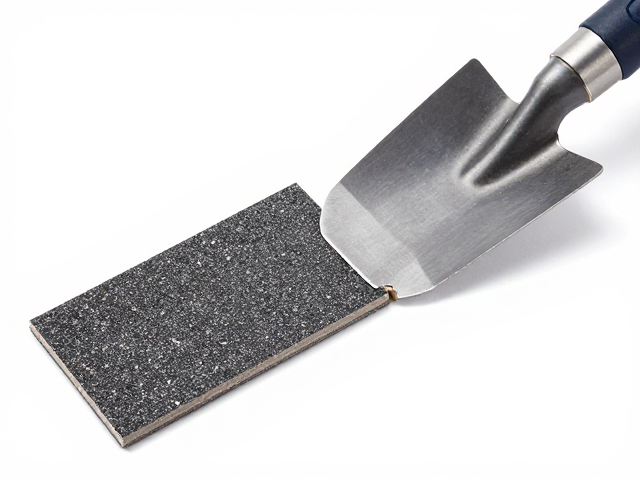
金刚石磨片与V形铲刀的匹配逻辑
金刚石磨片与V形铲刀的组合并非随意搭配,其核心在于磨削粒径与铲刀齿距的协同作用。V形铲刀通常用于开槽、清理缝隙或去除顽固残留物,其V型刃口能集中受力,深入狭窄空间。当金刚石磨片表面存在较深的划痕或需要处理硬质材料如花岗岩、大理石时,V形铲刀的刚性结构能有效防止磨片在高压下发生非均匀磨损。匹配的关键在于铲刀的材质硬度需高于磨片结合剂,通常选用高碳钢或特种合金钢制作的V形铲刀,以确保在高速旋转或高频冲击下,铲刀自身不发生崩刃,从而维持磨削界面的稳定性。
在实际作业中,磨片的工作直径决定了铲刀的有效接触宽度。对于直径100mm至230mm的金刚石磨片,V形铲刀的刃宽通常控制在5mm至15mm之间,这一尺寸范围能平衡清理效率与表面平整度。过宽的V形刃容易导致磨削面出现波浪纹,而过窄则效率低下。此外,磨片的花岗石或混凝土基体硬度也会影响铲刀的选型,软基体磨片配合较钝的V形铲刀可减少吃刀深度,防止磨片过早脱落金刚石颗粒;硬基体则需配合锋利度高的V形铲刀进行精准修整。
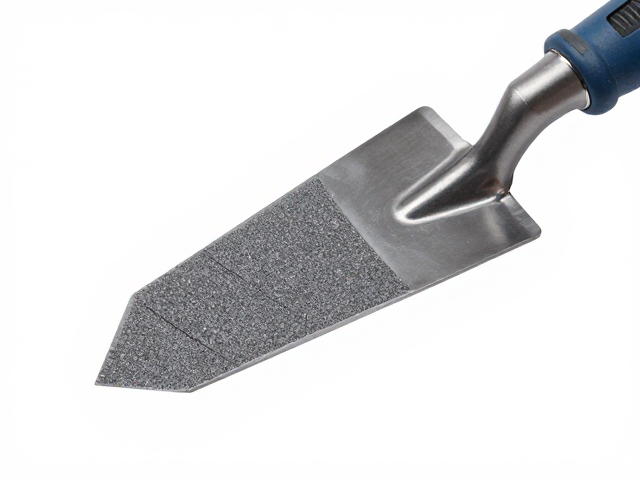
V形铲刀的安装规范与固定方式
V形铲刀的安装必须确保绝对同心,任何微小的偏摆都会在金刚石磨片表面留下不可修复的螺旋纹。安装前需彻底清洁磨片法兰盘及铲刀底座,确保无油污、粉尘或旧胶残留,这些异物会导致安装面不平,进而引发振动。将V形铲刀置于磨片中心定位孔处,使用专用的高强度螺栓进行固定。螺栓的拧紧顺序应遵循对角线原则,分2-3次逐步拧紧,避免单边受力导致铲刀变形或法兰盘应力集中。
固定完成后,需进行静态检查。将磨片放置在平整的平台上,轻轻按压铲刀尖端,观察其晃动情况。正常情况下,铲刀应无松动,且V形刃口与磨片表面保持垂直。若使用电动工具进行快速安装,需严格控制扭矩,过大的扭矩可能导致铲刀根部产生微裂纹,在高速运转中引发断裂风险。部分高精度作业中,还会在铲刀与磨片接触面涂抹微量防松胶,以应对长期高频振动带来的紧固失效问题,但需确保防松胶不影响后续拆卸与更换。
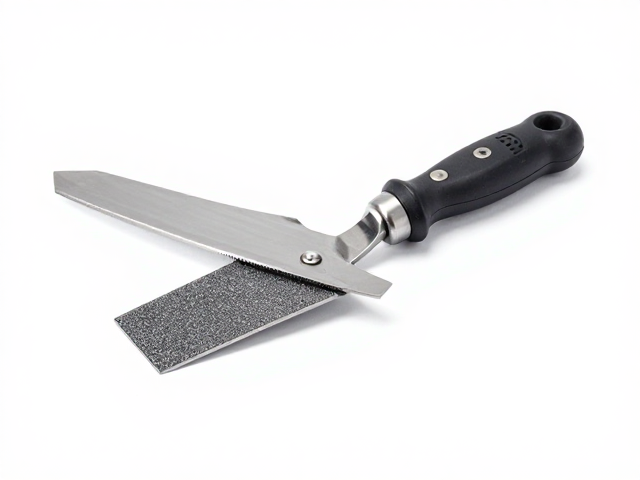
打磨过程中的刃口调整技巧
打磨过程中,V形铲刀的刃口状态会随使用时间逐渐磨损,保持刃口锋利是维持打磨质量的关键。当发现打磨面出现拉丝、残留物清理不净或磨片跳动加剧时,应及时对V形刃口进行修整。修整工具通常包括金刚石锉刀或专用磨石。修整时,保持锉刀与V形刃面呈30-45度夹角,单向均匀推拉,避免来回摩擦导致刃口卷边。修整频率取决于作业材料的硬度,处理花岗岩等硬材时,每2-3小时需检查一次刃口状态。
在打磨边角或狭窄区域时,V形铲刀的切入角度需灵活调整。垂直切入适用于大面积开槽,而倾斜切入则有助于减少材料崩裂。操作时,手持工具应保持平稳,避免突然施加过大压力,这会导致V形铲刀受力不均,造成金刚石磨片局部过载脱落。对于需要精细打磨的表面,可采用“轻触式”打磨法,即让V形铲刀仅轻微接触磨片表面,利用磨片的自锐性逐步去除材料,这样能有效延长磨片和铲刀的使用寿命,同时获得更细腻的表面效果。
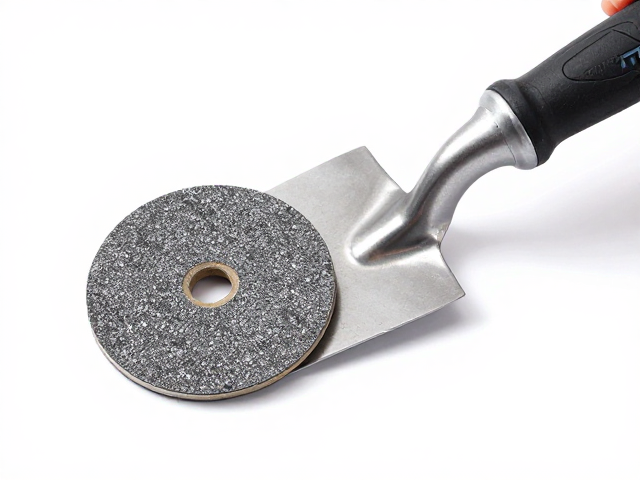
安全规范与日常维护要点
金刚石磨片配合V形铲刀作业时,高速旋转产生的粉尘和碎片具有较高危险性,操作人员必须佩戴防尘口罩、护目镜及防割手套。V形铲刀的刃口极为锋利,在安装、拆卸及清洁过程中,严禁直接用手触摸刃面,建议使用软布包裹或专用夹具进行操作。作业前需检查铲刀固定螺栓是否松动,磨片是否有裂纹或缺角,确保设备处于安全状态。
日常维护中,V形铲刀使用后应及时清理粘附的砂石和金属屑,防止其腐蚀刃口或影响后续安装。存放时应将铲刀置于干燥、无腐蚀性气体的环境中,最好单独存放于硬质工具盒内,避免与其他金属工具碰撞导致刃口崩缺。金刚石磨片本身也需避免重压和撞击,存放时应平放,防止变形。通过规范的安装、精细的调整和严密的维护,金刚石磨片与V形铲刀能发挥最佳效能,确保持续、稳定的打磨作业效果。