立体放样的核心逻辑与空间转化
立体放样并非简单的平面线条延伸,而是将二维图纸上的抽象数据转化为三维实体空间坐标的过程。这一阶段的核心在于建立严密的参照体系,通过基准线、水平线和垂直线的交织,确立物体的长、宽、高在空间中的绝对位置。操作者需严格遵循“先大后小、先主后次”的原则,优先确定物体的整体轮廓和主要受力结构,确保基础框架的稳固与准确,为后续细节的添加提供可靠的支撑点。
在放样过程中,比例关系的把控直接决定了成品的视觉张力与结构合理性。无论是等距放大还是等比缩小,都需要通过严密的数学计算或严密的目测比对来消除误差。特别是在处理曲面与异形结构时,必须通过多视角的辅助线来验证曲率的连贯性,避免出现局部扭曲或断裂。这种对空间几何关系的精准预判,是后续雕刻能否顺畅进行的先决条件,任何前期的疏忽都会在后期修光阶段被无限放大。
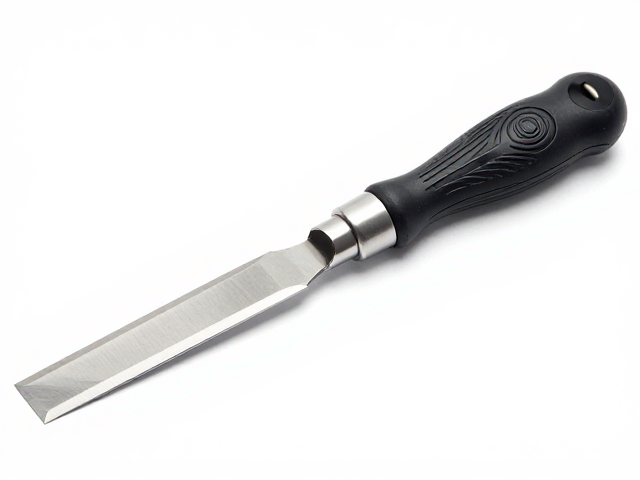
细节刀具的选择与刃口处理
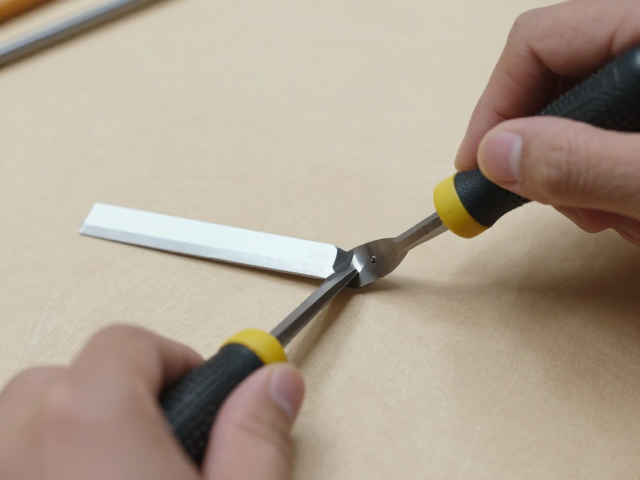
刀具的状态直接决定了雕刻线条的质感与深度,不同材质与工艺需求对应着不同的刃口角度与形状。对于硬木或高密度材料,宜选用刃角较大(如25-30度)的刀具以增强耐用性,防止崩口;而在处理软木或进行精细修光时,则需使用刃角较小(如15-20度)的刀具,以求线条流畅细腻。刃口的打磨需保持绝对平整,任何微小的缺口或磨损都会导致排屑不畅,进而引起木纤维撕裂,破坏表面光洁度。
刃口的角度控制还需结合木材纹理走向进行动态调整。顺纹雕刻时,刀具应与纹理呈较小夹角切入,减少阻力;逆纹或横纹处理时,则需适当增大切入角度或采用推削手法,避免木材纤维被强行撕裂形成毛刺。此外,刀具的握持姿势需稳固且灵活,手指应贴合刀柄曲线,通过手腕的细微转动控制进刀深度,确保每一刀都能精准落在放样线条上,实现线条边缘的锐利与清晰。
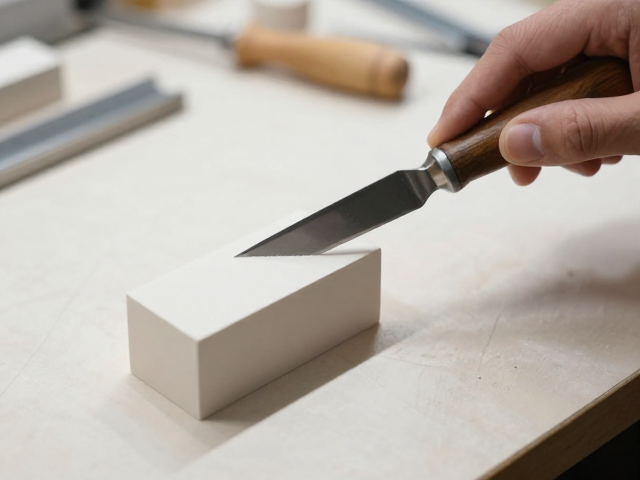
打坯阶段的去量逻辑与形态塑造
打坯是塑造物体基本体量与动态关系的关键环节,其核心在于快速去除多余木料,确立物体的肌肉感与体积感。操作时需保留足够的修光余量,通常建议保留1-2毫米的厚度,以应对后续可能出现的误差调整。去料时应遵循“由上至下、由外向内”的顺序,先处理顶部与外部轮廓,逐步向内部核心结构推进,避免过早破坏支撑结构导致木材变形或开裂。
在打坯过程中,刀痕的走向需顺应物体的结构特征,形成具有逻辑性的排布。例如,处理面部时,刀痕应顺应肌肉走向,以体现表情的张力;处理衣褶时,刀痕则需体现布料的垂坠感与折叠逻辑。打坯不求表面绝对光滑,但要求形态准确、层次分明。通过大刀阔斧的切削,快速建立物体的基本骨架,为后续的精修提供清晰的形态指引,避免因前期造型不准导致后期反复修补,影响整体效率与成品质量。
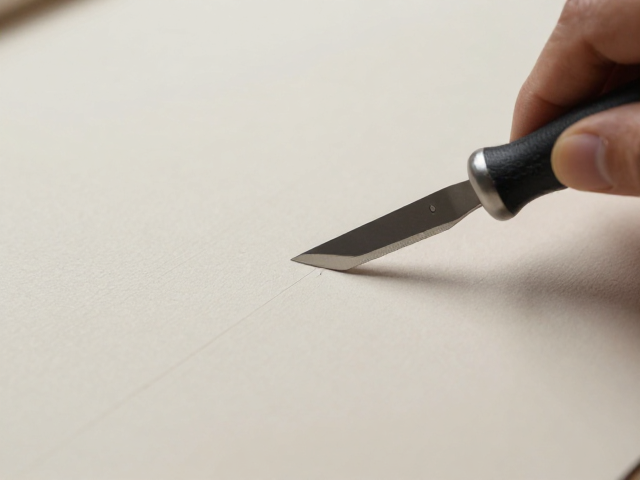
修光阶段的表面处理与细节衔接
修光是提升作品艺术表现力的一步,其核心在于消除打坯留下的刀痕,使表面达到预期的平滑度或肌理效果。操作时需选用锋利的修光刀,以极小的进刀量进行薄层切削,刀路需紧密衔接,避免重叠或遗漏。对于平面区域,可采用推削或削削手法,保持刀痕的一致性;对于曲面或复杂结构,则需利用刀尖或刀腹的弧度,通过手腕的旋转带动刀具,实现曲面的自然过渡。
修光过程中,需特别注意不同材质、不同结构交界处的处理。木材的硬度差异可能导致切削阻力不同,需灵活调整力度与角度,避免在软硬木交界处产生台阶或毛边。对于需要表现粗糙质感或特殊肌理的部位,需刻意保留部分刀痕或进行特殊处理,以增强作品的视觉层次。修光不仅是表面的平整,更是光影在物体表面的反射逻辑的重构,需通过严密的刀法控制,使光线能均匀、柔和地分布在物体表面,提升作品的整体质感。
工序间的无缝衔接与质量控制
立体放样、刀具处理、打坯与修光并非孤立存在的环节,而是相互制约、相互影响的有机整体。放样的准确性决定了打坯的难易程度,刀具的状态影响着修光的质量,而每一道工序的完成标准都需为下一道工序预留空间。操作者需具备严密的流程意识,在打坯前检查放样线条的清晰度,在修光前确认刀具刃口的锋利度,确保每一环节都能顺畅过渡,避免因工序间的脱节导致成品瑕疵。
质量控制贯穿于整个制作流程,需在每个关键节点设置检查步骤。放样完成后,需通过多角度观察验证比例与结构;打坯完成后,需检查形态的准确性与余量的合理性;修光完成后,需通过光线反射检查表面处理的均匀度。通过这种严密的流程控制,确保立体雕刻作品在形态、质感、细节等各个维度均达到预期标准,实现从平面构思到立体实体的完美转化,提升作品的艺术价值与工艺水准。