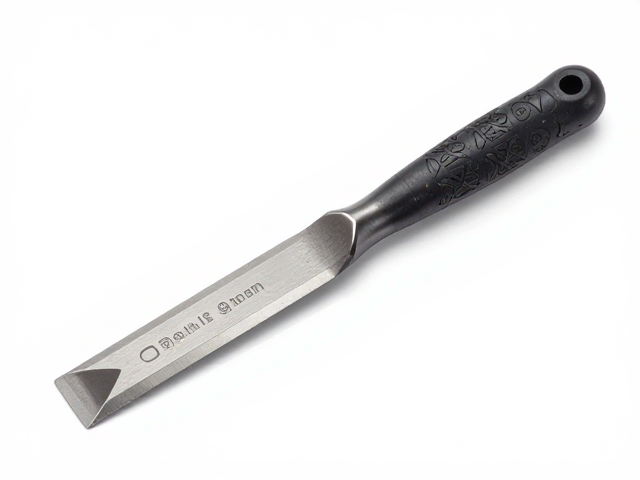
半圆锉的几何特性与专业定制逻辑
半圆锉作为一种兼具平面加工与曲面修整功能的金属切削工具,其核心价值在于圆弧面与平面结合处的过渡设计。在工业制造与精密模具加工场景中,标准规格的半圆锉往往难以应对异形工件的复杂型腔需求,因此基于具体工况进行的专业定制成为了解决高精度加工难题的关键路径。定制过程并非简单的尺寸放大或缩小,而是需要根据被加工材料的硬度、韧性以及预期寿命,对锉刀的截面曲率半径、齿距分布以及刃口角度进行严密的数学建模与力学分析。
专业定制刀具的生产流程严格遵循材料科学的基础规范,通常选用优质碳素工具钢或高速钢作为基体材料,通过精密锻造确保内部晶粒结构的致密性。在成型阶段,采用数控磨削技术对半圆锉的圆弧面进行微米级精度的加工,以保证圆弧部分与平面部分的同心度与平行度。这种高精度的几何控制直接决定了刀具在接触工件时的受力均匀性,避免因局部应力集中导致刃口崩裂或过早磨损,从而在源头上提升了加工表面的质量稳定性。
定期磨刃的核心技术与操作规范
随着使用频率的增加,半圆锉的齿尖会逐渐钝化,导致切削效率下降并可能划伤工件表面,因此建立科学的定期磨刃机制是维持刀具性能的必要措施。磨刃操作应选用粒度均匀、硬度适宜的金刚石磨石或专用砂轮,操作时需保持锉刀与磨石之间的接触角度恒定,严格遵循原始齿槽的几何形状进行修复。对于圆弧部分,需使用弧形磨具或手工控制手腕力度,确保磨削面与原始曲面平滑过渡,避免产生阶梯状磨损痕迹,从而保留刀具原有的排屑空间和切削刃锋利度。
在磨刃过程中,冷却与清洁是不可忽视的技术细节。持续摩擦产生的高温会改变刀具钢材的金相组织,导致硬度降低,因此必须定期使用冷却液或清水进行降温处理。磨削完成后,需彻底清除嵌入齿槽内的金属屑和磨石颗粒,通常采用硬毛刷配合高压空气吹扫,必要时使用超声波清洗机进行深度清洁。经过规范磨刃后的半圆锉,其切削刃应呈现均匀一致的金属光泽,无肉眼可见的崩口或钝边,此时方可重新投入高精度加工工序,以确保后续作业的精度要求。
材质选择对刀具寿命的影响评估
半圆锉的使用寿命与基材的物理性能有着严密的正相关关系,不同工况下对材质硬度和耐磨性的需求存在显著差异。高碳工具钢因其良好的性价比和易加工性,广泛应用于一般金属加工领域,其硬度通常维持在HRC 62-65区间,能够满足大多数常规切削任务的需求。而对于高硬度合金钢或耐热合金的加工,则需要选用含有钨、钼、铬等合金元素的高速钢或硬质合金涂层刀具,这类材料在高温环境下仍能保持较高的红硬性,显著延长了刀具在重载切削条件下的有效工作周期。
材质的微观结构稳定性决定了刀具在长期磨刃过程中的性能保持能力。优质钢材经过多次真空脱气和等温淬火处理后,碳化物分布更加均匀细小,这不仅提升了初始刃口的锋利度,更关键的是在反复磨刃过程中,刃口不易发生微观剥落或卷边现象。实际应用中,用户需根据加工材料的莫氏硬度及切削速度,匹配相应材质等级的半圆锉。若材质选择不当,如用普通碳钢锉刀加工硬质合金,会导致齿尖迅速磨损甚至整体断裂,造成不必要的材料浪费和工时损失。
标准化存储与防损维护策略
半圆锉在闲置期间的存储状态直接影响其长期精度保持能力,错误的存放方式会导致刃口变形、锈蚀或相互碰撞损伤。理想的存储环境应具备低湿度、恒温且无腐蚀性气体的条件,通常推荐使用带有防锈涂层的专用工具箱或密封袋进行独立存放。每把半圆锉应配备独立的隔板或护套,避免多件工具紧密堆叠导致圆弧面与平面之间产生硬性接触点,防止精密加工的基准面在静置期间因微小位移或压力产生永久性形变。
日常维护中,清洁与防锈处理是延长刀具使用寿命的基础环节。每次使用结束后,应立即清除附着在齿槽内的金属粉末和油污,防止残留物在潮湿环境中引发电化学腐蚀。对于长期不用的刀具,可在表面均匀涂抹一层薄薄的防锈油或挥发性防锈剂,并在下次使用前用无水乙醇擦拭干净,以去除油脂残留,确保切削过程中的润滑与散热效果。建立规范的入库检查与出库登记制度,能够实时监控刀具的使用频次与磨损状态,为后续的磨刃计划提供数据支持,从而实现刀具管理的全流程可控。