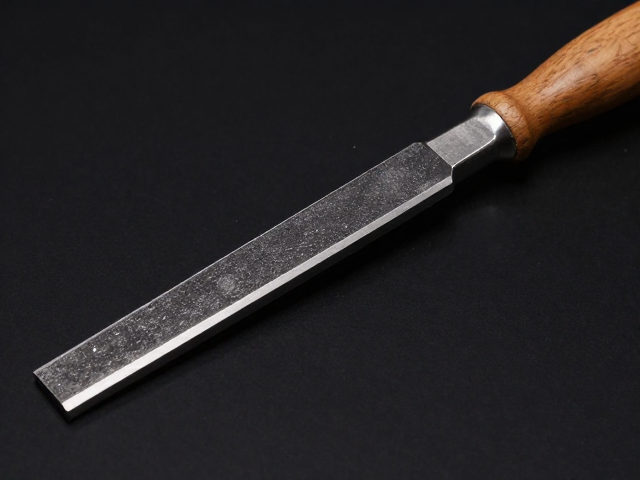
什锦锉的基础认知与刃口状态判断
什锦锉,又称组锉或整形锉,通常由多支不同截面和粗细的锉刀组成,广泛用于精密零件修整、模具维护及手工精细作业。其核心价值在于能够处理极小范围的材料去除,因此刃口的锋利度直接决定了加工面的质量。在日常使用中,锉刀的齿纹容易因金属屑嵌塞或磨损而变得钝化,若不及时清理和修复,不仅会降低切削效率,更会在工件表面留下难看的划痕或毛刺,严重影响后续装配或喷涂效果。
判断是否需要磨刃,主要观察锉削时的阻力变化以及工件表面的光洁度。当发现锉刀推不动、产生剧烈跳动,或者加工面出现粗糙的撕裂感而非细腻的切削纹时,说明齿尖已经钝化或堵塞。对于高精度模具或珠宝制作等场景,哪怕微小的刃口缺损也会导致明显的瑕疵。因此,建立定期的检查机制,在每次使用前后进行目视和触感检查,是维持什锦锉性能的基础步骤。
清理嵌塞与初步修整
在进行磨刃之前,必须彻底清除齿纹中嵌塞的金属屑和油污,这是保证后续研磨均匀的前提。可以使用铜丝刷或专用锉刀清洁刷,顺着锉刀齿纹的方向反复刷洗,去除顽固杂质。对于顽固油污,可使用少量煤油或专用清洗剂浸泡后擦拭,但需注意清洗后必须彻底干燥,防止生锈。若齿纹深处仍有残留,可用硬木片或塑料刮板轻轻剔除,避免使用金属工具直接捅刺,以免破坏齿形结构。
清理完毕后,若发现锉刀表面有轻微锈迹或毛刺,需先用细砂纸或油石轻轻打磨锉刀侧面和非切削面,去除突出物。这一步骤能确保后续磨刃时受力均匀。对于轻度钝化的什锦锉,有时仅通过高频次的在细粒度油石上单向推磨即可恢复部分锋利度,但这种方法效率较低,且难以保证刃口的平整度,通常作为辅助手段使用。
细粒度油石磨刃法
针对什锦锉刃口的精细化修复,细粒度油石是最佳工具,通常选用粒度在600目至1000目以上的金刚石油石或碳化硅油石。操作时,将油石平置于稳固的工作台上,手持什锦锉,使锉刀背面(非切削面)轻轻贴合油石表面。保持锉刀与油石表面平行,以稳定的力度和频率进行前后推拉运动。关键在于力度要均匀,避免忽轻忽重导致刃口不平,同时需确保锉刀在整个行程中不产生左右晃动。
磨刃过程中,应频繁检查刃口状态,观察是否有均匀的金属粉末脱落,这标志着刃口正在被正确修整。对于不同粗细的什锦锉,磨削时间需灵活调整,细锉耗时较短,粗锉则需更长时间以去除更多钝化层。磨削时需注意散热,避免局部过热导致锉刀钢材退火变软,影响硬度。磨完后,需用软布擦拭干净,检查刃口是否呈现均匀一致的金属光泽,无明显亮点或暗斑,表明刃口已恢复平整锋利。
定期维护与存放规范
什锦锉的寿命管理离不开科学的存放体系。不同规格、粗细的什锦锉应分类存放,避免相互碰撞导致齿纹受损或刃口崩裂。推荐使用带分隔的专用收纳盒或软质绒布袋,每支锉刀独立隔间,防止物理损伤。存放环境应保持干燥,相对湿度控制在合理范围,必要时在收纳盒内放置干燥剂,防止潮气侵蚀导致锈蚀。
建立固定的维护周期,例如每使用一定次数或每隔一个月,对常用什锦锉进行一次全面检查和保养。检查内容包括齿纹完整性、刃口锋利度以及整体结构强度。对于长期使用的锉刀,即使外观无明显损坏,内部齿尖可能已发生微观疲劳,此时进行预防性磨刃可延长其有效使用周期。通过规范的操作和严密的维护,什锦锉能长期保持最佳工作状态,为精密加工提供稳定可靠的支持。