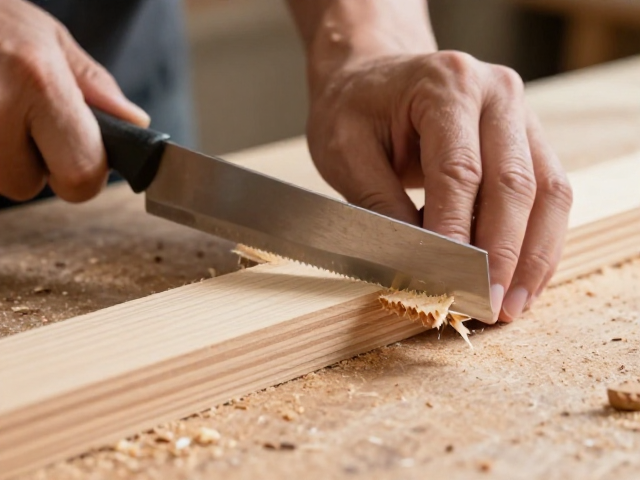
顺纹切削的力学逻辑与刀具姿态
木工在处理顺纹方向的木材时,最大的挑战在于纤维的连续性。木材由无数纵向排列的纤维素组成,当刀具切入顺纹区域,刀刃实际上是沿着纤维的缝隙或平行于纤维表面滑动。若切削角度过大或进刀过深,刀刃无法顺利切断纤维,而是像楔子一样强行劈开木材,导致纤维从根部撕裂,形成崩茬。因此,控制切削角度与接触面的贴合度,是维持木材表面完整性的物理基础。
刀具的姿态决定了切削的效率与质量。理想的顺纹切削状态下,刀背应略微抬起,使刀刃以极小的切入角接触木材表面。这种姿态能让刀刃像剃须刀一样“刮”去表层木屑,而非“砍”断木纤维。操作时,手腕需保持僵硬与稳定,通过手臂整体的平移带动刀具,而非依赖手指的捏合发力。这种发力方式能确保切削深度均匀,避免因手部抖动造成局部过深,从而减少因应力集中引发的木纹撕裂。
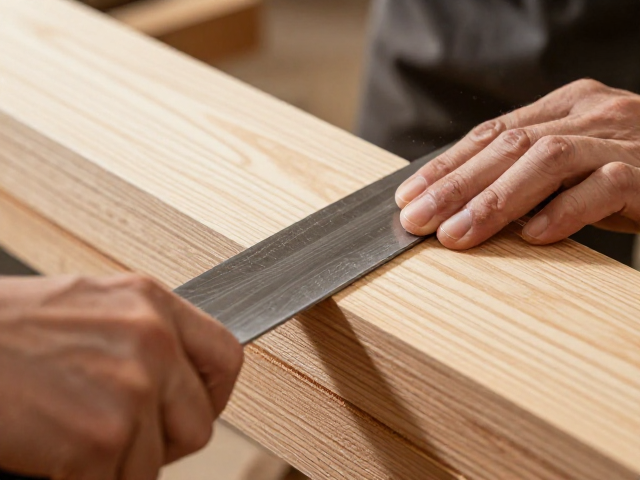
分层起线的去料策略
分层起线的核心在于“薄层多次”。无论是使用凿子还是平刨,一次性去除过厚的木料都会给木材内部产生巨大的剪切应力,这种应力在遇到木节或纹理扭曲处时,极易引发连锁性的崩裂。实际操作中,应将总切削深度分解为多个0.5毫米至1毫米的微小层级。每一层切削后,观察木屑的状态,若木屑呈连续长条状,说明切削顺畅;若木屑短碎或伴有粉末,则需调整角度或减小进刀量。
在起线过程中,刀具的推进方向需严格遵循纹理走向。当遇到木纹交错或逆纹区域,必须提前预判并减小切削深度。对于较宽的平面起线,可采用“接力法”,即刀具从木材一端向另一端推进,但在接近末端时,因缺乏支撑极易发生崩边。为此,可在木材末端预先钉上一块废料作为支撑板,或在切削末端时,将刀具略微倾斜,使刀刃先接触废料区域,从而保护木材边缘的完整性。
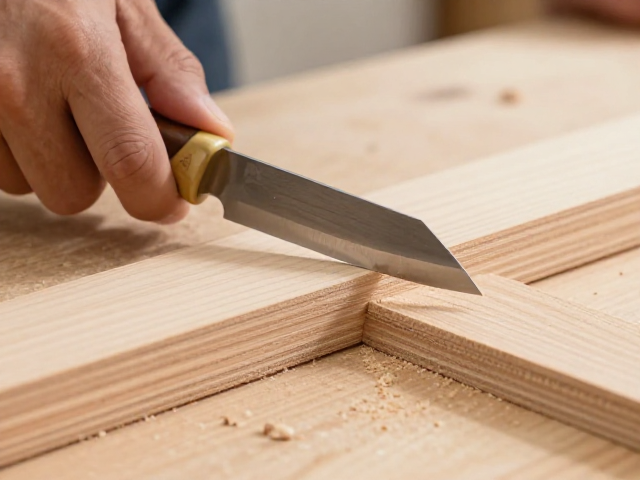
刀具维护与刃口管理
刃口的锋利程度直接影响切削的洁净度。钝刀需要更大的下压力才能切入木材,这会增加木材内部的形变应力,极易导致崩茬。保持刃口锋利不仅指打磨出镜面效果,更在于刃口的微观结构。使用高目数水砂纸(如1000目以上)对刃口进行精磨,消除微观锯齿。对于硬质木材,刃口角度可适当增大至35-40度,以提高耐用性;软质木材则可使用25-30度的较小角度,以增强切削的流畅性。
刃口与刀口的贴合度同样至关重要。若凿子或刨刀的刀口与刀身存在间隙,切削时会产生震动,这种震动会破坏切削的稳定性,导致表面出现波纹或崩裂。安装刀具时,需确保刃口完全嵌入刀口,并用木楔或金属楔紧固,消除任何可能的松动。每次作业前,可用指尖轻触刃口检查是否有缺口,微小的缺口在切削硬木时会被放大,成为崩茬的源头。
环境控制与木材预处理
木材的含水率是决定切削质量的关键变量。过湿的木材纤维柔软,容易粘连刀具,导致切削面发毛;过干的木材则脆性增加,极易崩裂。在开始精细加工前,确保木材含水率处于平衡状态,通常室内使用的木工制品,含水率控制在8%-12%之间较为适宜。若木材刚从室外进入室内,需静置一段时间,使其温湿度与环境达到平衡,避免加工过程中因环境变化导致木材变形或开裂。
木材表面的预处理能显著提升顺纹切削的效果。对于粗糙的木材表面,先用粗砂纸或刮刀去除明显的毛刺和不平处,形成一个相对平滑的基准面。这能减少刀具与木材的不规则接触,使切削过程更加稳定。对于纹理复杂或带有节疤的木材,可在节疤周围预先涂抹少量木工胶或蜡,增加纤维间的结合力,虽然这不能完全消除崩茬,但能有效减少崩裂的范围和深度。