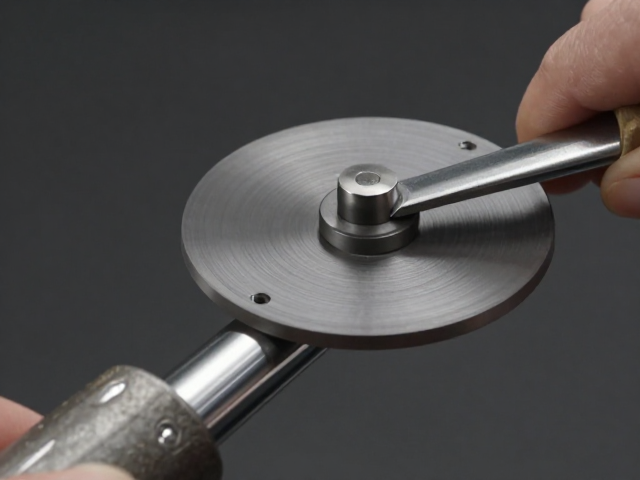
圆锉收口处理的力学原理与操作细节
圆锉收口是五金件边缘去毛刺与成型的关键步骤,其核心在于利用锉刀的弧形曲面对工件边缘进行均匀的切削。操作时需保持锉刀与工件表面呈适当的倾角,通常建议初始接触角度控制在15至30度之间,通过手腕的平滑摆动带动锉刀沿边缘移动。这种动作能避免锉齿在局部过度切削导致边缘不平整,同时利用圆锉的弧度特性,逐步消除铸造或切割后残留的尖锐棱角。
实际作业中,收口过程需严格遵循“轻压慢走”的原则。过大的下压力会导致锉刀卡滞或产生深痕,破坏表面连续性;而过轻的接触则无法有效去除多余材料。建议以每厘米行程2-3次的频率进行往复运动,并频繁检查边缘过渡是否自然。对于硬度较高的合金钢件,需适当增加行程次数,而对于铝合金等软性材料,则需减少单次切削量,防止材料粘附在锉齿上影响后续抛光效果。
打磨抛光中的磨料选择与层级过渡
抛光效果直接取决于磨料粒度的阶梯式过渡,从粗磨到精抛需经历严密的层级筛选。一般流程始于120-240目砂纸去除宏观划痕,随后逐步过渡至400-600目消除微观粗糙面,最终使用800-1000目或更细的抛光膏实现镜面效果。不同材质的五金件对磨料硬度和韧性要求各异,例如不锈钢件需选用碳化硅或氧化铝磨料,而铜件则更适合使用氧化铁红抛光膏,以避免磨料嵌入基材造成永久性污染。
在层级过渡阶段,必须彻底清除上一道工序残留的磨屑,否则粗颗粒磨料会在新表面留下不可逆的划痕。实际操作中,常采用酒精或专用清洗剂擦拭工件表面,确保无粉尘堆积。此外,打磨方向需保持一致,前一道工序的打磨纹路应能被后一道工序完全覆盖。若发现某一层级无法消除原有划痕,需退回上一粒度重新处理,不可强行进入下一精细层级,以免导致表面出现“橘皮”或云雾状缺陷。
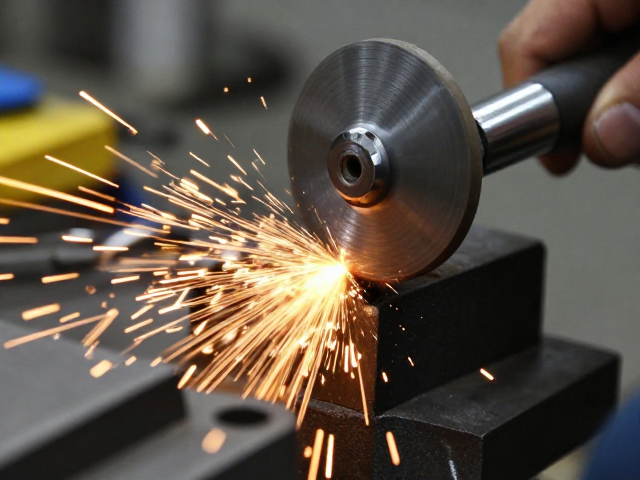
机械抛光与手工精修的综合应用策略
机械抛光适用于批量生产中的大面积平整度提升,主要依赖抛光轮与抛光蜡的摩擦作用。抛光轮材质选择需匹配工件硬度,羊毛轮适合高光洁度终加工,而棉布轮则常用于初期去痕。抛光蜡的润滑与切削作用需根据转速调整,高速旋转配合硬质蜡可快速去除瑕疵,低速旋转配合软质蜡则有助于提升表面光泽度。操作时需保持抛光轮与工件接触点的角度恒定,通常为15-20度,并匀速移动以避免局部过热或抛光不均。
手工精修则聚焦于机械抛光难以覆盖的死角、螺纹根部或复杂曲面区域。使用小型抛光棒、百洁布或软质尼龙刷,配合微量抛光膏进行定点处理。此阶段需极高的专注度,通过触觉感知表面平整度,对残留的细微划痕进行针对性消除。对于高精度要求的五金件,手工精修后还需进行超声波清洗,彻底去除嵌入微孔的抛光剂残留,确保表面光洁度达到既定标准,同时避免因清洁剂不当导致的二次腐蚀或变色。