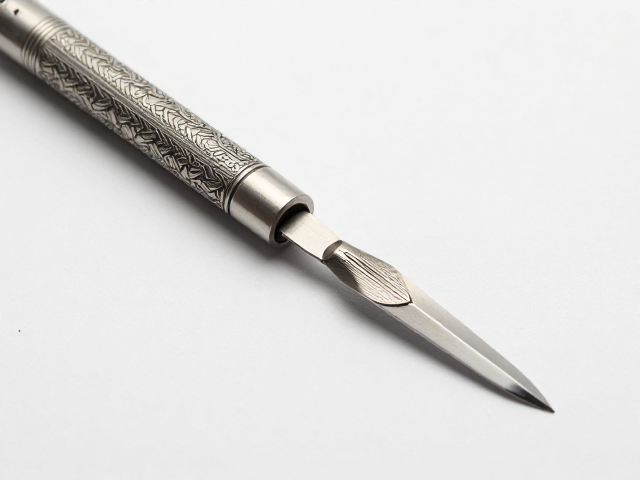
刀头材质与硬度的核心考量
细部刻画对刀具的微观结构有着极高要求,目前市面上主流的雕刻刀头多采用高速钢(HSS)或硬质合金材质。高速钢刀具在保持锋利度的同时,具备较好的韧性,不易崩口,适合处理木质、竹木等具有一定纤维感的茶器表面。对于需要极高硬度和耐磨性的材料,如经过高温烧制的陶瓷或硬质玉石,硬质合金刀头能提供更稳定的切削效果,但其脆性较大,操作时需严格控制下刀力度。
刀头硬度通常以洛氏硬度(HRC)作为参考指标,一般手工雕刻用刀具的硬度范围集中在HRC58至HRC62之间。这个区间能平衡锋利度与耐用性,过低则容易卷刃,过高则易断裂。新手在选购时,应避免盲目追求极致硬度,因为过高的硬度往往伴随着较低的抗冲击性,在处理茶器复杂曲面或细微纹理时,一旦受力不均,极易造成刀头崩裂,进而损坏器物表面。
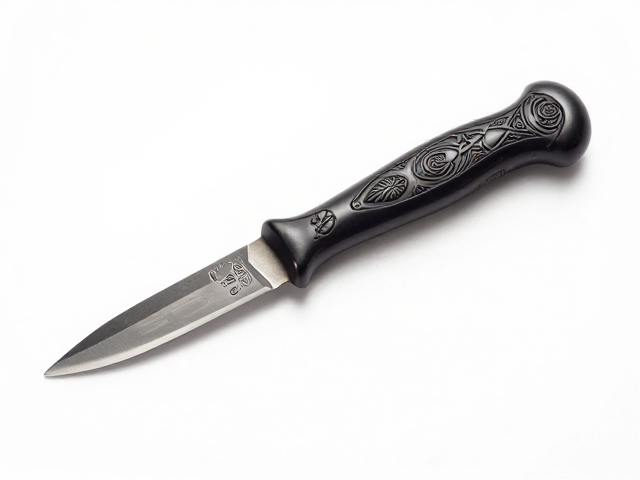
柄部人体工学与握持稳定性
细雕刀的稳定感很大程度上取决于手柄的设计。常见的手柄材质包括黄铜、铝合金、木材及工程塑料。金属手柄如黄铜或铝合金,重量分布均匀,导热性适中,能提供扎实的跟手反馈,适合需要精细控制力度的微雕工作。木材手柄则触感温润,防滑性较好,但长期使用可能会因手汗或清洁产生轻微变形,影响握持的一致性。
手柄直径和形状需符合人手自然握持的生理特征。对于细部刻画,推荐选择直径在10-12毫米左右的圆柱形或微带弧度的手柄,这样能在长时间操作下减少手指疲劳,保持手部肌肉的放松状态,从而提升刻刀的稳定性。此外,手柄与刀杆的连接处应无缝隙且坚固,避免在施加侧向压力时产生晃动,这种细微的晃动在放大到茶器表面极小的刻画区域时,会导致线条粗糙或偏离预期轨迹。
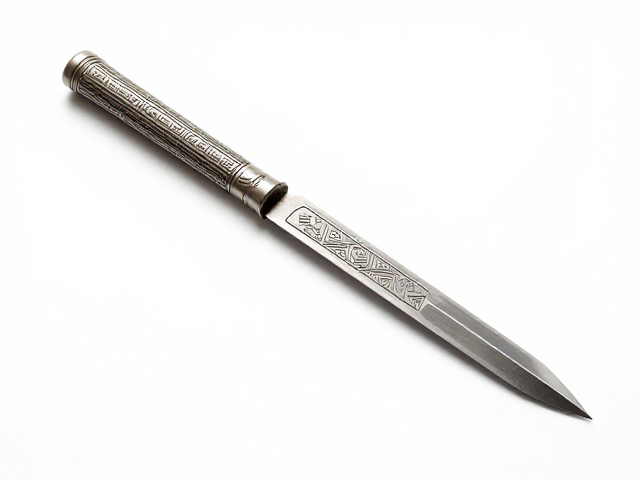
刀尖形状与适用场景的匹配
不同的雕刻内容需要匹配特定的刀尖形状,这是新手最容易忽视的技术细节。V型刀(尖头刀)是细部刻画的主力工具,其角度通常在30度至60度之间。30度角的V型刀线条细腻锐利,适合表现叶脉、书法笔触等精细纹理;60度角的V型刀则切削面积稍大,适合勾勒轮廓或进行初步定型。选择时需根据茶器表面的材质硬度和预期纹理的深度进行调整。
U型刀(圆底刀)在细部处理中常用于制造柔和的过渡或清理底部。对于茶器上的浮雕或浅刻图案,U型刀能更好地保留边缘的圆润感,避免V型刀可能造成的生硬棱角。此外,还有铲刀和平口刀,主要用于大面积清理或修整平面。新手应避免使用单一刀型应对所有场景,而应建立包含V型、U型、铲刀的基础工具组合,以应对茶器制作中可能出现的多种细部刻画需求。
研磨保养与使用寿命管理
刀具的锋利度会随使用迅速下降,正确的研磨方式直接决定雕刻的精细程度。推荐使用金刚石磨石或陶瓷磨石进行维护,这类磨石颗粒均匀,研磨效率高且不易堵塞。研磨时应保持刀面与磨石角度一致,通常采用单手或双手固定刀身,以稳定的频率来回滑动,避免单向用力导致刀面不平。对于细雕刀,重点在于保持刀尖的对称性,任何一角的磨损都会导致刻线偏斜。
日常存放需特别注意防潮与防碰撞。金属刀头接触湿气易生锈,尤其是高碳钢材质,使用后应擦拭干净并涂抹少量防锈油。存放时,刀具应置于干燥的工具盒或专用刀架中,避免与其他硬物接触导致刀尖磕碰。定期检查刀尖是否有微小崩口,细微的损伤会在雕刻硬质茶器表面时扩大,形成难看的瑕疵。保持刀具的良好状态,是确保茶器细部刻画线条流畅、精准的基础条件。