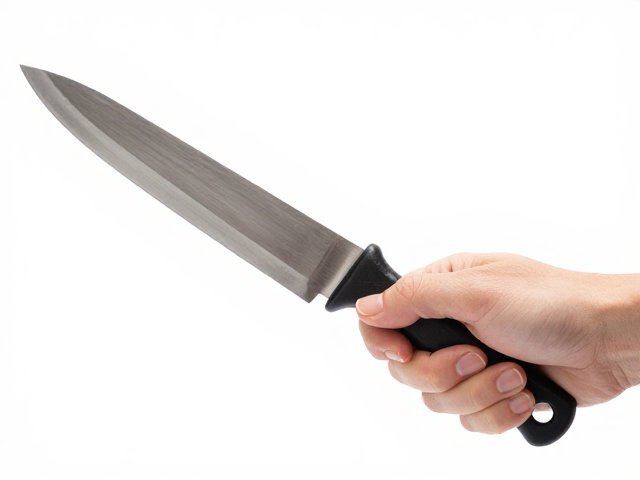
核心握持姿势与发力逻辑
V型刀的使用体验很大程度上取决于拇指与食指形成的支点结构。拇指根部肌肉群与食指指尖需形成严密的三角支撑,刀背贴合食指第二关节下方,而非直接压在指甲上,这样能利用骨骼结构分散压力,避免肌肉长时间紧绷导致的颤抖。中指负责在刀身后方提供向上的托举力,无名指与小指自然微曲辅助平衡,整个手掌呈半握拳状,像握着一支细长的铅笔,但接触点更靠后以增强控制力。
发力来源应源自前臂而非手腕。手腕保持僵直锁定状态,像被固定在桌面上一样,通过旋转前臂来带动刀身进行纵向或横向的切削动作。这种发力方式能大幅减少高频微颤,特别是在处理硬木或精细雕刻时,前臂的大肌肉群比手腕的小关节更稳定。操作时身体重心略微前倾,双脚与肩同宽站立或坐稳,利用身体的整体稳定性来抵消手部可能产生的微小位移。
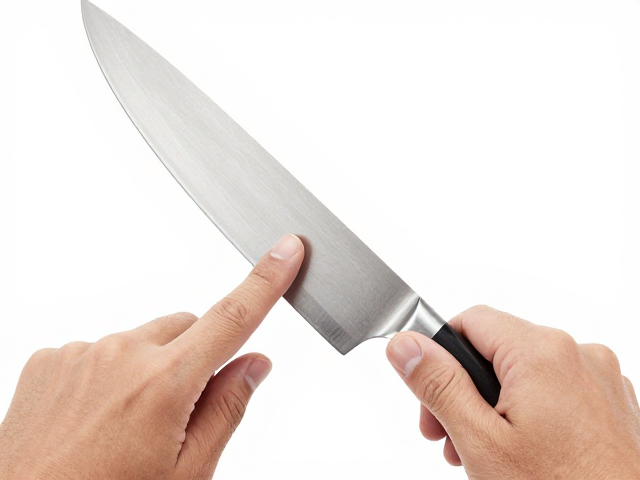
刀具角度与接触点控制
V型刀的入角决定了切削的深度与稳定性,通常建议保持刀背与木材表面呈15至30度的夹角。角度过小容易导致刀刃打滑或切入过深造成失控,角度过大则会增加阻力,迫使使用者加大推力从而引发晃动。在起步阶段,刀刃尖端应轻轻接触材料表面,利用刀身的重量自然下沉,待刀刃完全咬合木材纤维后,才开始施加向前的推力。
接触点必须始终保持在刀刃与木材接触的最前端,即“切削点”。一旦切削点向后移动到手掌附近,刀身就会产生杠杆效应,放大手部的微小抖动,导致线条扭曲。因此,在推进过程中,视线应始终聚焦在刀刃与木材的接触点,通过视觉反馈实时微调手部位置,确保刀身始终垂直于行进方向。对于长距离直线切割,可采用分段推进法,每推进2-3厘米后停顿检查,重新校准角度和接触点。
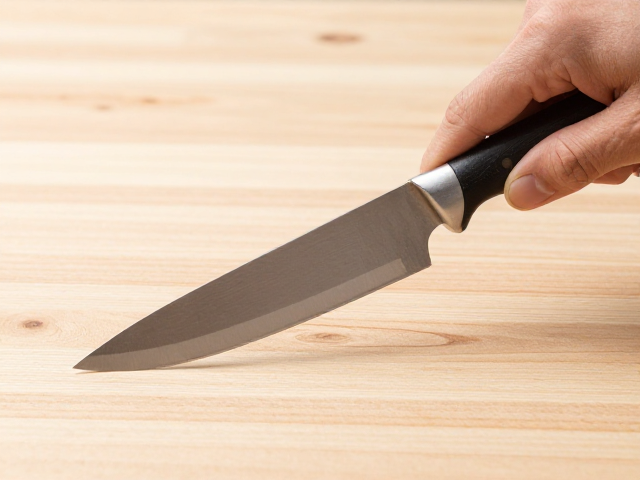
木材预处理与环境因素
木材表面的平整度直接影响V型刀的走线稳定性。粗糙、有节疤或纹理不均匀的表面会干扰刀刃的行进轨迹,迫使使用者通过手部微调来补偿,进而引发晃动。在开始雕刻前,使用砂纸对作业区域进行精细打磨,确保表面光滑且纹理方向一致。对于硬木,可先用细齿锉刀或平铲去除表面毛刺,形成一个平滑的引导面,让V型刀能顺畅滑入。
环境光线与操作台的高度也会间接影响手部稳定性。充足且无阴影的光线能让使用者清晰观察刀刃切入深度,避免因视觉误差导致的过度用力。操作台高度应调整至肘部自然下垂时略低于肘尖1-2厘米的位置,这样前臂能处于水平状态,减少肩部疲劳,从而保持手部长时间操作的稳定性。避免在震动源附近操作,如靠近洗衣机或重型机械的工作台,外部震动会通过桌面传导至手部,破坏精细控制。