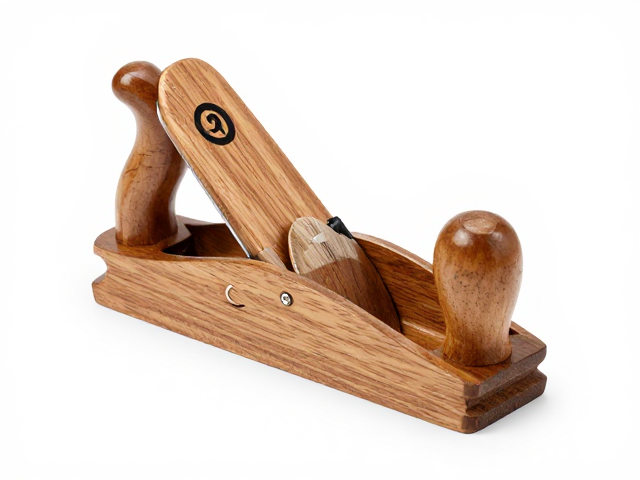
刨刃材质的选择与初始刃口处理
木工刨的核心在于刨刀,其材质通常分为高碳钢、合金钢以及近年来较为普及的粉末钢。高碳钢硬度适中,易于研磨,适合初学者或需要频繁修整刃口的场景;合金钢则在保持锋利度与耐磨性上表现更佳,能维持更长时间的切削性能。选择时需关注钢材的碳含量与热处理工艺,这直接决定了刃口在后续打磨中的从属性与最终的光洁度。
在开始研磨前,必须对刨刃进行初步的刃口整形。使用粗砂纸或低速砂轮,以稳定的角度打磨出行进刃的斜面。这一步骤旨在去除出厂时的瑕疵或之前的磨损痕迹,形成一个均匀、无缺口的初始刃口。操作时需保持手部平稳,避免因角度不均导致刃口受力不均,进而影响后续精细打磨的效果。
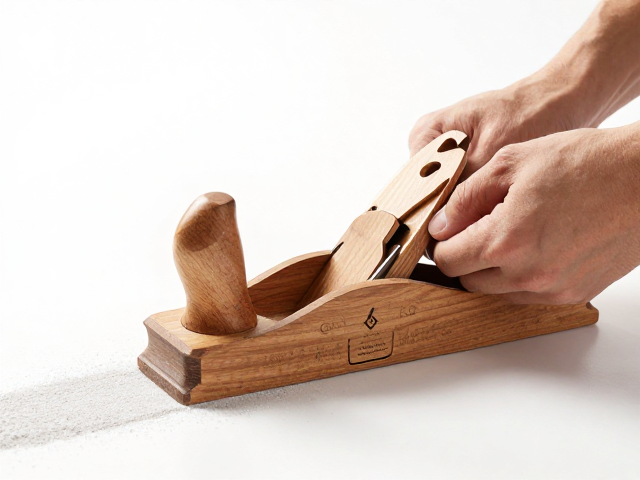
研磨石的选择与研磨手法
研磨石是决定刨刃光洁度的关键工具,通常采用从粗到细的多阶段研磨法。起步阶段可使用400-600目水石,快速去除金属屑并确立刃口形状;随后逐步过渡到800目、1000目乃至3000目以上的细石,以消除粗磨留下的划痕,提升刃口的镜面效果。水石需提前浸泡至不再冒气泡,研磨过程中需定期平整石面,确保研磨介质均匀分布。
研磨手法需严格遵循“直线往复”与“压力均匀”的原则。在粗磨阶段,重点在于刃口整体的对齐,可采用单面研磨法,仅在斜面一侧施加压力,背面保持贴合或轻微接触,以避免卷刃。进入细磨阶段后,需减小压力,增加往复频率,利用细石的微切削作用获得极致平滑的刃面。每更换一种目数的石料,都需彻底清洁刃口与石面,防止粗颗粒残留影响细磨效果。
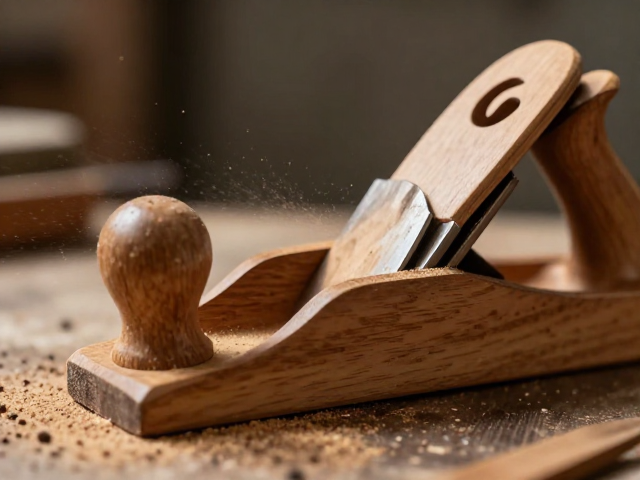
刃口抛光与去毛刺细节
当刨刃在细石上达到预定光洁度后,需进行去毛刺处理。使用皮革或硬木块配合研磨膏,对刃口进行单向拖拽抛光。这一步骤能去除微观层面的卷曲金属纤维,使刃口真正达到“无痕”状态。抛光时需保持角度一致,避免反复来回摩擦导致刃口再次受损。
对于追求极致锋利的木工爱好者,可采用悬铃木木片或专用抛光布进行的精修。悬铃木木片富含纤维,能像极细的锉刀一样修整刃口微观结构,使切削面更加平滑。此步骤虽微小,却能显著减少刨削时的阻力,提升木材表面的细腻度,是区分普通刨削与精细木工的关键细节。
定期磨刃与保养维护
刨刃的磨损是渐进过程,建立定期的维护习惯至关重要。建议在每次使用前后,用软布擦拭刃口,防止木屑残留腐蚀钢材。对于高频使用的刨刃,每隔1-2次作业即可进行简单的去毛刺或快速抛光,而非等到刃口明显钝化才进行全面研磨。这种“少量多次”的维护方式,能大幅降低深度研磨所需的时间与精力。
存放环境对刨刃寿命影响显著。木工刨应置于干燥、通风处,避免潮湿空气导致刃口生锈。长期闲置时,可在刃口涂抹少量防锈油或专用保养蜡,隔绝空气与湿气。同时,检查刨刀压铁与刨床接触部位是否平整,确保刨刃受力均匀,避免因机械结构问题导致的非正常磨损,从而延长整体工具的使用寿命。