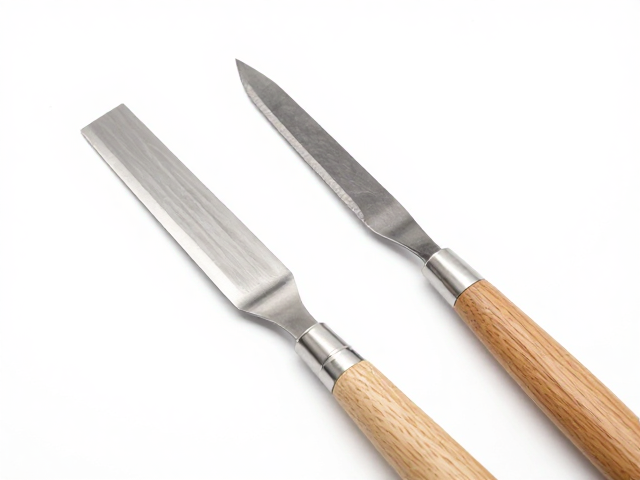
刀刃几何形态对刻痕深浅的影响
打坯刀与修光刀在金属工艺中扮演着截然不同却紧密衔接的角色,其核心差异在于刀刃的几何形态与受力方式。打坯刀的刀头通常较厚,刃口角度较大,呈现出一种类似楔形的结构,这种设计旨在提供足够的刚性以应对大面积、深层次的金属切削。当工匠手持打坯刀敲击或施压时,较宽的刃口能有效地切入金属表面,剔除多余材料,形成具有立体感的粗糙肌理或基础轮廓。这种刀具的每一次落点都会留下明显的压痕,这些压痕构成了器皿装饰的骨架,决定了器物的整体体积感和光影折射的基础层次。
相比之下,修光刀的刀刃更为纤细,刃口经过精细打磨,角度较小,具备极高的锋利度与灵敏度。它不再用于去除大量材料,而是专注于平滑表面、消除打坯留下的粗犚痕迹以及刻画精细的线条。修光刀像是一支柔软的笔,在金属表面游走,通过极小的接触面积产生平滑的刮削力,使原本凹凸不平的表面逐渐变得如镜面般光洁,或是勾勒出发丝般细腻的纹路。两者在物理特性上的巨大反差,直接决定了它们在装饰流程中不可互换的功能定位,打坯构建“骨”,修光塑造“肉”。
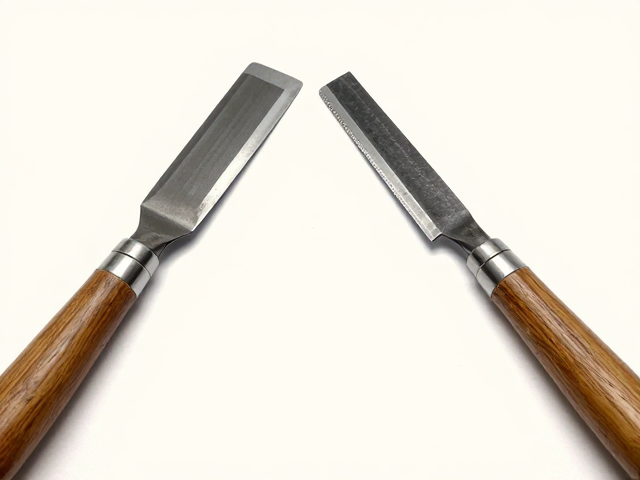
材质硬度与热处理工艺的选择逻辑
刀具的材质与热处理状态是决定其使用寿命和表现力的关键因素,市面上常见的工具多采用高碳钢或合金钢制成,其硬度通常控制在洛氏硬度55-62H之间,这一区间能在保持刃口锋利的同时提供必要的韧性,防止在使用过程中崩刃。对于打坯刀而言,由于需要承受较大的冲击力,刀身往往经过淬火处理以增加整体硬度,但刃口处可能会保留稍许韧性以应对不规则的受力。工匠在选用时,需根据所加工金属的硬度进行调整,处理较硬的合金或经过硬化处理的金属时,需要选用硬度更高、刃口更耐磨的工具,以避免刀刃过快磨损导致刻痕发钝。
修光刀则对刃口的微观平整度要求极高,其热处理工艺更侧重于刃口的精细打磨与抛光,以确保在极小接触面上能产生均匀的摩擦力。优质的修光刀在刃口处几乎看不到微观下的锯齿状结构,这种平滑的微观表面能像刀片刮过纸张一样,将金属表面的微小凸起整齐切除,而非撕裂金属纤维。在实际操作中,若修光刀硬度不足,会在金属表面留下拖拽的痕迹,导致表面出现拉丝或毛躁感;若硬度过高且缺乏韧性,则极易因金属内部的应力释放而发生崩口。因此,选择刀具不仅是选择形状,更是选择与金属特性相匹配的物理属性组合。
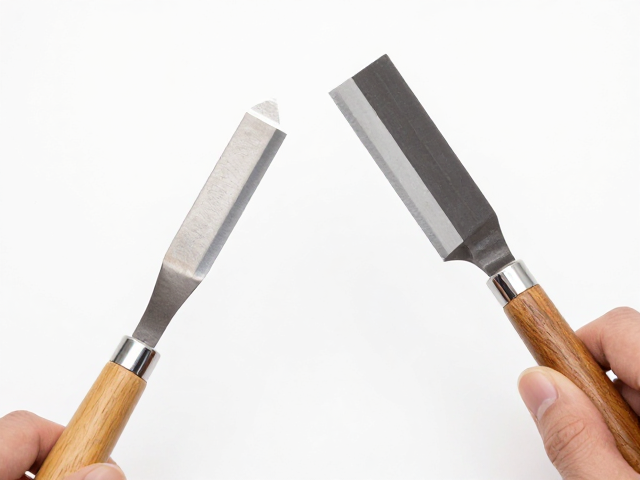
装饰技法中的分层操作与视觉呈现
器皿装饰的过程通常遵循从宏观到微观、从粗犷到精细的逻辑顺序,打坯刀在这一阶段承担着确立视觉主体的重任。工匠使用打坯刀在金属表面敲击出点状、线状或块状的凹陷,这些初步形成的肌理具有很强的视觉张力,能够捕捉光线并形成丰富的阴影变化。例如,在制作具有原始风格的器皿时,打坯刀留下的密集锤点可以营造出厚重、质朴的氛围;而在制作几何风格的器物时,打坯刀则用于切割出清晰的棱线和平面,确立器物的几何结构。这一阶段的得与失直接决定了后续修光的空间,如果打坯过深,修光所需的工作量将呈指数级增加,甚至可能导致器物壁薄处破裂。
修光刀的操作则是对视觉效果的精细化修饰,它决定了器皿最终触感和观感的细腻程度。在完成打坯后,工匠使用修光刀对金属表面进行刮抹,去除打坯留下的毛刺和尖锐边缘,使器物手感圆润顺滑。对于需要表现极致光滑表面的器皿,修光刀需反复多次作业,直至金属表面达到预期的镜面效果;而对于需要保留部分肌理的作品,修光刀则用于柔化肌理边缘,使不同层次的过渡更加自然。修光的效果体现在光线在金属表面的漫反射与镜面反射的比例上,精湛的修光技艺能让金属呈现出温润如玉或冷峻如水的视觉特质,这是单纯依靠打坯无法达到的艺术效果。
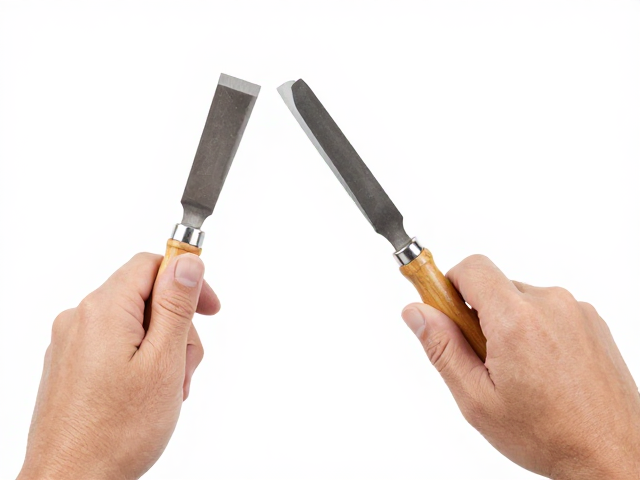
握持姿势与发力方式的控制细节
打坯刀的使用高度依赖手腕与手臂的协同发力,工匠通常采用握锤或单手按压的方式,利用身体的重心变化带动刀具切入金属。在操作打坯刀时,刀具与金属表面的角度会随刻痕的需求而变化,垂直切入可形成深邃的孔洞,倾斜切入则能拉长刻痕,形成线条。由于打坯涉及较大的冲击力,工匠需保持手部稳定,利用小臂的摆动控制落点的精准度,同时通过手指感知金属的反作用力,以判断切入的深度。这种发力方式要求工匠具备良好的空间感知能力和节奏感,每一次敲击都是一次对金属形变的精确计算。
修光刀的握持则更接近于握笔,强调手指的灵活性与指尖的敏感度。工匠通常用拇指、食指和中指轻轻捏住刀柄,通过指尖的细微动作控制刀具的前后、左右移动。修光时的发力是持续性且均匀的,类似于擦拭的动作,力度要轻且稳,避免忽轻忽重导致表面出现深浅不一的痕迹。在操作修光刀时,视线需紧密跟随刀刃与金属的接触点,通过观察金属表面反光的变化来判断刮削的效果。这种精细的操作要求工匠具备极高的专注度和手部稳定性,任何微小的抖动都会在光滑的金属表面留下明显的瑕疵,因此修光往往需要在安静、稳定的环境中进行,以确保每一道刮痕都均匀一致。