鸡翅木边材特性与加工难点解析
鸡翅木因其纹理酷似鸡翅膀而得名,其边材与心材在密度和色泽上存在显著差异。边材通常呈现浅黄褐色或灰白色,质地相对疏松,含水率波动较大,而心材则颜色深沉、结构紧密。这种物理性质的不均衡,使得在机械加工过程中,刀具对边材的切削阻力与心材不一致,极易出现崩茬、毛刺或表面粗糙度不均的现象,直接影响成品的精细度与美观性。
在实际加工场景中,边材的孔隙结构较为发达,吸水性较强,若处理不当,后续涂装或打磨环节容易出现色差或漆膜附着不牢的问题。许多加工者往往只关注心材的纹理表现,忽视了边材在应力释放过程中的变形风险。精准处理边材不仅是为了去除废料,更是为了保证整体构件在湿度变化环境下的尺寸稳定性,避免因内外收缩率不同导致开裂或扭曲,这是提升鸡翅木加工效率与成品率的关键前置步骤。
精准识别与科学选材策略
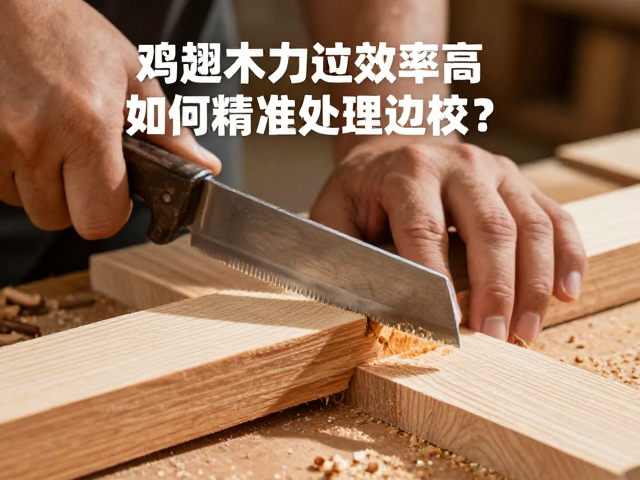
高效处理边材的前提是精准的识别与分级。在原木切割前,需通过肉眼观察纹理走向以及使用简易水分测定仪,快速区分边材与心材的界限。部分高品质鸡翅木原料中,边材占比极小,但若遇到边材较厚的料源,应依据厚度进行分级堆放。对于边材较厚的部位,在锯切阶段可采用略大于理论尺寸的留余量方式,为后续刨平和打磨预留修正空间,避免因一次性加工到位导致材料报废。
选材过程中还需结合木材的干燥状态进行判断。经过自然干燥或经过规范窑干的鸡翅木,边材与心材的分界线相对清晰,水分分布较为均匀。若木材干燥不均,边材部分可能因失水过快而产生微裂,此时需优先对存在缺陷的边材区域进行修补或剔除,而非强行加工。通过建立清晰的来料档案,记录不同批次木材的边材占比特征,有助于在加工前制定针对性的刀具参数和进给速度,从而从源头减少因材料特性不一致导致的效率损耗。
刀具优化与切削参数控制
针对鸡翅木边材质地较软且纤维较长的特点,刀具的选择与刃磨质量直接决定加工效率。建议使用高硬度、高韧性的硬质合金刀具,并确保刀刃锋利无崩口。在刨削边材时,可适当减小刨刀切入深度,采用“多刀轻刨”的策略,减少一次性切削力对疏松边材纤维的撕裂作用。对于平刨和压刨,需调整压料辊的压力,确保边材部位在加工过程中受力均匀,防止因局部受力过大导致表面压痕或撕裂。
切削速度与进给速率需根据边材的实际含水率和硬度动态调整。一般而言,加工边材时进给速度可适当降低,以换取更平滑的切削面,减少后续打磨工作量。若使用数控加工中心,需编写独立的刀具路径程序,对边材区域设置较低的主轴转速和更平缓的刀路过渡,避免高速切削引发的震动和木材纤维断裂。同时,定期检查刀具磨损情况,钝化的刀具会显著增加边材的加工难度,导致表面发黑或烧焦,保持刀具锋利是维持高效加工的基础条件。
表面处理与后期精修技巧
鸡翅木边材的表面处理需区别于心材,重点在于填补孔隙与均匀着色。由于边材毛孔较粗,直接打磨难以达到镜面效果,建议在打磨前使用专用木材填补剂对边材区域进行初步填充,待干燥后再次打磨,以封闭孔隙,提高表面致密性。打磨过程中,需选用不同目数的砂纸循序渐进,从粗砂纸逐步过渡到细砂纸,特别注意边角部位的处理,避免因砂纸摩擦不均导致边材与心材交界处出现明显的台阶或色差。
在涂装环节,边材对涂料的吸收率高于心材,若直接喷涂,极易造成局部漆膜过厚或颜色深浅不一。可采用先薄喷一层底漆进行封闭,待底漆干燥后打磨平整,观察边材吸漆情况,必要时进行二次封闭处理。对于追求自然纹理的开放式涂装,需严格控制稀释比例和喷涂厚度,确保边材与心材在视觉上保持协调。通过精细的表面处理,不仅能凸显鸡翅木独特的纹理美感,还能有效解决边材易变色、易污损的问题,提升整体加工品质。