钻头选型与刃磨角度对孔壁稳定性的关键影响
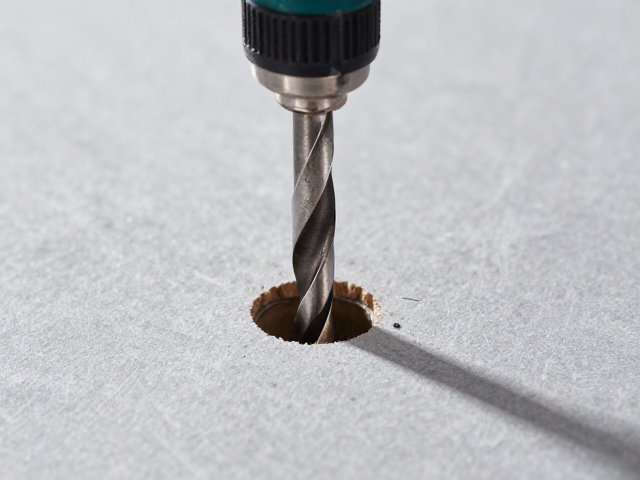
在江苏苏州地区的机械加工与装修作业中,使用麻花钻处理石材、混凝土或硬质木材时,孔周出现放射状裂纹或材料崩边是高频出现的痛点。这一现象的核心诱因往往在于钻头几何参数的不当匹配。普通麻花钻的顶角通常为标准118度,这种设计在穿透高脆性材料时,切削刃切入瞬间产生的径向分力极大,极易像楔子一样撑开材料内部结构。针对苏州常见的太湖石、花岗岩或高密度复合板材,建议选用顶角为90度至110度的专用钻头,较平的刃口能提供更直接的轴向切削力,显著削弱向四周的扩张应力。
钻尖刃磨的锋利程度直接决定了钻孔过程中的摩擦系数与热量积聚。钝化的钻头需要更大的下压力,这种额外的机械压力会转化为热能,导致材料局部受热膨胀进而引发微裂纹。实际操作中,应保持钻头刃口锋利,对于不锈钢或高硬度合金,需定期用油石修整横刃,确保中心切削刃清晰。若条件允许,采用含钴(HSS-Co)或含钛(TiN)涂层的钻头能提升耐磨性,减少因钻头磨损后切削效率下降导致的强行挤压现象,从而从工具源头降低劈裂风险。
进给控制与冷却润滑在钻孔过程中的物理作用
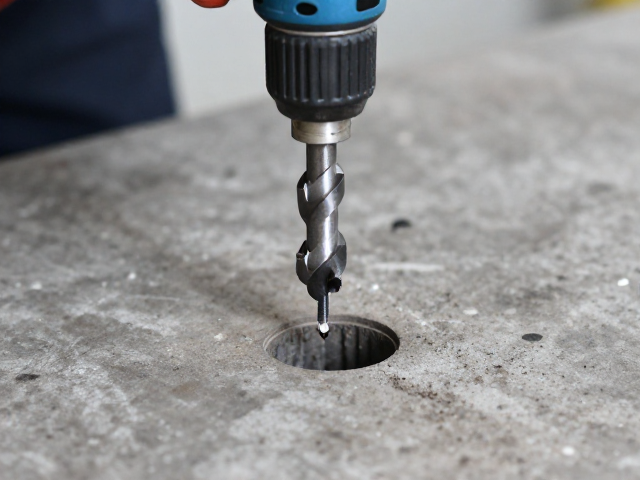
钻孔时的进给速度与转速配合是控制回弹与劈裂的另一大变量。过快的进给速度会导致钻头“咬死”,瞬间冲击力极易造成孔口崩裂;而过慢的进给则会引起剧烈摩擦生热,使材料软化或产生热应力裂纹。在苏州潮湿的气候环境下,水分可能渗入材料孔隙,若配合不当的冷却方式,反而可能加剧某些多孔石材的膨胀。理想的操作策略是采用“轻压慢速”切入,待钻头尖端形成稳定的导向孔后,方可逐步增加进给力度。对于混凝土或砖石结构,务必使用冲击钻或锤钻模式,利用高频冲击破碎材料而非依靠旋转切削力,这是避免大面积劈裂的最有效手段。
冷却与润滑不仅关乎钻头寿命,更是维持材料结构稳定的关键。干钻产生的高温会使金属钻头退火变软,同时高温会改变脆性材料的物理特性。使用切削液、机油或专用冷却剂进行润滑,能有效降低摩擦系数,带走切削热量。在无法使用液体的场合(如电气作业或防水层施工),可采用间歇式钻孔法,即钻入几秒后退出钻头散热,重复此过程直至穿透。这种操作能显著降低孔壁温度,防止因热胀冷缩导致的微观结构破坏,从而保持孔口的完整光滑。
辅助固定与钻孔姿态对材料受力状态的优化
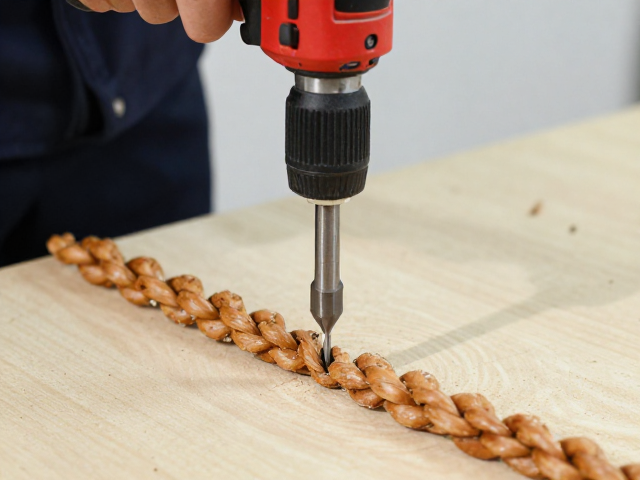
材料在钻孔过程中的微小位移是导致孔位偏移和边缘崩裂的主要外部因素。苏州地区的许多老旧建筑改造中,墙面或地面可能存在空鼓或松动现象,直接钻孔极易引发不可控的碎裂。在作业前,必须使用水平尺或专用夹具对作业面进行刚性固定,确保材料处于绝对静止状态。对于薄板材料或易碎石材,建议在钻孔位置覆盖一层硬质胶带或薄木板作为支撑垫板,这能增加孔周材料的抗拉强度,分散钻头切入时的集中应力,有效防止表层材料剥落。
钻孔姿态的垂直度控制直接影响受力均匀性。倾斜钻孔会使钻头一侧刃口承受全部切削负荷,导致单边受力过大而引发材料撕裂。操作时应保持钻头与作业面严格垂直,双手握持稳定,避免身体晃动造成钻头偏斜。对于深孔作业,可先用小直径钻头钻出导向浅孔,确认垂直度及孔位准确后,再换用目标直径钻头进行扩孔。这种分步作业法能引导钻头严格沿轴线前进,大幅减少因导向偏差引起的侧向剪切力,从而从根本上规避孔壁劈裂和钻头卡滞回弹的风险。