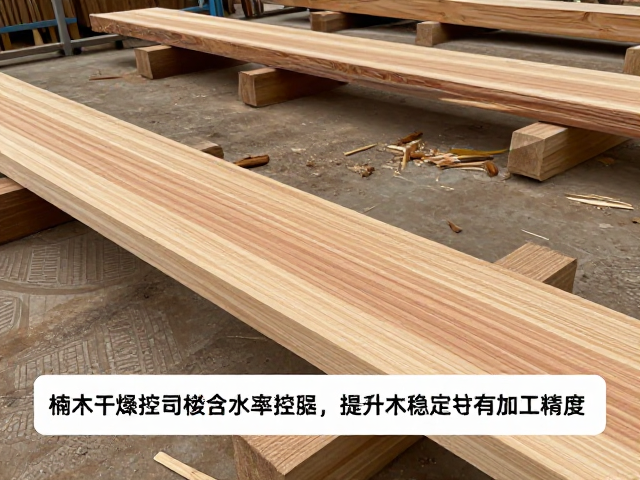
楠木含水率控制与干燥环境参数设定
楠木作为高密度硬木,其内部水分迁移阻力较大,自然晾干难以满足现代加工对含水率的要求,通常需要将最终含水率控制在8%至12%之间,以匹配中国大部分地区的年平均相对湿度。干燥过程中,温度梯度需设置合理,初期升温宜缓,避免表面硬化导致内部水分无法排出引发开裂。对于直径超过15厘米的楠木原木,建议采用阶梯式升温干燥法,第一阶段维持在45-50摄氏度,持续时间约为总干燥周期的30%,此阶段主要去除自由水;第二阶段逐步提升至65-70摄氏度,重点处理结合水,同时需配合高湿度环境,防止表面因失水过快而产生应力裂纹。
温湿度传感器的布置需覆盖窑内不同位置,尤其是靠近热源区和远离热源区的木材表面,以监测干燥均匀性。现代干燥窑常配备自动调湿系统,当检测到木材表面含水率低于临界值时,自动喷水增湿,这一过程能有效降低楠木因干燥不均产生的内应力。实际生产中,若发现楠木端头出现龟裂,通常是因为端头散热过快导致局部含水率过低,需在干燥初期对端头进行密封包裹处理,或使用端头封闭剂减少水分蒸发速度,确保整体干燥过程的稳定性。
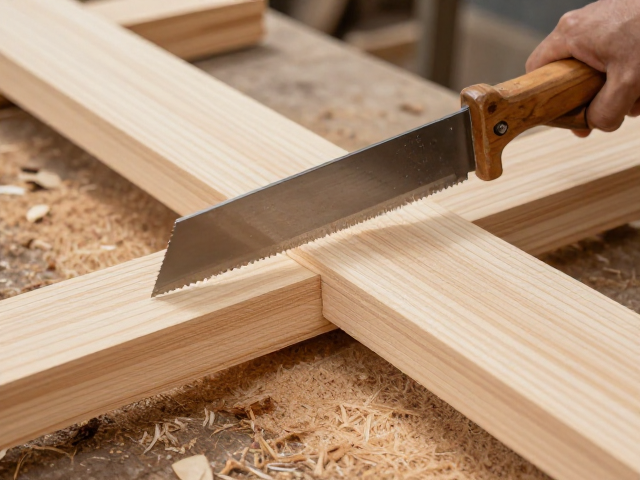
锯料裁切前的应力释放与刀具路径规划
楠木材质坚韧且纹理交错,直接进行高精度裁切容易引发振动和刀具磨损,因此在正式锯切前需进行应力释放处理。将经过干燥处理的楠木板材静置于恒温车间至少72小时,使木材内部残余应力通过微观结构的调整趋于平衡,这一过程能显著降低裁切过程中的变形概率。裁切前需对板材进行全面扫描,标记节疤、裂纹等缺陷位置,规划刀具路径时避开应力集中区域,采用分段切割法,先进行粗加工去除大部分余量,保留2-3毫米的精加工余量,待应力进一步释放后进行精切,以确保尺寸精度。
刀具的选择与几何角度直接影响楠木裁切的表面质量和加工效率。推荐使用硬质合金或多层复合刀片,前角设置需根据楠木的具体密度调整,一般控制在10-15度之间,以平衡切削力与散热需求。进给速度需与主轴转速匹配,对于密度较高的楠木心材,进给速度可适当降低至15-20米/分钟,避免刀具过载导致崩边。此外,裁切过程中需保持冷却液或压缩空气的持续供给,及时清除木屑,防止木屑堆积导致刀具温度升高,进而影响楠木表面的色泽稳定性。
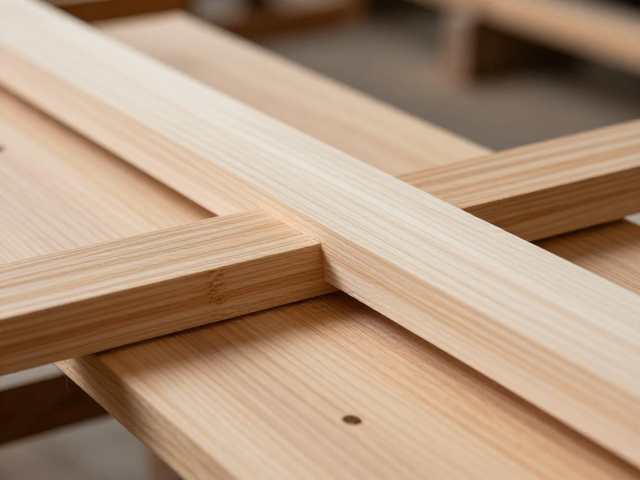
裁切精度控制与表面缺陷预防机制
高精度裁切依赖于设备刚性与夹具系统的协同作用。楠木裁切时,夹具压力需均匀分布,避免局部压强过大导致板材局部变形。采用真空吸附式夹具或多点液压夹具,可确保板材在裁切过程中的绝对固定,减少因微小位移导致的尺寸误差。测量环节需引入激光测距或红外扫描技术,实时监测裁切尺寸,一旦发现偏差超过0.5毫米,系统自动微调刀具位置进行补偿。对于需要拼装的楠木部件,裁切面需保持极高的平整度,通常要求平面度误差控制在0.1毫米以内,以满足后续榫卯或胶合工艺的需求。
表面缺陷如毛刺、烧伤或撕裂纹,常源于刀具钝化或切削参数不当。裁切过程中需设置刀具磨损监测点,当主轴负载电流超过设定阈值时,提示更换刀片。对于楠木这种易产生撕裂纹的木材,下刀顺序需遵循“先内后外、先小后大”的原则,减少纤维剥离。裁切后需立即对表面进行清理,去除残留木胶或油脂,防止后续处理中产生污染。若发现表面有轻微烧伤,需调整进给速度或增加冷却介质流量,必要时对刀具刃口进行重新研磨,恢复其锋利度,确保楠木成品的视觉质感与物理性能符合高标准要求。