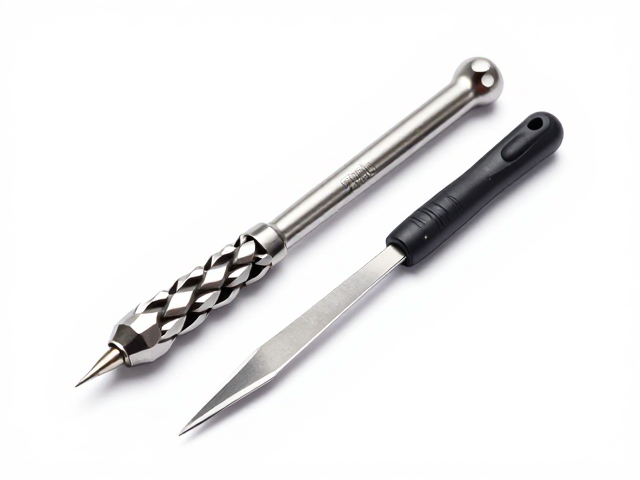
刃口几何结构的根本差异
麻花钻的核心设计在于其螺旋槽与双刃切削刃构成的复杂几何体系,这种结构在旋转切削时承担着排屑与导向的双重任务。其刃尖角度通常固定在118度至135度之间,这一参数直接决定了钻头切入材料的初始阻力与自定心能力。在金属加工场景中,这种对称的双刃结构能够平衡轴向与径向切削力,确保孔位加工的稳定性,但这也意味着它在面对非旋转或非穿透性作业时,缺乏灵活的操作空间。
单支刻刀则完全摒弃了旋转切削的逻辑,转而依赖直线或曲线推进的剪切作用。其刃口通常经过精细打磨,形成极小的楔角,从而在接触材料表面时产生集中的压强。这种设计使得刻刀能够精确控制切入深度与轨迹,特别适用于需要剥离表层或进行精细化修整的材料。与麻花钻追求孔洞成型不同,刻刀的核心价值在于对材料形态的微观干预,两者在力学传递路径上存在着本质的区隔。
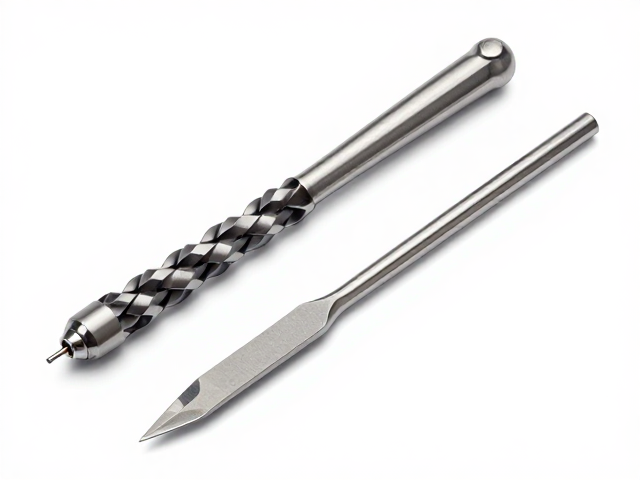
材质热处理与耐磨性表现
现代工业级麻花钻常采用高速钢(HSS)或含钴合金钢制造,部分高端产品通过粉末冶金技术获得更均匀的碳化物分布。这类材料经过淬火与回火处理后,硬度可达HRC62-67,能在高温下保持红硬性,适应高速旋转产生的摩擦热。然而,随着切削时间的增加,刃口磨损会导致孔径扩大或表面粗糙度增加,通常需要借助磨削设备定期修复刃尖角度,以维持加工精度。
单支刻刀的材质选择更为多元,从传统的碳钢到现代粉末高速钢甚至陶瓷涂层刀刃均有应用。高碳钢刻刀易于打磨出极致锋利的刃口,但耐磨性相对较弱,需频繁维护;而粉末高速钢或经过特殊涂层处理的刃片则在保持锋利度的同时,显著提升了抗崩刃能力。在硬质材料如亚克力、皮革或复合材料上,优质刻刀的刃口能长时间保持完整性,减少因刃口钝化导致的材料撕裂或毛边现象,这是其在精细作业中保持高效的关键。
场景适应性与操作效率
在金属、木材或塑料的钻孔作业中,麻花钻凭借其旋转切削的高效性成为绝对主力。它能在短时间内去除大量材料,形成标准尺寸的通孔或盲孔,尤其适合批量化的生产加工。然而,麻花钻无法处理开放式边缘的切割,也无法在材料表面进行浅层雕刻或标记,其功能边界被严格限定在体积移除与孔洞成型范围内。
单支刻刀则在开放式作业中展现出极高的适应性。无论是皮革工艺中的裁切、模型制作中的精细修整,还是管道标识的刻写,刻刀都能通过手部力量直接控制切削路径。对于需要避免材料内部应力集中或防止材料变形的场景,刻刀的线性推进方式比旋转切削更具优势。它不依赖动力设备,可随时随地对材料进行局部处理,这种灵活性使其成为精细化手工与局部修正作业中的必要工具。
维护保养与长期使用成本
麻花钻的维护重点在于刃尖角度的恢复与螺旋槽的清洁。长期使用后,切削刃可能出现卷刃或磨损,需使用专用磨刀机或砂轮进行修磨,操作不当极易改变刃尖角度,导致钻孔偏斜或断钻。此外,切削液的使用与残留清理也是维护环节的重要部分,以防止冷却液腐蚀刀体或影响后续加工精度。
单支刻刀的维护相对简单,主要集中于刃口的清洁与钝化处理。使用后可用酒精擦拭刃面,去除附着的材料碎屑,防止锈蚀。当刃口变钝时,可通过磨刀石或专用磨刀器快速恢复锋利度,这一过程对操作者的技术要求相对较低,且可在家用环境下完成。对于一次性刃片的刻刀,更换新刃片即可恢复性能,避免了复杂修磨步骤,降低了长期使用的隐性时间成本。