卡尺的核心功能与选型逻辑
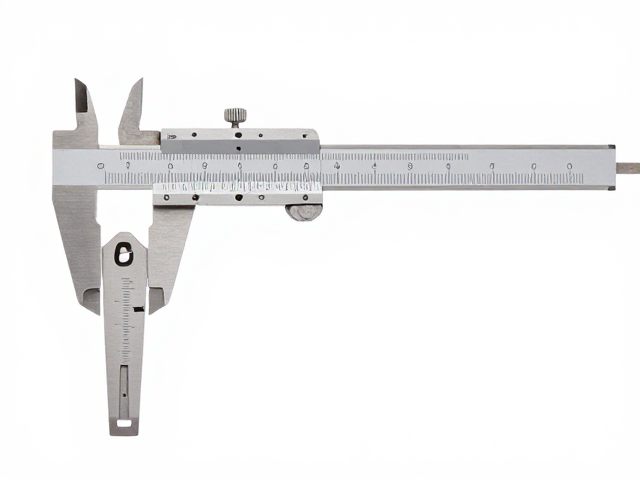
游标卡尺作为基础长度测量工具,其核心在于通过主尺与游标尺的配合,实现对工件外径、内径、深度及台阶尺寸的快速读数。对于新手而言,选择卡尺时应优先关注测量范围的覆盖能力,常规工业场景中0-150mm的规格足以应对绝大多数中小型零件的检测需求,而涉及大型结构件或管材时,则需考虑0-300mm甚至更长的型号。材质方面,不锈钢(如Cr12MoV或4Cr13)因具备良好的防锈性能和硬度,成为市场主流,相比之下,碳钢材质虽成本低但易生锈,通常仅用于对精度要求极低的粗加工环境。
刻度方式决定了读数的直观性与效率。传统的游标卡尺通过游标刻度与主尺对齐进行估读,虽然成本较低,但容易因视差导致读数误差,且对使用者的经验依赖较重。相比之下,数显卡尺采用电子传感器采集数据,直接以数字形式显示测量结果,不仅消除了视觉误差,还能快速切换公制与英制单位,部分高端型号还支持数据输出功能,便于后续记录与分析。对于追求效率且预算允许的新手,数显卡尺在操作便捷性上具有显著优势,能大幅降低因读数错误造成的废品率。
平口刻刀与切刀的场景分化
平口刻刀的设计特点在于其刀头与刀柄呈直线延伸,整体结构稳固,施力时力量传递直接且均匀。这种结构使其非常适合处理硬质材料,如皮革、厚纸板、金属薄片或硬质塑料的划线与切割。由于刀口受力集中,新手在使用时更容易控制切入深度,不易出现打滑或崩刃现象。在选择时,需关注刀片的材质,高碳钢刀片硬度高但较脆,适合精密切割;而合金钢刀片韧性较好,更适合需要一定冲击力或处理粗糙边缘的场景。
切刀(或称斜口刀、美工刀类)通常具有倾斜的刀头设计,便于在狭窄空间或需要改变受力角度时进行操作。其刀片通常为标准化裁切刀片,更换方便,且能提供锋利的初始切割体验。切刀在处理软性材料、薄膜、胶带或进行精细的手工修饰时表现更佳,其倾斜角度使得操作者能更自然地观察切割线,减少误伤周围区域的风险。对于新手,切刀的容错率相对较高,因为刀片可快速更换,一旦钝化即可替换,无需像平口刻刀那样频繁打磨或调整角度。
高精度测量的实操技巧
测量面的清洁是确保精度的首要步骤。任何微小的灰尘、油污或金属屑都可能像垫片一样改变测量爪与工件的接触状态,导致读数偏大或偏小。在实际操作中,应使用无水酒精或专用清洁剂擦拭卡尺的测量面及工件表面,再用无绒布擦干。对于金属工件,还需注意温度影响,人体体温及环境温度差异会导致金属热胀冷缩,因此在高精度测量中,建议将工件与卡尺在同一环境中静置一段时间,以消除温差带来的形变误差。
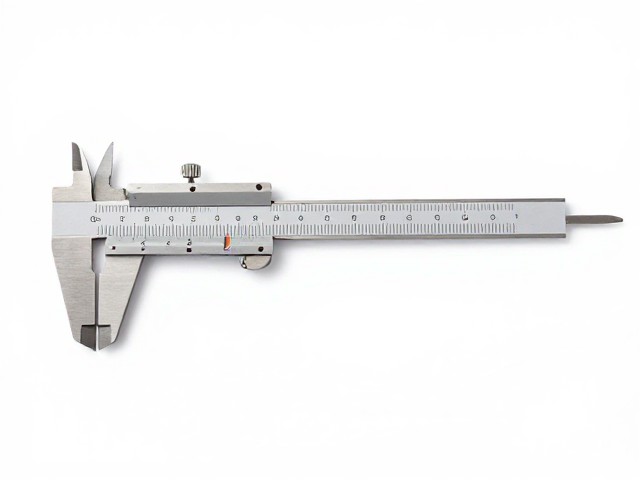
读数时的姿态与施力方式直接影响结果的一致性。使用游标卡尺时,视线应垂直于刻度盘,避免从侧面斜视造成视差。对于数显卡尺,虽无视差问题,但需确保测量爪与工件表面平行接触,不可歪斜。施力要轻柔且均匀,过大的压力会导致测量爪变形或工件位移,尤其是测量薄壁管或软性材料时,应利用卡尺自带的微动装置(如有)轻轻接触工件,感受阻力变化,以“轻触”而非“压紧”的状态进行读数。多次测量取平均值也是消除偶然误差的有效手段,通常建议在同一位置测量3-5次,观察读数波动范围,若波动较大,需检查工件表面质量或卡尺导轨顺畅度。