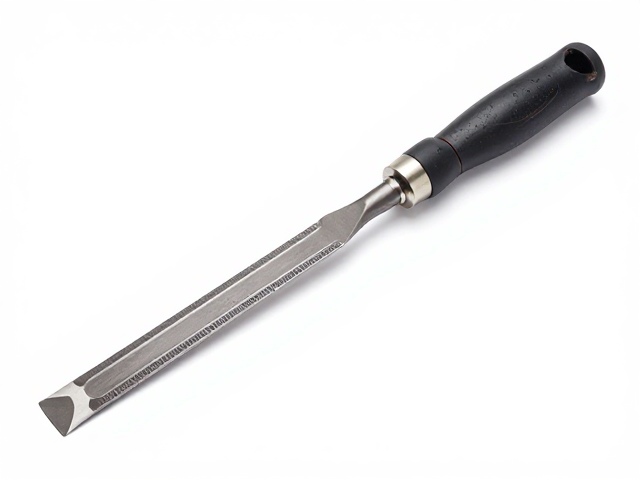
锉刀锋利度与耐磨性的材料解析
锉刀的切削性能核心取决于其材质与热处理工艺,市面上常见的碳钢锉刀与合金钢锉刀在微观结构上存在显著差异。高碳合金钢经过淬火和回火处理后,硬度通常能达到HRC62-65之间,这种硬度水平使其在面对钢铁、铜铝等常见金属材料时,能保持较长的刃口寿命。相比之下,普通碳钢锉刀虽然切削初期手感较跟手,但齿尖容易因摩擦发热而退火变钝,耐磨性相对较弱。
齿形的几何设计直接影响切削效率与表面光洁度。粗齿锉刀齿距大,容屑空间充足,适合快速去除大量金属余量,但切削力较大,易产生振动;细齿锉刀齿距小,切削刃密集,主要用于精加工和修整平面,其锋利度体现在切削过程的平稳性而非瞬间去除率。齿尖的锋利程度并非永久状态,随着使用过程中金属屑嵌入及齿尖磨损,切削阻力会逐渐增加,这是物理磨损的自然过程。
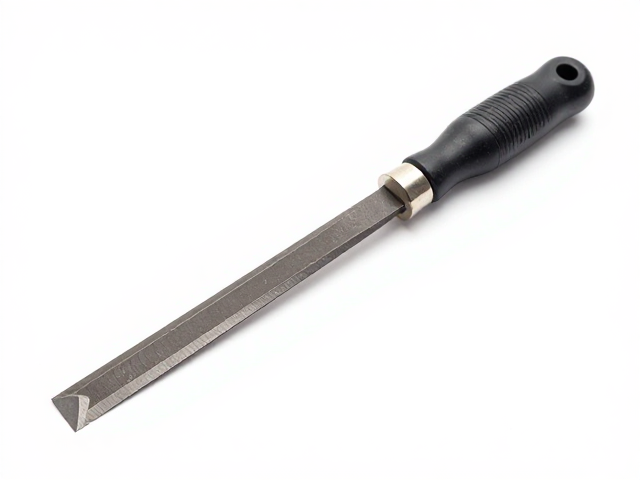
基础切削练习的安全规范与手法
操作锉刀时,身体姿态与握持方式决定了切削的稳定性与安全性。站立时双脚自然分开,重心略微前倾,左手握住锉刀柄末端,右手手掌根部按压锉刀前端,这种双手配合能确保锉刀在推进过程中保持水平,避免上下摆动造成工件表面不平。推进时施加压力,回程时完全抬起锉刀,严禁在回程中施加切削力,这能有效防止齿尖崩裂并延长工具寿命。
练习初期应选择低碳钢或铝块作为试材,重点体会切削角度与施力大小的关系。保持锉刀与工件表面平行,利用身体重量而非单纯手臂力量推动锉刀,行程应覆盖锉刀全长,避免仅使用中段切削导致局部磨损过快。对于新手而言,控制切削厚度至关重要,过深的切削会导致锉刀卡滞或工件变形,建议从每刀去除0.1-0.2毫米的材料厚度开始建立手感。
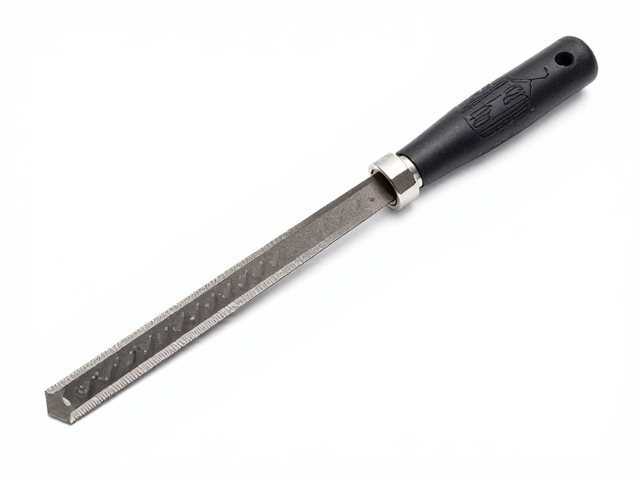
选购技巧与齿型识别指南
识别锉刀表面的标识是判断其规格与用途的关键步骤。锉刀柄端通常刻有数字与字母组合,如“6mm”代表锉刀宽度,“C”可能代表粗齿,“F”代表细齿。购买时需确认齿距规格,粗齿(Coarse)适用于软金属或快速去料,细齿(Fine)适用于硬金属或精修,油光锉(File)则用于最终表面处理。避免购买表面有锈蚀、齿尖缺损或柄部裂纹的产品,这些缺陷会直接影响切削精度并存在安全隐患。
材质选择应严格匹配加工对象。加工硬质合金或高硬度钢件时,需选用经特殊热处理的高硬度锉刀,普通锉刀极易因硬度不足而迅速失效。对于非金属材料如木材或塑料,应选用专用木工锉或塑料锉,其齿形设计更宽大且无排屑槽,以防堵塞。检查锉刀整体直线度,将锉刀平放在标准平板上观察缝隙,过大的间隙会影响平面加工效果,选购时应确保锉刀本体无明显扭曲或变形。