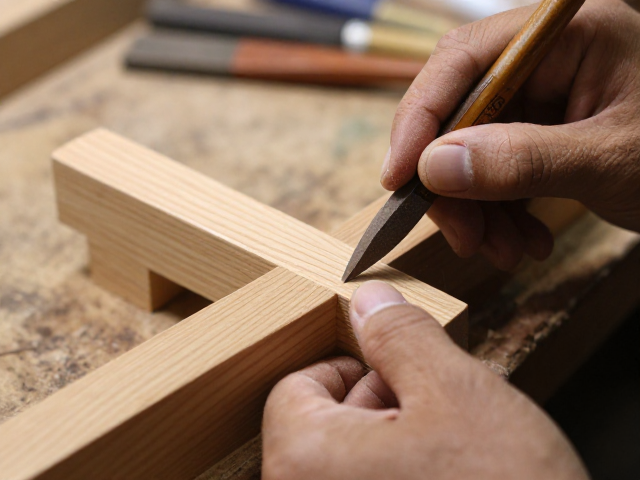
地方木雕作坊起线技巧的核心逻辑
地方木雕中的起线,本质上是利用刀具在木材表面切割出台阶状或圆弧形的立体线条,其核心在于对木材纤维走向与刀具切入角度的精准控制。在传统作坊中,匠人通常选用高碳钢材质的平口凿或专门的起线刀,刀口宽度需根据线条规格严格匹配,常见规格从3毫米至20毫米不等。操作时,刀具需保持与木纹呈30至45度的倾斜角,利用手腕力量进行推削,而非垂直下压,这样能确保线条底部平整,避免产生撕裂感。
起线的深度控制直接决定了成品的视觉层次,一般要求线条深度不超过木材厚度的三分之一,以防结构强度受损。对于硬木如紫檀、黄花梨,需采用“浅切多遍”的策略,每刀切入深度控制在0.5毫米左右,逐步加深至设计深度;而对于软木如樟木、杉木,则可适当增加单次切削量,但需特别注意顺纹操作,逆纹极易导致木纤维断裂,形成毛刺,破坏线条的流畅度。
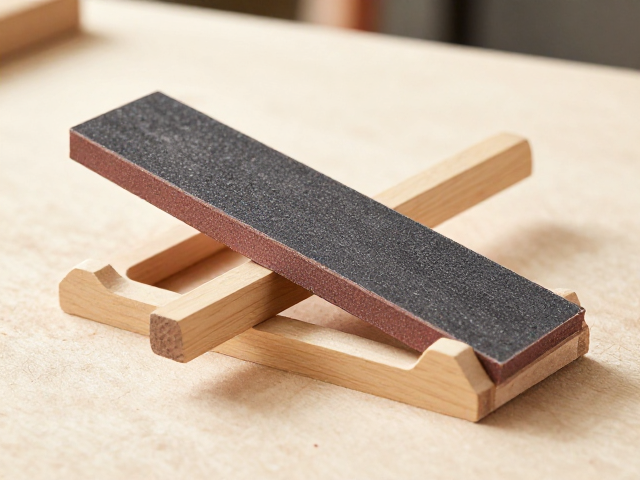
专业砂纸架在打磨工序中的力学优势
传统手工打磨容易因手部受力不均导致线条棱角变钝或表面出现波浪纹,专业砂纸架通过刚性框架结构固定砂纸,强制保持打磨面的绝对平整,从而在处理复杂起线部位时提供稳定的接触压力。市面常见的铝合金或不锈钢砂纸架,其底部通常贴合不同硬度的橡胶或海绵垫,这种设计能顺应木材表面的微小起伏,确保砂纸与木纹的全域接触,特别是在处理凹槽内部的线条时,硬质框架能防止砂纸过度弯曲,保留线条的锐利边缘。
使用砂纸架进行打磨时,应遵循“由粗配到细配”的递进逻辑,通常从120目开始,逐步过渡到400目、800目甚至更高目数的砂纸。砂纸架固定的砂纸在往复运动中能保持均匀的摩擦力,相比手持砂纸,其打磨效率可提升约30%至50%,且能显著减少因手工抖动造成的局部过磨现象。对于起线部位的直角棱边,可使用砂纸架的边角或配合专用的小号打磨块进行精细修整,确保线条转折处清晰利落。
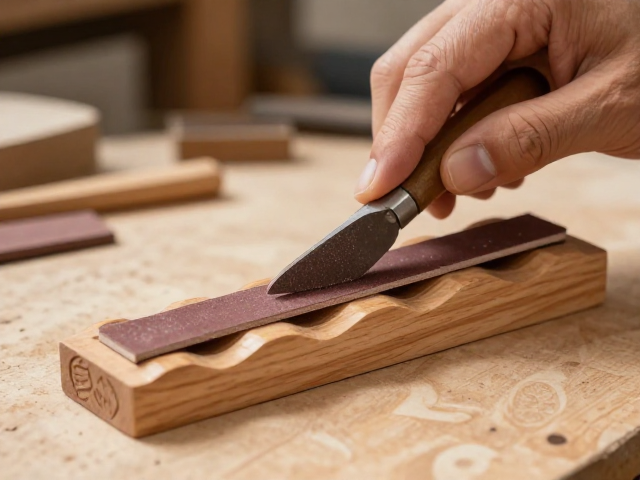
砂纸架对木器光泽度的提升机制
光泽度的形成源于木材表面微观结构的平滑程度,专业砂纸架通过均匀的受力分布,能有效消除手工打磨留下的细微划痕,使木材表面的孔隙逐渐闭合,为后续上蜡或涂装提供理想的基础。在打磨过程中,随着砂纸目数的提升,砂纸架能更稳定地执行直线或圆周运动,这种一致性运动有助于均匀去除前一道砂纸留下的痕迹,避免不同区域因打磨力度差异导致的光泽不均。
在实际操作中,建议在打磨至600目以上时,配合微湿的软布清理木屑,随后使用砂纸架进行干磨,这一步骤能进一步抛光木质纤维。对于高硬度木材,最终可使用1000目至1500目砂纸进行精磨,此时砂纸架的稳定性显得尤为重要,它能确保极细的砂粒均匀作用于表面,形成类似镜面效果的初始光泽。这种通过物理打磨获得的基底光泽,比依赖表面涂层的光泽更为自然持久,且能充分展现木材天然的纹理美感。
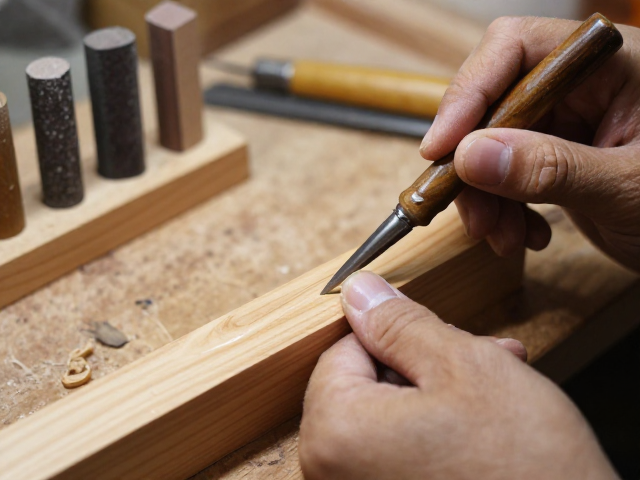
工具维护与工艺衔接的关键细节
专业砂纸架的使用寿命与打磨效果直接受其维护状况影响,砂纸表面易积聚木粉和油脂,导致切削能力下降,因此需配备专用的砂纸清洁刷或粘性清洁块,在更换砂纸目数前定期清理。金属框架部分需保持干燥清洁,防止木材中的水分或油性物质腐蚀金属表面,导致框架变形或转动部件卡顿,进而影响打磨的平稳性。
在起线与打磨的工艺衔接中,需特别注意环境湿度对木材的影响,木材会随湿度变化发生微小的膨胀或收缩,这可能改变线条的尺寸精度。因此,打磨工序应在木材含水率稳定后进行,通常在雕刻完成后静置24小时以上。此外,打磨过程中产生的细粉应及时清理,避免嵌入未封闭的木纹中,影响后续涂装附着力。通过规范的工具使用与严密的工艺衔接,地方木雕作坊能在保持传统技艺韵味的同时,显著提升成品的精细度与整体质感。