木材加工全流程:选材下料
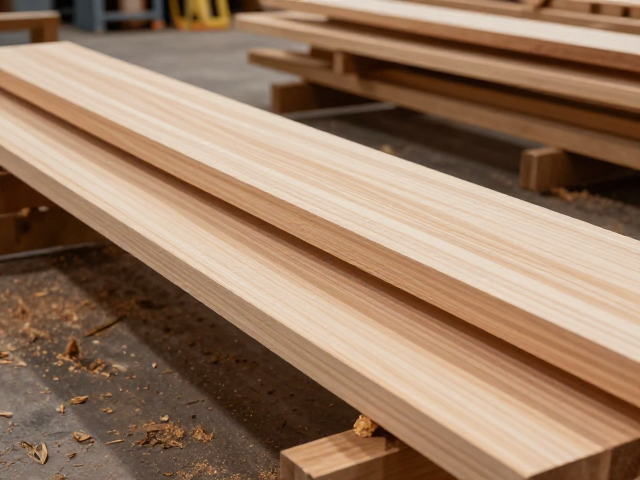
木材选材是决定成品质量与稳定性的基石,核心在于对木材缺陷的精准识别与规避。在实际操作中,需重点检查木材表面的腐朽、虫眼、裂纹及节疤分布情况。优质结构用材通常要求无贯穿性裂纹,节疤直径不超过材宽的一定比例,且不得位于受力关键区域。不同树种因密度、硬度差异,其选材标准也需因地制宜,例如硬木需更关注其内应力释放后的变形风险,而软木则需侧重其纹理均匀度与色泽一致性。
下料环节严格遵循“先大后小、先直后弯”的原则,以最大化利用原材料并减少浪费。锯切过程中,需精确计算加工余量,通常预留1-2毫米用于后续刨削与打磨。对于长尺寸板材,下料时需考虑木材的含水率变化引起的收缩与膨胀,适当预留伸缩空间。锯切设备的刀片锋利度直接影响切口平整度,钝刀易导致木材纤维撕裂,产生毛边,影响后续拼接精度。因此,定期维护锯切工具,保持切口光滑平直,是下料工序中不可忽视的技术细节。
干燥脱水与放样关键要点
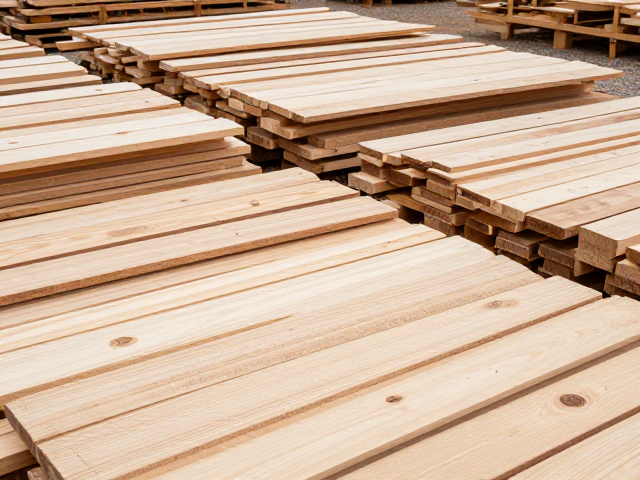
木材干燥旨在降低含水率,使其与使用环境达到平衡状态,防止后期开裂变形。自然干燥依赖气候条件,周期长且易受雨水、紫外线影响,适合小规模或对时效要求不高的场景;窑干则通过控制温度、湿度及气流速度,加速水分蒸发,周期短且均匀性高,适用于规模化生产。干燥过程中需设置含水率监测点,一般家具用材要求含水率控制在8%-12%之间,具体数值需根据当地年平均含水率进行调整,避免过度干燥导致木材脆性增加。
放样是将设计图纸转化为实际加工尺寸的关键步骤,需严格依据木材的纹理走向与应力分布进行优化排版。在放样过程中,需避开木材内部的缺陷区域,如节疤、腐朽部分,确保成品结构的强度。对于拼接板材,需根据纹理方向进行交错排列,以抵消内应力,提高整体稳定性。放样尺寸需包含加工余量,并标注清晰的锯切线、刨削面及钻孔位置,确保后续工序能准确执行。精确的放样不仅能减少材料损耗,还能显著提升成品的装配精度与美观度。