竹根拼压板材的选材预处理与应力释放
竹根拼压板的制作起点在于对原材料的精细化处理,这一步直接决定了成品板的密度均匀度与结构稳定性。选取的竹根需具备较高的纤维紧密度,通常要求竹龄在五年以上,且表面无虫蛀、腐朽或严重裂纹。在处理过程中,需将竹根去除外皮,清理内部残留的竹衣,随后根据设备模具的尺寸要求,将其切割成规定的短段或薄片。这一过程不能仅凭经验估算,必须使用高精度切割工具确保每一块原料的厚度和宽度误差控制在毫米级别,以便后续压制时受力均匀。
预处理阶段中,竹材的含水率控制是核心环节。新鲜竹根含有大量水分,若直接进行高温高压拼压,极易因水分急剧蒸发导致板材内部产生气泡或变形。因此,原料需经过科学的干燥处理,通常采用自然阴干与低温烘干相结合的方式,将含水率逐步降低至8%-10%的区间。在此过程中,需定期翻动竹材,确保各部位干燥均匀,避免出现外干内湿的现象。只有经过充分应力释放和水分平衡的竹材,才能在后续的胶合与压制中保持形态稳定,为后续切割提供坚实的基础。
高温高压拼压工艺的参数设定与成型控制
拼压成型是竹根板材制作中最具技术含量的环节,其核心在于对温度、压力和时间三要素的精准调控。在铺层阶段,竹根碎片或薄片需按照纤维交错的方式排列,以增强板材的多向力学性能。随后,将铺好的料坯送入液压机进行热压。常用的工艺参数为:热压温度控制在120℃至140℃之间,压力保持在8-12 MPa,保压时间约为15-25分钟。这些参数会根据使用的胶黏剂类型(如酚醛树脂胶或无醛大豆蛋白胶)以及竹材的具体品种进行微调,以确保胶层充分固化且无透胶现象。
成型后的板材需经过严格的冷却定型处理,以消除内部残余应力。刚出模的板材温度极高,若立即进行后续加工,极易因温度变化导致开裂或翘曲。通常需将板材放置在恒温恒湿的晾板区,自然冷却至室温。冷却过程中,板材内部的水分进一步平衡,胶黏剂完成最终交联反应。经过冷却的竹根拼压板表面平整,色泽均匀,内部结构致密,此时方可进行锯切加工。这一阶段的工艺稳定性直接影响了板材的后期加工性能,任何参数的波动都可能导致板材出现分层、脱胶或硬度不均等问题。
手锯切割的锯具选择与刃口角度优化
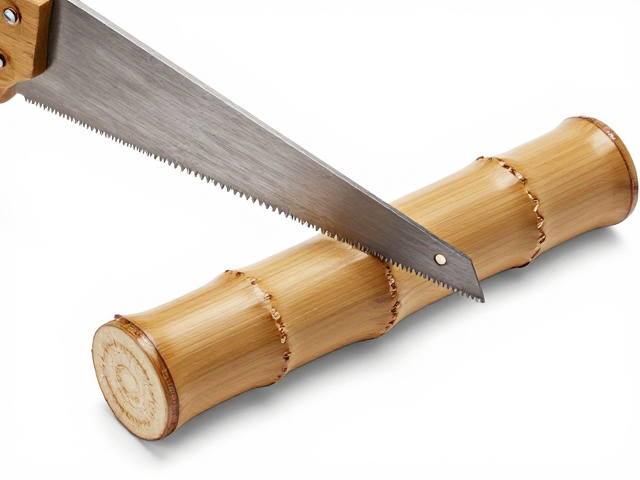
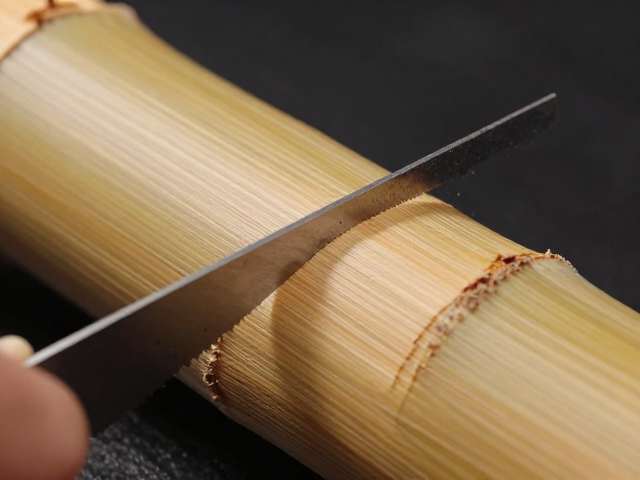
手锯切割竹根拼压板对锯具的选择极为讲究,不同的锯型对应不同的切割场景。对于常规厚度(15mm-20mm)的板材直线切割,推荐使用日式拉锯或带有细齿的日式推锯。日式锯具的薄锯片设计能有效减少锯路宽度,降低材料损耗,且拉锯动作符合人体工学,不易疲劳。若需进行曲线切割或异形加工,则需选用线锯或微型往复锯配合专用细齿锯条。锯条的齿距(TPI)通常建议选择10-15齿,齿尖角度宜小,以应对竹材较高的硬度和纤维韧性,防止锯路发毛或崩边。
锯具的刃口角度直接影响切割效率与断面质量。对于竹根拼压板这种高硬度材料,锯条的前角(切削角)通常保持在10°-15°左右,后角保持在30°-40°左右,以确保证切削锋利且不易卡锯。在实际操作中,需定期检查锯条的张力与齿尖磨损情况,钝化的锯条不仅切割阻力大,还容易导致板材表面产生细微裂纹。此外,锯条的安装需牢固,避免在切割过程中因震动导致锯条偏移或断裂。选择合适的锯具并维持良好的刃口状态,是获得平整、光滑切割面的先决条件。
切割手法控制与防震防崩边技巧
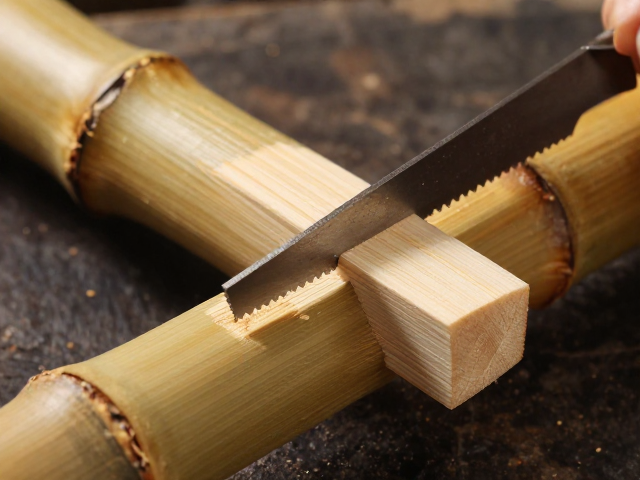
手锯切割过程中,起锯方式对板材边缘的质量至关重要。建议采用离板边5-10毫米处起锯,先以小角度轻拉锯条,形成引导槽后再完全切入。这种“引锯”方法能有效防止锯条在硬质竹材表面打滑或跑偏,确保切割线精准。切割时,手腕应保持放松,利用手臂的自然摆动带动锯条,而非单纯依靠手指用力。推拉节奏要均匀,拉锯时施加适度压力,推锯时轻轻回位,避免在回程中强行切割导致锯条扭曲或板材崩边。
针对竹根拼压板纤维紧密、硬度较高的特点,防崩边是提升切割质量的关键。在切割过程中,可在切割线附近贴附透明胶带或专用防崩纸,利用胶带表面的附着力固定纤维,减少锯切时的纤维撕裂。同时,保持板材稳固夹持,使用台钳或专用夹具固定板材,确保切割过程中板材无晃动。对于较厚的板材,可采用分段切割法,先锯出深度约1/3的槽,再从另一侧对齐切入,以释放内部应力,避免板材在切割终点处发生撕裂。这些细节控制能显著提升成品板材的边缘光洁度。
切割后的表面处理与质量检验标准
切割完成后的竹根拼压板需进行必要的表面修整,以去除锯切残留的毛刺和微小裂纹。通常使用细砂纸(如240目-400目)对切割面进行轻柔打磨,打磨方向应与切割线平行,避免产生横向划痕。打磨过程中需控制力度,防止过度打磨导致板材尺寸超差或表面光泽度下降。对于要求高精度的拼接部位,还需使用刮刀或修边刀对边缘进行精细修整,确保接缝严密平整。
质量检验是确保竹根拼压板符合使用标准的关键步骤。检验内容主要包括尺寸精度、表面平整度、切割面光洁度以及结构完整性。使用高精度游标卡尺测量板材长宽厚,误差应控制在±0.5毫米以内;通过目视和手感检查切割面,应无明显毛刺、崩边或烧焦痕迹;敲击板材听音,判断内部是否有空洞或脱胶现象。此外,还需检查板材色泽是否均匀,有无因切割热效应导致的变色。只有经过严格检验合格的竹根拼压板,才能进入后续的组装或深加工环节,确保最终产品的品质稳定。