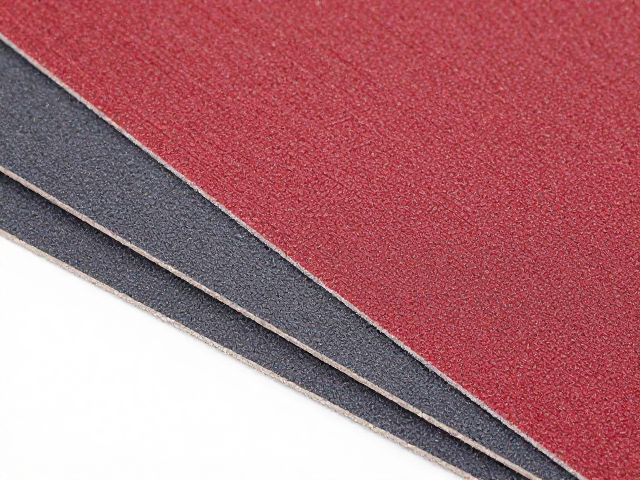
砂纸基材与磨料特性的匹配逻辑
锯料裁切后的边缘通常伴随着微裂纹与毛刺,这些缺陷的去除高度依赖于砂纸基材的柔韧性与抗撕裂能力。木质材料表面纤维结构松散,若选用刚性过强的砂纸,磨粒容易嵌入木材导管,导致后续涂装出现颗粒感。常见的选择中,耐水砂纸(通常为氧化铝或碳化硅磨料)配合聚酯纤维或混合纸基,能在湿润环境下保持结构稳定,有效应对刨花板或实木指接板的粗糙面处理。对于高密度纤维板,由于其表面硬度较高且易产生粉尘堵塞,采用开放式涂层技术的砂纸能显著减少磨屑堆积,保持切削效率。
磨料的形状与粒度分布直接决定了切削速度与表面光洁度的平衡。三角形或等腰梯形的磨粒设计能提供更锋利的切削刃,适合快速去除锯切留下的过厚余量;而圆形或经特殊处理的磨粒则更倾向于研磨而非切削,有助于获得细腻的触感。在实际操作中,粗磨阶段常选用P60至P80粒度的砂纸,重点在于消除锯痕深度;细磨阶段则过渡至P120至P180,以平滑微观起伏。不同木材的硬度差异要求灵活调整磨料硬度,软木如松木建议使用较软磨料以防过度切削,硬木如橡木或胡桃木则需高硬度氧化铝磨料以维持切削效率。
裁切后预处理与精度控制策略
锯料在经历高速锯切后,表面残留的热应力与微观变形会直接影响后续组装的精度。砂纸选型需结合去毛刺的具体场景,对于需要高精度拼接的榫卯或指接部位,边缘的平整度至关重要。使用带有粘合背胶的砂纸条或砂带,能够对直线边缘进行均匀的研磨,避免手工打磨因力度不均导致的斜面误差。对于曲面或异形部件,弹性好的海绵砂纸或柔性砂垫能贴合复杂几何形状,确保接触面的一致性,防止因局部过磨导致尺寸超差。
在自动化或半自动化的裁切生产线中,砂纸的耐用性与更换频率是影响整体效率的关键变量。开放式涂层砂纸虽然初期成本略高,但其自洁能力减少了停机清理时间,长期来看提升了设备稼动率。对于大批量生产,建议建立砂纸寿命监控机制,记录每张砂纸处理的标准件数量,当发现表面划痕深度或尺寸偏差出现可量化的波动时,立即触发更换程序。这种基于数据而非经验的维护方式,能显著降低因砂纸钝化导致的废品率,确保每一批次锯料的边缘质量处于可控范围内。
成品检验中的表面缺陷识别与修正
成品检验环节中,砂纸的选择与使用直接关联于最终产品的视觉品质与触感标准。在自然光或标准光源下,检验人员需识别锯切残留的“白边”、胶线溢出或木材纹理撕裂等缺陷。对于轻微的表面瑕疵,采用P180至P220粒度的细砂纸进行局部修整,可有效消除视觉瑕疵而不破坏整体纹理。若存在较深的划痕或锯切痕迹,需从P120开始逐级打磨,严禁直接使用高目数砂纸试图覆盖深层缺陷,这会导致打磨痕迹与原始缺陷叠加,形成难以消除的“砂纸印”。
检验过程中的触感评估也是砂纸选型的重要参考依据。高端木作通常要求表面具有丝滑般的触感,这需要通过精细的打磨工艺实现。使用P240至P320粒度的超细砂纸进行终饰打磨,能最大程度地开放木材毛孔,为后续涂装提供理想的基底。在检验中发现因打磨不足导致的涂层附着力问题,需回溯至P100至P120阶段重新处理,确保木材表面达到规定的粗糙度参数。通过建立从粗磨到精磨的完整砂纸应用链条,能够系统性地提升成品的一次交验合格率,减少返工所需的额外工时与材料损耗。