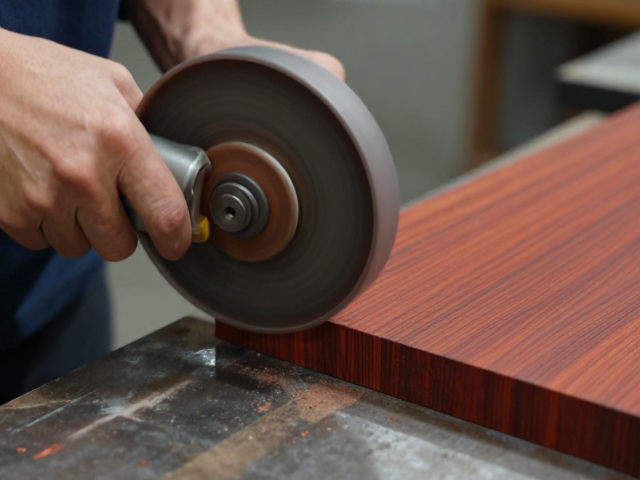
高硬度钢材与红木的材质特性差异分析
高硬度钢材通常指经过热处理后洛氏硬度超过HRC60的材料,其内部晶体结构紧密,莫氏硬度极高,对磨削工具的耐磨性构成了严峻挑战。在磨削过程中,钢材会产生极高的接触温度,若散热不及时,极易导致砂轮自锐性丧失,甚至引起工件表面烧伤或微观裂纹。这种物理特性要求磨削介质必须具备极高的硬度和热稳定性,以克服材料抵抗变形的剪切力。
相比之下,红木等天然木材属于多孔性有机材料,纤维结构具有显著的各向异性。虽然红木硬度普遍低于大多数金属,但其内部含有天然油脂和复杂的纤维素排列,导致切削阻力随纹理方向变化极大。木材在高速摩擦下会产生大量粉尘并积聚热量,若使用针对金属设计的磨削参数,极易造成木材表面碳化发黑或纤维撕裂,因此需要更精细的颗粒控制和更低的表面速度来维持表面完整性。
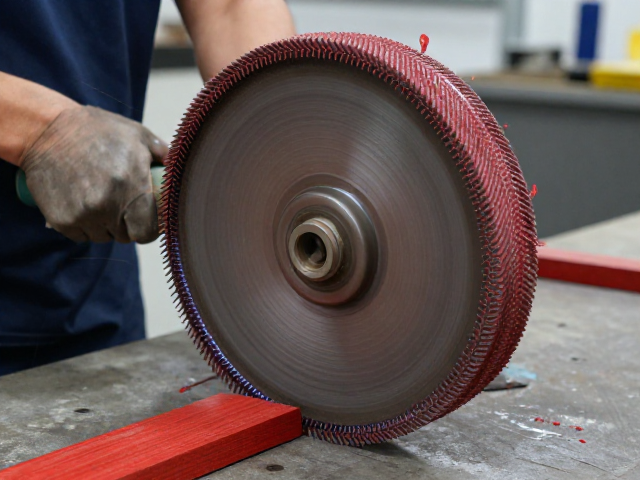
砂轮基体与结合剂的关键选型策略
针对高硬度钢材,陶瓷结合剂(A型或WA型)是主流选择,因其气孔率高、散热性好且化学性质稳定,能有效容纳磨削产生的切屑。金刚石砂轮虽硬度极高,但在磨削含钴或高温合金时需注意钴元素对金刚石的热化学磨损,因此通常需选用经过特殊涂层处理或立方氮化硼(CBN)砂轮来应对极端硬度工况。砂轮硬度等级的选择需遵循“工件硬则砂轮软,工件软则砂轮硬”的原则,高硬钢材应选用中等偏软硬度等级,以利用磨粒钝化后的自锐性保持切削效率。
对于红木等木质材料,橡胶结合剂或树脂结合剂的砂轮更为适宜,这类结合剂具有较好的缓冲性能,能减少木材表面的压痕和毛刺。磨料方面,碳化硅(黑碳化硅)因其尖锐的棱角和较高的脆性,在破碎时能形成新的锋利切削刃,非常适合木材的脆性切削。此外,砂轮的气孔率需适当降低,以防止木屑堵塞气孔影响散热和排屑,同时需配合真空吸附系统及时清除粉尘,避免颗粒重新附着在木材表面造成二次划伤。
转速、进给与冷却参数的精密调控
高硬度钢材的磨削通常采用较高的砂轮线速度,范围多在60至90米/秒之间,以利用高速产生的切削剪切力提高去除率。进给速度需根据钢材硬度和砂轮状态进行微调,通常采用小切深、慢进给的策略,每刀切削深度控制在0.01至0.05毫米之间,以平衡表面粗糙度和磨削效率。冷却液的选择至关重要,高浓度水溶性切削液或含极压添加剂的乳化液需充分覆盖磨削区,通过强制对流带走热量,防止工件因热应力产生变形或硬度降低。
红木磨削则应采用相对较低的砂轮线速度,通常控制在20至40米/秒,以避免过高的摩擦热导致木材表面焦化。进给方式建议采用断续进给或轻柔的连续进给,避免一次性切入过深导致纤维断裂。由于木材导热性差,冷却方式多为气冷或微量喷雾,主要目的是降温而非润滑。操作时需密切观察磨削痕迹,若发现表面出现焦黄色斑点,应立即降低转速或减小接触压力,并检查吸尘系统是否正常工作,确保木屑及时排出。
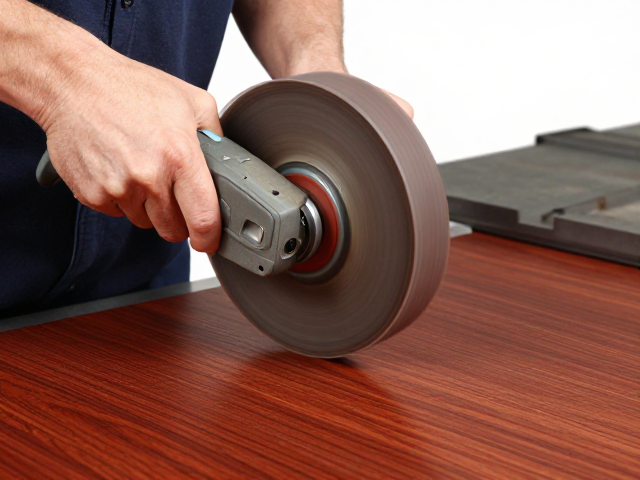
操作技巧与表面质量控制要点
在磨削高硬度钢材时,砂轮修整是保证加工精度的核心环节。使用单点金刚石修整器或滚形修整器对砂轮进行精细修整,可确保磨粒具有合理的突出高度和容屑空间。磨削过程中需保持砂轮与工件的接触点稳定,避免径向跳动过大引起振动纹。对于精密模具钢,建议在精磨阶段采用光整磨削工艺,使用细粒度砂轮和极小的进给量,配合恒定的接触压力,以获得Ra0.1以下的镜面效果。
处理红木时,顺纹磨削是减少表面缺陷的关键技巧。操作者需根据木材纹理方向调整工件角度,使磨削力方向与纤维生长方向一致,从而获得平滑的触感。对于硬木如紫檀或酸枝,建议在粗磨后设置一道细磨工序,使用更细粒度的砂轮去除粗磨留下的微观划痕。此外,磨削后的木材表面需立即进行清洁,去除残留木粉,必要时可进行轻度抛光或上蜡处理,以封闭孔隙,提升木材的光泽度和防潮性能,确保最终成品的美观与耐用。