布轮抛光刀具坯料的材质基础与物理特性
布轮抛光作业对刀具坯料的微观组织有着严苛要求,核心在于平衡硬度与韧性。高速钢(HSS)如M2或M3系列,因其含有较高的钨、钼、钴等合金元素,在经过标准热处理后能保持优异的红硬性,这是应对布轮高速摩擦产生高温的关键。相比之下,硬质合金坯料虽硬度极高,但脆性较大,在布轮这种柔性磨具下容易产生崩刃或断裂,通常仅适用于极小直径或特殊几何形状的刀具的精修环节。选择坯料时,需重点考察其碳化物颗粒的均匀度及脱氧程度,纯净度高的电渣重熔钢能显著减少抛光过程中的异常磨损,确保刃口在布轮作用下形成平滑且连续的微观切削刃。
坯料的直径公差与表面预处理状态直接决定了布轮抛光的效率上限。工业实践中,通常选用经过精密磨削且无氧化皮的棒材,直径公差需控制在±0.05mm以内,以避免因坯料跳动导致布轮受力不均,进而引发刀具刃口波纹或尺寸超差。对于长刃刀具,坯料的直线度误差应小于0.1mm,否则在布轮抛光过程中会产生“让刀”现象,导致刃口直线度无法达到精密要求。此外,坯料内部的残余应力释放处理不可忽视,未经充分去应力的坯料在布轮高速接触下可能发生微量形变,直接影响最终刀具的几何精度稳定性。
布轮选型与抛光工艺参数的匹配逻辑
布轮的材质与结构需根据刀具坯料的硬度进行精准匹配。对于普通高速钢刀具,通常选用棉质或混纺布轮,其质地较软,能容纳较多抛光膏,通过“切削-抛光”的综合作用去除微观刀痕。若处理硬质合金或高碳高钨钢坯料,则需选用更紧密编织的帆布轮或丝质轮,以提供足够的支撑力,防止刃口塌陷。布轮的线速度通常控制在15-25米/秒之间,过高的速度会导致抛光膏碳化堆积,形成磨屑二次划伤刃口;过低的速度则无法产生足够的摩擦热激活抛光剂活性,导致抛光效率低下。
抛光膏的选用与涂敷方式是决定刃口质量的核心变量。氧化铝基抛光膏适用于粗磨阶段,能快速去除布轮痕迹;而氧化铬或金刚石微粉抛光膏则用于精修阶段,能显著提升刃口的光洁度。涂敷时需遵循“少量多次”原则,避免抛光膏过量堵塞布轮孔隙,降低切削能力。在操作过程中,刀具与布轮的接触角度通常保持在15-30度,接触压力需根据坯料硬度动态调整,硬质材料采用轻压长时,软质材料采用重压短时。同时,需定期清理布轮表面嵌入的金属微粒,防止颗粒脱落后在刃口形成压痕,影响刀具锋利度。
刃口微观几何形状的控制与检测
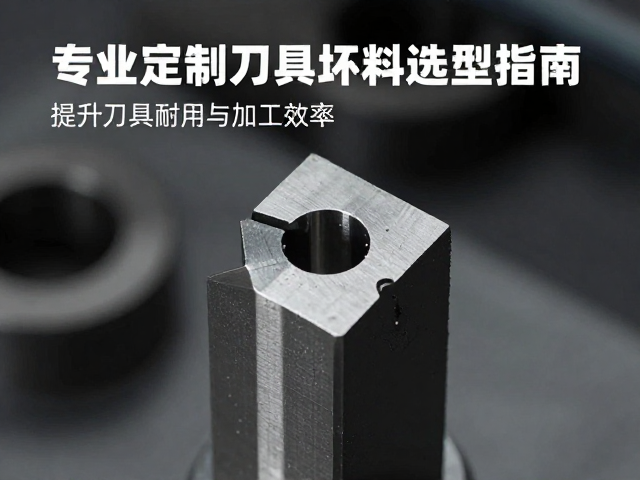
布轮抛光的核心目标并非单纯追求表面光亮,而是重构刃口的微观几何形状。理想的刃口应呈现均匀的“V”型或双锥面结构,两侧刃带宽度一致,无肉眼可见的卷刃或崩缺。在抛光过程中,需通过观察刃口反光情况判断接触状态,均匀一致的镜面反光表明刃口与布轮接触良好,若出现明暗相间的光带,则提示刃口存在高低不平或布轮磨损不均。对于精密铣刀或钻头,刃尖部分的抛光需格外谨慎,通常采用专用夹具固定刀尖,以极小的进给量进行局部精修,确保切削刃的连续性。
刃口微观缺陷的检测需借助高倍显微镜进行量化评估。标准要求刃口无微观崩口(尺寸小于0.01mm)、无微观卷边(高度小于0.005mm)以及无抛光残留条纹。在实际生产中,常采用塞尺或专用刃口检测仪测量刃带宽度的一致性,偏差范围应控制在±0.02mm以内。对于高精度刀具,还需检测刃口的直线度与圆度,这些微观几何参数的稳定性直接决定了刀具在切削过程中的散热性能与排屑能力。抛光后的刀具应立即进行防锈处理,避免空气中湿气与残留抛光膏发生化学反应,导致刃口锈蚀,影响后续使用性能。