粗坯定型的核心逻辑与重心预判
粗坯定型阶段,石材或木料尚未经过精细打磨,表面存在大量因切割或初步成型留下的不规则凸起与凹陷,这一时期的重心稳定性直接决定了后续加工的安全性与成品的平整度。在实际操作中,工匠通常依据材料的几何中心与密度分布特征,通过观察毛坯的受力接触面来初步判断重心位置。对于密度均匀的石材或木材,重心往往位于几何中心附近,但若材料内部存在天然纹理差异、空洞或密度不均的情况,重心会发生偏移,此时需借助简单的平衡测试,如将粗坯放置在水平的圆柱形支点上,观察其倾斜倾向,从而确定重心偏离的具体方向与幅度。
重心不稳不仅会导致加工过程中材料滑动、震动,进而引发刀具崩裂或表面波纹,更可能在重型机械作业中造成安全隐患。因此,在粗磨之前,必须建立严密的支撑体系。常用的方法是利用定制的软质垫块或可调式千斤顶支撑点,这些支撑点需严格对应重心投影区域,形成稳定的三角或多点支撑结构。通过微调支撑点的高度与位置,使粗坯在静态下保持水平,这种物理上的“找平”是后续机械磨削的基础,它消除了因材料自身不平导致的强制性应力集中,为粗磨工序提供了稳定的力学环境。
粗磨阶段的去高补低策略
粗磨找平的核心在于“去高补低”,即通过去除材料表面的最高点,逐步逼近设计的基准平面,而非试图一次性填补所有低点。这一过程通常使用粒度较粗的磨头或金刚石磨片,配合低速高扭矩的打磨设备进行。操作时需保持打磨轨迹的连贯性,避免在同一区域长时间停留导致局部过深。在实际作业中,工匠常采用“网格法”监测平整度,即在粗坯表面划出等间距的网格线,通过观察网格线在打磨前后的变化,判断材料去除的均匀性。当网格线在视觉上趋于一致或完全消失时,表明该区域已达到初步平整状态。
值得注意的是,粗磨过程中产生的粉尘与碎屑会严重影响打磨效果,因此必须配备高效的吸尘装置,保持作业面的清洁。此外,打磨压力的控制至关重要,过大的压力会导致磨片磨损过快、发热剧烈,甚至引起材料热应力开裂;压力过小则效率低下,难以去除顽固高点。建议采用“轻触式”加压,让磨片依靠自身重量与设备转速进行切削,同时通过听觉判断打磨声音的变化,声音由尖锐变为沉闷通常意味着磨片已充分接触材料表面,进入有效切削阶段。
基准面建立与误差修正
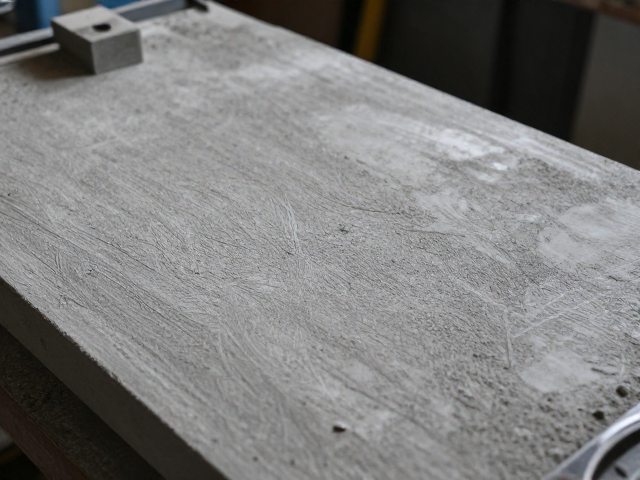
在完成初步的去高处理后,材料表面仍存在细微的波浪纹或局部凹陷,此时需引入高精度水平仪或激光水平仪建立绝对基准面。将基准尺或水平仪放置在粗坯表面不同位置,记录数据偏差,重点关注对角线方向的平整度,因为这是反映材料扭曲程度的关键指标。对于偏差较大的区域,需进行局部二次打磨,使用细粒度磨片进行“精修”,逐步消除粗磨留下的痕迹。这一阶段的目标不是追求极致的光滑,而是确保整个表面处于同一水平基准内,误差范围通常控制在毫米级别以内。
误差修正过程中,需特别注意边角部位的处理。由于打磨设备的局限性,边角处容易因受力不均而产生塌陷或残留高点。实际操作中,工匠常使用小尺寸专用磨头对边角进行重点修整,或通过手动打磨辅助机械作业,确保整体结构的连贯性。同时,需定期检查打磨设备的主轴垂直度,确保打磨面与基准面平行,避免因设备自身误差导致新的不平整。通过反复测量与修正,逐步缩小误差范围,为后续的精磨工序奠定坚实基础。
稳定性验证与后续衔接
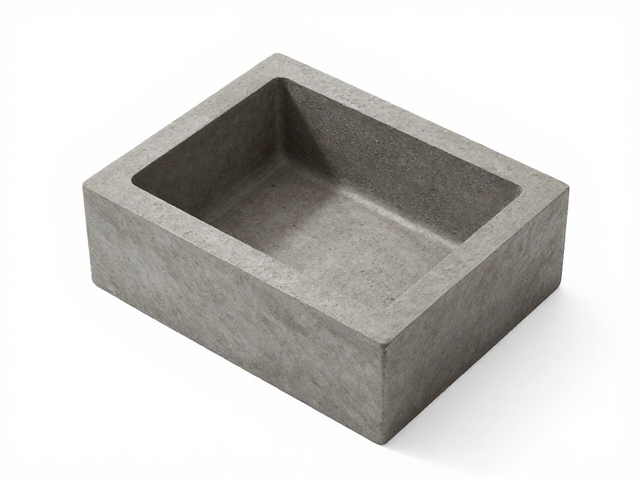
粗磨找平结束后,需对成型的粗坯进行稳定性验证,检查其在静态与动态负载下的表现。将粗坯置于标准平台上,施加轻微外力,观察其回弹与位移情况,确保无松动或异常震动。同时,检查表面平整度的一致性,使用塞尺测量最大间隙,确保符合后续加工工序的要求。这一验证步骤有助于及时发现潜在的不平整区域,避免问题带入精磨阶段,造成不必要的返工。
稳定的粗坯状态为后续精磨与抛光提供了良好的起点。当粗坯重心稳固、表面平整度达标后,材料内部的应力分布趋于均匀,后续工序中的细微变形风险显著降低。工匠可根据粗磨后的表面状态,选择合适的精磨粒度与工艺参数,逐步提升表面光洁度。整个粗磨找平过程不仅是对材料形态的塑造,更是对后续加工质量的保障,通过严密的逻辑与精细的操作,实现从粗糙毛坯到精密半成品的平稳过渡。