毛竹与斑纹竹含水率控制的核心难点
毛竹与斑纹竹作为竹材加工的主要原料,其内部水分迁移规律具有显著差异。毛竹质地坚硬,纤维结构致密,水分主要存在于细胞壁内,脱湿过程缓慢且容易因内外温差过大导致开裂;斑纹竹则因表面天然纹理形成的微孔结构,吸湿与解吸速率较快,对环境湿度的敏感度更高。在实际加工环节中,若含水率控制不当,竹材极易发生翘曲、变形或霉变,直接影响后续板材的平整度与结构稳定性。
含水率过高会导致胶黏剂渗透受阻,降低层压结构的结合强度,而过低的含水率则可能使竹材脆性增加,增加加工过程中的崩边风险。因此,精准掌握不同阶段的水分状态是提升木材品质的关键。需要通过科学的干燥工艺,平衡竹材内部的水分梯度,确保从鲜材到成品材的过程中,含水率严格遵循国家标准GB/T 1936.1《木材抗弯强度试验方法》中关于含水率修正的要求,通常结构用竹材含水率需控制在8%-12%之间,具体数值需根据使用环境的相对湿度进行动态调整。
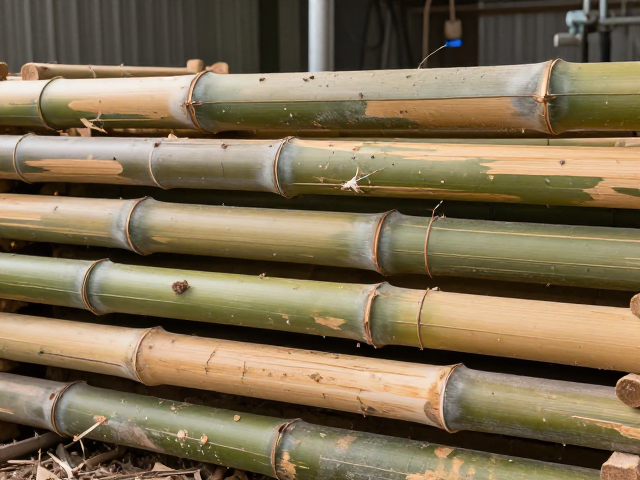
科学干燥工艺与含水率监测手段
传统的自然晾晒难以精准控制水分流失速率,现代竹材加工多采用窑干与除湿干燥相结合的方式。窑干过程中,温度梯度需设置为由低到高逐步攀升,初期温度控制在40-50℃,中期提升至60-70℃,后期进行调湿处理,以消除内部应力。对于斑纹竹这类对湿度变化敏感的材料,除湿干燥能更有效地模拟自然平衡状态,避免表面硬化导致的“硬壳”现象,确保内部水分能够顺利向外迁移。
实时监测是确保干燥质量的核心环节。传统经验判断已无法满足高精度加工需求,必须引入电阻式含水率测定仪或微波含水率检测设备。在干燥过程中,应定期对竹材不同截面、不同位置进行多点取样测试,计算平均含水率并观察其变化趋势。当竹材中心含水率与表面含水率差值小于3%时,方可认为干燥均匀,此时需进行平衡处理,使竹材含水率与周围空气湿度达到动态平衡,防止后续环境变化引起的水分再平衡导致的尺寸不稳定。
后处理与环境平衡策略
干燥结束后的竹材并非立即进入加工工序,需经过严格的堆垛平衡阶段。堆垛时需使用隔条,确保空气流通,避免局部湿度积聚。平衡环境的温湿度需保持稳定,通常建议温度维持在20-25℃,相对湿度控制在50%-60%。这一过程有助于消除干燥过程中产生的残余应力,使竹材内部水分分布更加均匀,提升材料的尺寸稳定性。
针对毛竹与斑纹竹的不同特性,可采取针对性的表面封闭或浸渍处理。毛竹可通过真空加压浸渍低粘度树脂,增强其防潮性能;斑纹竹则需特别注意表面微孔的封闭,防止其在高湿环境中快速吸湿。此外,加工车间的环境控制同样重要,保持车间恒温恒湿,避免竹材在加工前因环境突变而吸收或释放水分,从而保证最终产品的含水率一致性,提升整体利用率与成品率。