砂纸架的核心功能与结构类型解析
砂纸架并非简单的固定工具,而是连接打磨耗材与操作者的关键枢纽,其核心作用在于提供均匀、稳定的贴合面,从而避免因受力不均导致的打磨痕迹深浅不一。常见的砂纸架主要分为平面型、球形/弧形型以及带手柄的固定式三种基本形态。平面型通常由硬质塑料或金属制成,底部平整,适用于木板、金属板材等大面积平坦表面的粗磨与细磨;球形或弧形架则专为处理管状物、乐器琴颈或复杂曲面设计,其弧度能紧密贴合工件边缘,防止砂纸陷入死角造成打磨过度。
不同材质的砂纸架在耐用性与静音效果上存在显著差异。塑料材质轻便且成本低廉,适合日常轻度使用,但长期高强度摩擦可能导致底部磨损变形;铝合金或不锈钢材质的砂纸架硬度更高,不易变形,且表面通常经过阳极氧化处理,耐腐蚀性强,适合潮湿环境或金属加工场景。部分高端型号在底部增加了橡胶防滑垫或微孔吸盘结构,能在光滑表面如玻璃或烤漆面上保持静止,减少因工具滑动造成的意外划痕,这种设计细节直接影响了打磨作业的稳定性与安全性。
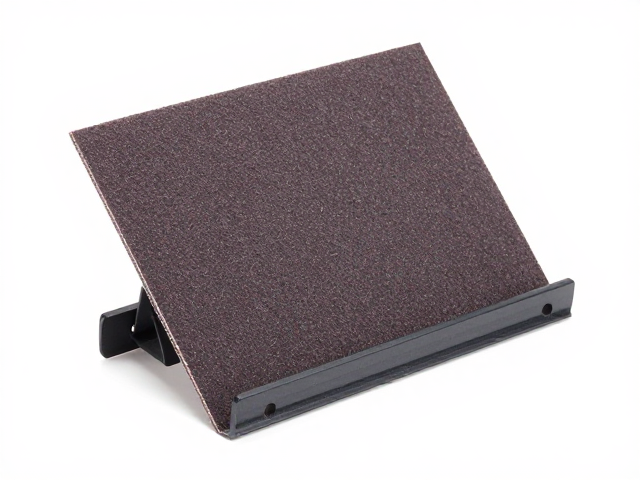
砂纸尺寸匹配与连接方式选择
选购砂纸架时必须严格核对砂纸的尺寸规格,目前市面上最主流的标准尺寸为A4(约230mm×280mm)和Doltex(约230mm×280mm,常用于特定品牌系统),此外还有针对小型工具设计的75mm、90mm等迷你尺寸。尺寸不匹配会导致砂纸无法完全覆盖支架表面,边缘翘起不仅影响打磨效率,极易在操作中崩裂或卷入打磨区域,造成安全隐患。对于使用粘扣式(魔术贴)砂纸的用户,需确认支架背面的毛面是否平整无破损,因为粘扣的抓合力直接决定了高速打磨时砂纸是否会脱落。
连接方式主要分为粘扣式、夹持式和背胶式三种,其中粘扣式因更换便捷、对砂纸损伤小而成为主流选择。夹持式通过两侧的塑料夹片或弹簧卡扣固定砂纸,常见于简易型或工业重型支架,虽然固定牢固,但频繁拆装容易损坏砂纸边缘,且夹口处容易形成打磨死角。背胶式则通过双面胶将砂纸直接粘贴在支架上,适用于需要极高平整度的精密抛光工序,但更换耗材时撕除砂纸可能残留胶痕,需定期清洁支架表面以保持粘性。选择时应根据更换频率和作业精度需求,权衡便捷性与固定稳定性。
人体工学设计与操作舒适度考量
长时间进行打磨作业对手部肌肉和关节负荷较大,因此砂纸架的人体工学设计直接影响工作效率与疲劳度。带有软胶握柄或经过曲面处理的支架,能更好地贴合手掌线条,分散压力,减少虎口部位的挤压感。部分型号设计了倾斜角度,使砂纸面与握持方向形成15-30度的自然夹角,这种设计符合人体手臂自然摆动轨迹,能更有效地利用手腕力量而非单纯依赖手臂肌肉,降低重复性劳损风险。对于需要精细控制力度的雕刻或模型制作,轻量化且重心靠前的支架能提供更敏锐的触感反馈。
支架的重量与平衡感也是关键考量因素。过重的支架会增加操作负担,导致手部颤抖,影响打磨面的平滑度;过轻则可能缺乏足够的下压力,需要使用者额外施加按压力,容易造成疲劳。理想的砂纸架应在保证结构强度的前提下尽可能轻量化,同时重心分布均匀,使得砂纸面与握持点之间形成稳定的杠杆关系。对于需要长时间站立操作的大型工件打磨,可考虑带有腕带或挂绳设计的款式,通过手臂悬吊分担部分重量,提升长时间作业的舒适度与稳定性。
耗材搭配与表面处理效果关联
砂纸架的性能表现与所选用的砂纸材质、粒度及粘合技术密切相关。不同粒度的砂纸硬度不同,粗砂纸(如P40-P80)较硬且颗粒尖锐,需要支架具备较高的刚性和防滑性能,以防止砂纸在高压下卷曲或移位;细砂纸(如P200-P500)较软,对支架的平整度要求更高,微小的凹凸不平都会在镜面效果上被放大,形成可见的打磨纹。因此,在进行高光洁度要求的抛光工序时,应选用表面经过精密加工、无划痕的硬质塑料或金属支架,并配合高质量的碳化硅或氧化铝砂纸。
砂纸的粘合方式也会影响最终效果。背胶砂纸与支架的贴合紧密度决定了打磨过程中的能量传递效率。如果砂纸与支架之间存在气泡或未贴合区域,该处在打磨时会产生空转,不仅浪费耗材,还会因局部过热导致砂纸颗粒脱落或支架变形。对于粘性砂纸,需确保支架背胶层清洁无灰尘,并在贴附时从中心向四周挤压排出空气。此外,砂纸的耐水性也是一个重要变量,水性砂纸在湿润状态下强度降低,若支架吸水变形或表面粗糙,会加速砂纸破损,因此水性打磨作业应选用防水涂层或不锈钢材质的支架,以维持耗材寿命和表面质量。