打坯刀选石与预处理
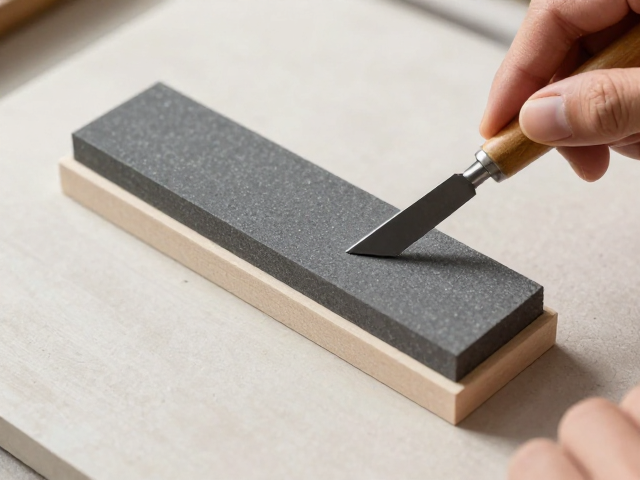
磨刀的第一步并非直接上手,而是对油石本身的甄别与准备。市面上常见的油石多由碳化硅或氧化铝制成,表面颗粒分布决定了其切削效率与细腻程度。新手在选购时,应避开表面有明显坑洼或颗粒严重不均的劣质石品,这类石品不仅磨损刀具速度过快,极易造成刃口卷曲,还会因排屑不畅导致打磨面发黑、滞涩。一块好的细密油石,触感应如细砂纸般均匀,无粗糙感,这是后续能磨出镜面刃口的物理基础。
在正式打磨前,必须对油石进行清洁与润滑处理。若为干磨石,需先用清水冲洗去表面浮尘,再置于平整硬物上,用磨刀石专用砂块或粗砂纸对石面进行“开面”处理,确保石面绝对平整,避免因石面凹凸导致刀刃受力不均。若使用水石或需加水润滑的油石,则需提前准备好盛水容器,水不仅能降低打磨时的摩擦高温,防止刀具钢材退火变软,还能带走金属粉末,保持研磨面的洁净,让切削动作更加跟手流畅。
刃口角度定位与持刀手法
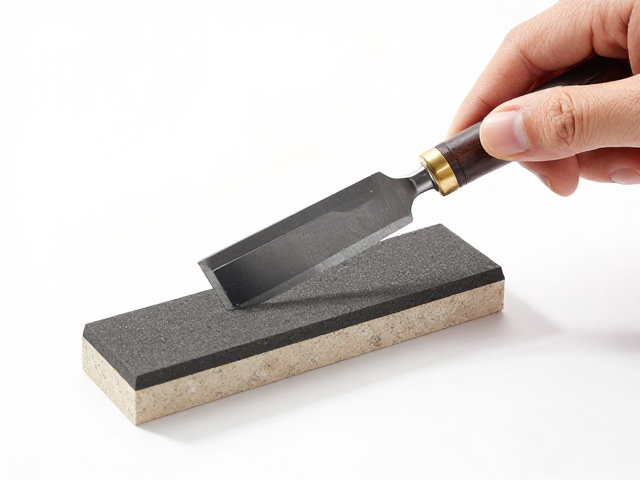
打坯刀的刃口角度直接决定了切割时的阻力与持久度,通常建议新手将研磨角度控制在20至30度之间。这个区间既能保证刀刃足够锋利以应对木材纤维,又具备一定的强度以防崩口。持刀时,拇指与食指轻捏刀背靠近刃口处,其余三指稳固刀身,手腕保持放松但要有支撑力。关键在于手臂与石面形成的夹角要恒定,初期可在石面上用记号笔涂黑刃口,通过观察黑色涂层去除的情况来直观判断角度是否均匀,这是纠正手部肌肉记忆最有效的方法。
在接触油石时,应采用推磨与拉磨结合的动作。向前推磨时施加适当压力,利用油石的粗糙颗粒进行快速去除材料;向后拉回时则完全放松压力,仅做导向动作,避免反向磨损已形成的刃面。整个过程要稳、准、慢,每一推都要覆盖整个刃口宽度,不可只磨中间或边缘。对于打坯刀这种需要一定厚度的工具,切忌急于求成而采用大跨度、高频率的快速推拉,这会导致刃口出现波浪纹,严重影响后续精细打磨的效果。
细密油石的精磨与去毛刺
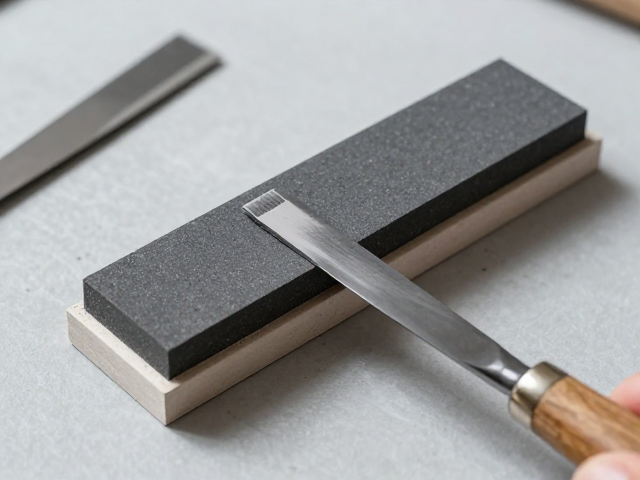
当粗磨阶段完成,刃口已呈现均匀一致的金属光泽且无缺口后,需更换为细密工整的油石进行精磨。细石颗粒极小,切削力弱,主要作用是细化刃口微观结构,消除粗磨留下的划痕。操作时需大幅降低施力,仅凭刀具自重轻轻贴合石面,利用手腕的微小抖动带动刀身进行短距离、高频次的平滑滑动。此时重点在于“跟手”,感受石面与刀刃之间的细微阻力变化,一旦感觉到阻力突然增大或手感发涩,应立即停止,检查石面是否堵塞或刀具角度是否偏移。
精磨的核心难点在于去除刃口卷曲形成的微小毛刺。在细石面上,需将刀身略微抬起,减小研磨角度至15度左右,像刮刀一样轻轻刮过石面。这个动作能有效地将刃尖处卷曲的金属纤维切断。判断毛刺是否去尽的标准是:用拇指指腹轻轻横向抚摸刃口(切勿用力割手),若感觉顺滑无阻滞,且无明显的“挂手”感,即代表毛刺已除。此步骤需反复交替正反面研磨,确保刃口两侧对称,否则刀具在使用中会产生偏斜,导致打坯不均匀。
刃口保养与日常维护
打磨完成后的打坯刀需进行彻底的清洁与防锈处理。使用清水冲洗刀刃上的金属粉末和石粉,随后用干布擦干,特别注意刀背与刀柄连接处不可残留水分。钢材在湿润状态下极易氧化生锈,一旦发现锈点,需用细砂纸轻轻打磨去除,不可置之不理。对于高碳钢刀具,防锈尤为重要,建议在刃口涂抹少量专用刀具油或植物油,形成保护膜,隔绝空气与湿气,延长刀具寿命。
日常使用中,打坯刀的刃口维护应遵循“勤磨少修”的原则。每次使用完毕后,简单擦拭并检查刃口状态。若发现切割阻力明显增大,说明刃口已钝,应及时用细石进行快速修复,而非等到刃口崩缺后再进行大面积重磨。避免将打坯刀用于切割含有砂石、硬木节疤等异物,这些硬性杂质会瞬间破坏细密油石打磨出的微观刃面。保持刃口的清洁与干燥,配合正确的研磨手法,才能让打坯刀始终保持最佳工作状态。