刀坯材质的微观特征与初始状态甄别
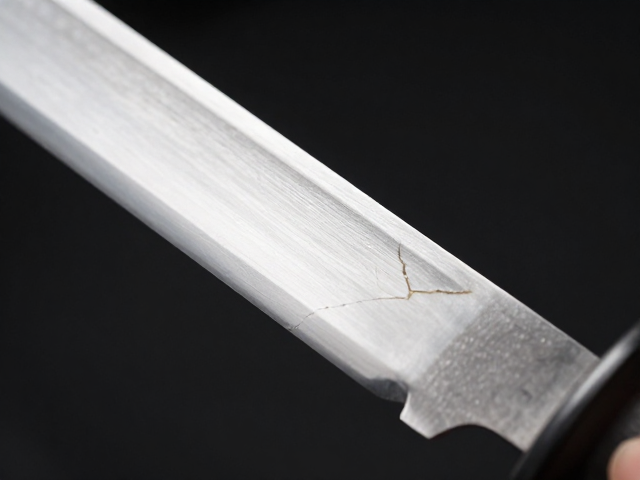
文房刀器的选材多集中于黄铜、紫铜或合金,这些金属在铸造或锻造过程中,内部应力分布并不均匀。观察开裂迹象时,需重点关注刀背与刀颈连接处的应力集中区,以及刀柄尾端的收口位置。细微的裂纹通常呈线性分布,在自然光下侧视可见不规则的阴影线,若裂纹贯穿金属本体,即便经过打磨也难以完全消除其结构性隐患,后期极易因日常磕碰而扩大。对于铸造类刀坯,气孔和砂眼是常见缺陷,这些空洞在打磨抛光后可能暴露为微小的凹坑,需结合放大镜仔细查验,避免将铸造瑕疵误判为使用痕迹。
变形问题多见于刀身的平整度与刀脊的对称性。将刀具置于水平玻璃面上,轻轻推动刀身,观察其滚动轨迹是否顺畅。若刀身存在扭曲,滚动时会产生明显的顿挫感或单侧接触。此外,通过目测刀脊线条,从刀尖至刀柄应保持连贯流畅,若发现线条在某一节点出现突兀的折角或波浪状起伏,即表明金属在热处理或冷却过程中受热不均导致形变。这种形变不仅影响把玩的手感,更会在后续雕刻或受力时造成应力集中,增加断裂风险。
环境应力下的开裂前兆与监测
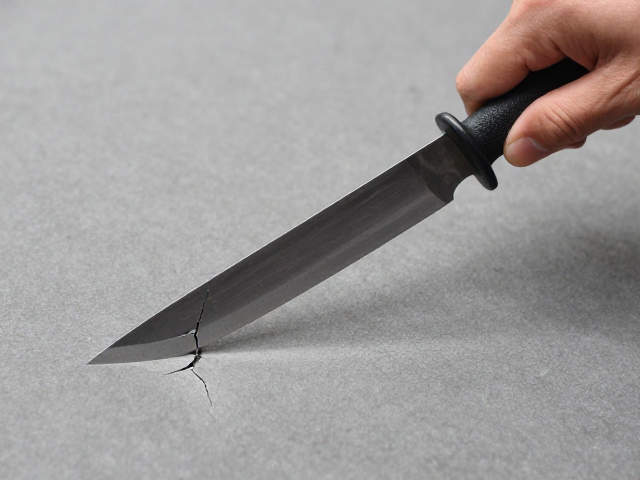
金属疲劳与环境应力是导致刀器开裂的主要诱因,尤其在季节交替或温湿度变化剧烈时,刀具内部应力释放现象更为明显。监测开裂前兆需定期清洁刀体,去除表面氧化层与污垢,因为积聚的氧化物可能掩盖细微裂纹。使用高倍放大镜观察刀身表面,若发现原本光滑的金属表面出现发丝状的细纹,且纹路颜色因氧化程度不同而略深,这通常是微裂纹的早期信号。特别要注意刀柄与刀身连接处的榫卯或焊接点,这些部位因受力复杂,最容易率先出现松动或裂纹。
除了物理损伤,化学腐蚀引发的材质劣化也会表现为类似开裂的视觉特征。长期接触汗液、油脂或不当清洁剂,会导致金属表面发生电化学腐蚀,形成片状剥落或点蚀。这些腐蚀痕迹在视觉上可能与裂纹混淆,但通过触感可以区分:腐蚀处通常伴有粗糙、疏松的质感,而裂纹则是锐利的凹陷。在干燥环境下,若刀体突然发出轻微的“噼啪”声,这可能是内部应力瞬间释放的表现,需立即停止把玩并进行静置观察,避免在应力活跃期强行操作导致结构性断裂。
变形程度的量化评估与修正逻辑
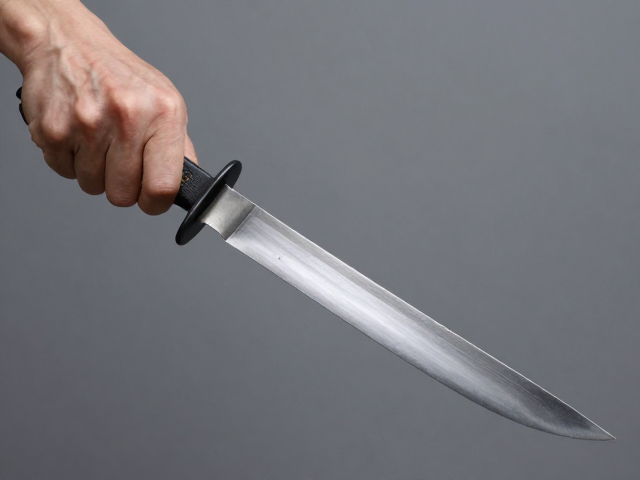
判断刀身是否变形,不能仅凭肉眼直观感受,需借助简单的几何参照物进行辅助评估。将直尺紧贴刀脊,观察直尺与刀身之间的缝隙,若缝隙宽度超过0.1毫米且在刀身全长范围内变化,说明刀脊存在明显的弯曲或扭曲。对于刀身的平面度,可使用标准平板或玻璃板进行比对,若刀身与平板之间存在局部接触不良,形成不均匀的光斑干涉条纹,则表明刀身存在翘曲。这种翘曲往往源于铸造冷却不均或后续加工时的机械应力残留。
对于轻微变形,文房刀器通常不建议进行剧烈矫正,以免破坏金属晶格结构或导致更严重的开裂。若确需调整,可采用极小的机械力进行微调,例如使用软质材料包裹后,在平板上轻轻按压弯曲部位,每次受力时间不宜超过数秒,并随时观察金属表面是否有异响或变色。对于严重变形或已出现结构性裂纹的刀器,修复难度极大且极易影响其原始形态特征,通常建议交由专业金属修复人员处理,或在把玩记录中注明现状,不再进行物理干预,以保留其作为器物本身的真实状态。