V形刀核心参数与材质解析
高浮雕V形刀的选择首要聚焦于刀刃材质与几何角度,这两种要素直接决定了雕刻时的排屑效率与线条质感。市面上常见的材质多为高速钢或硬质合金,其中硬质合金刀具因硬度极高、耐磨性强,更适合处理木质较硬或需要精细刀触的作品,而高速钢则韧性较好,不易崩刃,适合初学者或需要频繁修磨的工具。关于角度,常见的有30度、45度、60度等规格,角度越小,刀尖越锋利,适合刻画极细的纹理和深部清理;角度越大,刀体强度越高,适合大面积剔除木料或表现粗犷的肌理。选购时需确认刀柄的握持舒适度以及刀杆的同心度,劣质刀具往往存在偏芯问题,导致雕刻时震动剧烈,严重影响操作精度。
在参数匹配方面,刀杆直径与长度需根据雕刻机的主轴接口或手持工具的实际尺寸进行严格核对。标准的高浮雕雕刻刀杆直径常见为6毫米、8毫米或10毫米,若尺寸不符会导致夹持不稳,进而引发断刀风险。此外,刃口的锋利度并非越尖越好,对于某些易碎木材,适当的刃口钝化处理能减少崩茬。建议在实际购买前,先明确自身主要雕刻的木材种类及作品风格,若是创作细腻的木雕佛像或人物面部,应优先选择角度较小、刃口经过精细研磨的硬质合金刀;若进行大幅面的背景处理或粗坯雕刻,则可选用角度较大、排屑槽设计更开阔的工具,以提升工作效率。
砂轮打磨与刃口修复技巧
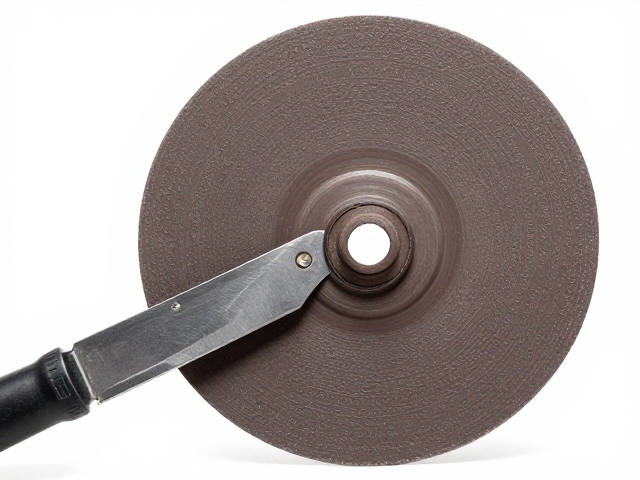
V形刀的刃口维护是保持雕刻质量的关键环节,砂轮打磨是恢复刀具锋利度的核心手段。操作时需选用粒度适中(如800-1000目)的金刚石砂轮或陶瓷砂轮,过粗的砂轮会留下深划痕,影响刃口平整度。打磨过程中,保持手部稳定,以刀刃与砂轮接触点为中心,进行小幅度、高频次的往复运动,切忌用力按压,以免破坏刀刃几何结构或导致刀具过热退火。对于V形刀的两个侧面,需确保打磨角度与原刃口角度一致,通常可采用专用角度夹具辅助固定,以保证两侧刃面的对称性,避免雕刻时出现单边吃刀或线条歪斜的现象。
打磨后的刃口需进行去毛刺处理,这是提升成品表面光洁度的隐形步骤。使用细粒度油石或皮革配合研磨膏,轻轻擦拭刀刃两侧,去除砂轮打磨后残留的微小结构毛刺。这一步骤能显著减少雕刻过程中的阻力,使排屑更加顺畅,防止木屑堵塞刀槽。对于出现微小崩口的刀具,不可强行打磨修复,因为局部应力集中会导致崩口扩大,此类刀具应直接报废或交由专业工具修复机构处理,切勿因小失大。日常保养中,每次使用完毕后应用干布擦拭刀体,涂抹少量防锈油,存放于干燥处,防止氧化生锈影响刃口性能。
选购场景与适用性分析
不同雕刻场景对V形刀的性能需求存在显著差异,精准匹配场景能大幅降低试错成本。在木雕工艺品制作中,尤其是涉及人物面部五官、衣褶纹理等细节部位,刀具需具备极高的刚性和锋利的刃口,以应对长时间精细操作下的稳定性要求。此类场景下,刀具的振动控制尤为重要,高品质刀具通常经过动平衡处理,能减少高频振动对精细线条的干扰。而在大型木雕或实用性木器制作中,由于主要处理较大面积的木材去除,刀具的强度和散热性能更为关键,需选择刀体粗壮、排屑槽容量大的型号,以应对高负荷工作状态,避免因散热不良导致刀具过热变形。
对于初学者或家庭DIY爱好者,选购策略应侧重于容错率与通用性。过于专业的细刃刀对操作手法要求极高,稍有不慎易造成木材撕裂或刀具损坏。因此,建议从中等角度(如45-60度)的通用型刀具入手,这类刀具兼具一定的锋利度和强度,适合应对多种木材和雕刻技法。同时,需关注刀具的包装与标识是否清晰,正规产品通常会标注材质、角度、产地等基本信息,便于追溯与售后。避免购买无品牌、无标识的散装刀具,此类产品往往在热处理工艺上存在缺陷,硬度不均,极易在使用中出现崩刃或快速磨损,影响雕刻体验与作品质量。