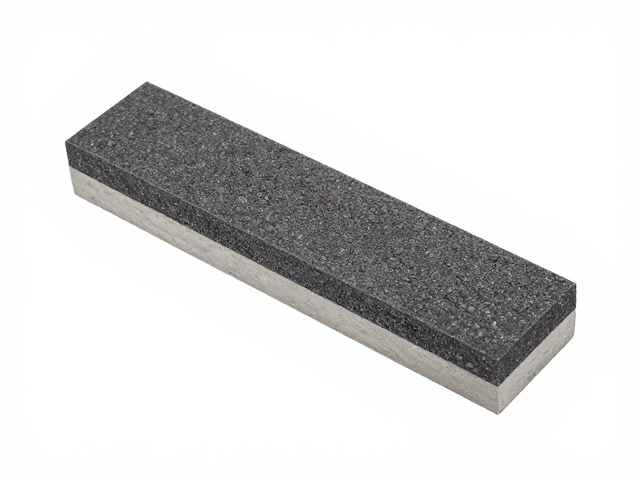
圆锉磨刀石的基础特性与适用场景
圆锉磨刀石通常由天然石材或合成金刚石颗粒制成,其表面布满密集的圆锥形凸起,这种独特的几何结构旨在快速去除材料。相较于平面磨刀石,圆锉石在处理内弧面、管状刀具刃口或需要立体修型的金属表面时具有不可替代的优势。其工作原理是通过点接触而非线接触,集中施力以产生高效的切削效果,特别适合修复严重磨损或变形的刃具边缘。
在实际操作中,圆锉磨刀石常被视为粗加工或整形阶段的关键工具。当刀具刃口出现微小崩缺、卷边,或者需要将平面打磨出符合人体工学的弧度时,圆锉石能迅速切入金属表层。由于其切削速度较快,使用者需具备一定的力度控制能力,避免因用力过猛导致刃口过深凹陷或材料去除不均。正确识别刀具材质与当前损伤程度,是决定是否选用圆锉石进行初步修整的核心依据。
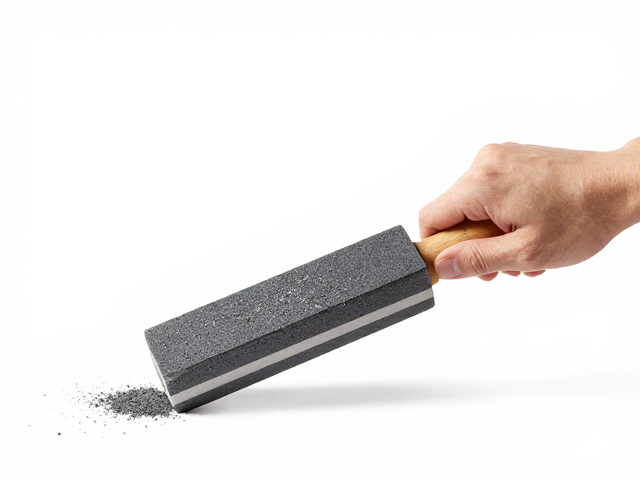
握持姿势与力学传导分析
正确的握持方式是防止磨刀石劈裂及回弹的基础。手持时应采用全掌包覆或拇指与食指紧密配合的方式,确保磨刀石与手部形成稳固的整体。施力方向应垂直于刃口切面,避免产生侧向剪切力。侧向力极易导致磨刀石内部应力集中,对于质地较脆的天然石材而言,这种非轴向压力是导致崩裂或碎裂的主要诱因。
在打磨过程中,手腕需保持相对僵硬但非僵死的状态,利用前臂带动磨刀石进行短促、有力的推拉动作。每一次接触都应短暂且精准,避免长时间在同一位置施加恒定压力。这种点状高频接触的方式能有效分散热量与应力。若感觉阻力突然增大或磨刀石出现明显跳动,应立即检查握持角度,确保接触点始终处于磨刀石凸起的最高效工作区域,而非侧壁或底部平坦处。
润滑冷却与防裂维护
润滑介质在圆锉磨刀石的使用中扮演着至关重要的角色,主要功能包括降低摩擦系数、带走金属碎屑以及控制刃具温度。水通常是天然磨刀石的首选润滑剂,它能有效防止石材因高温而产生微裂纹。对于合成金刚石磨刀石,可使用清水或专用研磨液,但需注意某些高强度合成材料在干燥状态下使用虽可行,但长期干磨会加速金刚石颗粒脱落,影响使用寿命。
定期清理磨刀石表面的金属屑是保持其性能的关键。随着使用时间的增加,凸起的尖端可能被金属屑填充,导致切削能力下降,进而迫使使用者施加更大的压力,增加劈裂风险。使用硬毛刷或专用清洁刷,在冲洗状态下轻轻刷去孔隙间的杂物,可恢复其原始切削效率。若发现磨刀石表面出现明显凹陷或尖端磨损不均,需及时用粗粒度平面石进行修整,以恢复其几何形态,确保后续打磨的均匀性。
刃口修复与效率优化技巧
在处理严重受损的刃口时,应遵循“先整形、后抛光”的原则。使用圆锉磨刀石时,应保持刃口与磨石表面的角度一致,通常为20至30度,具体角度需根据刀具用途调整。移动轨迹应覆盖整个刃口宽度,避免仅在局部反复打磨,造成刃口不平。通过观察刃口形成的金属屑颜色和形态,可判断切削状态是否理想,理想状态下应产生均匀、细密的金属粉末。
提升打磨效率的核心在于节奏控制。采用高频短距的打磨动作,配合间歇性检查,能显著减少无效做功。每次打磨后,用湿布擦拭刃口,观察是否有连续的金属光泽带形成,这有助于判断刃口是否已平整过渡。若发现刃口仍有肉眼可见的划痕或不连续处,需针对性加强该区域的打磨,而非整体盲目施力。通过这种精细化操作,可在减少材料浪费的同时,获得更均匀、持久的刃口质量。