毛竹U型刀的核心结构与刃口设计逻辑
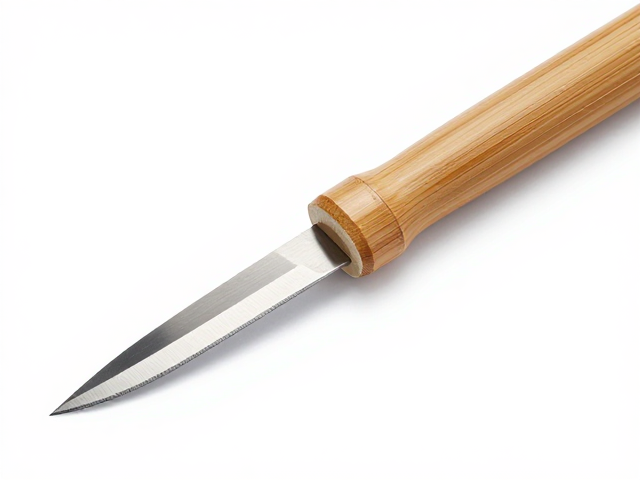
毛竹因其纤维致密、韧性极强,在加工过程中极易产生毛刺或撕裂,传统的直线切割难以应对U型槽道的成型需求。U型刀的核心在于其刃口几何形状的设计,通常采用双弧面或复合曲面结构,这种设计能减少竹材与刀具的接触面积,从而降低切削阻力。刃口角度多集中在25至35度之间,这一区间能在保持刀具强度的同时,提供足够的锋利度以切断竹纤维,避免在竹壁留下粗糙的断面。
刀体材质多选用高碳合金钢或经过特殊热处理的高速钢,以确保在高频冲击下不发生崩刃。刀具的背部通常经过加厚处理,以提供稳固的支撑力,防止在切割厚壁毛竹时发生偏斜。刃口的微观锯齿结构经过精密打磨,呈现出均匀的镜面效果,这种细节处理能显著减少切削过程中的摩擦热,延缓刀具磨损,使加工过程更加平稳流畅。
修光整形的操作手法与受力分析
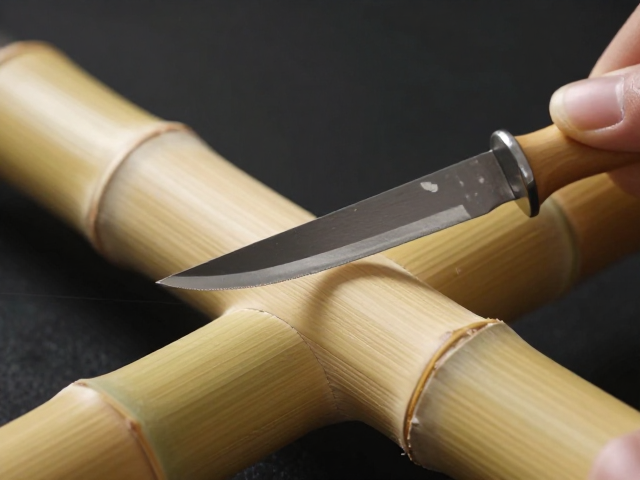
在实际操作中,修光整形的关键在于进刀角度的控制。刀具应以轻微的前倾角度切入竹材,利用刃口的弧线引导切削路径,而非垂直下压。垂直施力容易导致竹纤维断裂不均,形成阶梯状毛刺。操作者需保持手腕稳定,通过小幅度、连续性的前推动作完成U型槽的修整,使刀具始终贴合竹材表面,确保槽底平整光滑。
切削深度需根据毛竹的壁厚和硬度进行动态调整。对于壁厚超过2毫米的毛竹,建议分次修光,初次切入深度控制在0.5至1毫米,后续逐步加深,这样能有效避免刀具过载或竹材开裂。在修整U型槽的内角处,需略微加快移动速度,利用刀具的弧度自然过渡,避免直角处产生积屑或材料堆积,确保U型槽的几何精度符合后续组装或拼接的要求。
刀具日常维护与锋利度保持策略
刀具在使用后必须立即清理残留的竹屑和湿气,毛竹中含有较高的硅质成分,长期附着在刃口会加速磨损并可能导致锈蚀。建议使用软布配合中性清洁剂擦拭刃面,随后涂抹少量防锈油进行保护。存放时应置于干燥通风处,避免与其他金属工具堆叠碰撞,防止刃口受到机械损伤。
定期使用高目数油石或金刚石磨石对刃口进行维护,以恢复其原始锋利度。磨削时应保持统一的角度和力度,严格遵循刃口原有的弧度进行单向打磨,避免破坏刀具的几何结构。对于轻微卷刃或钝化的刀具,可通过精细研磨修复,若刃口出现大面积崩缺或变形,则需重新进行专业热处理和成型加工,以确保其加工性能。
工艺优化与加工效率的提升路径
通过优化刀具路径规划,可显著提升毛竹U型槽的加工效率。在批量生产场景中,固定刀具的切入点和退出点,减少空行程时间。采用自适应进给策略,根据竹材的密度变化实时调整切削速度,避免因材料不均导致的加工中断或刀具损坏。这种精细化控制不仅能提升成品率,还能延长刀具的使用寿命。
引入数字化测量工具对U型槽的尺寸进行实时监控,确保每一道工序的精度一致。通过记录不同硬度毛竹的加工数据,建立刀具磨损模型,提前预判维护周期,避免因刀具意外失效导致的生产停滞。这种基于数据反馈的工艺调整,使得毛竹加工过程更加标准化和可控,有效提升了整体生产效率。