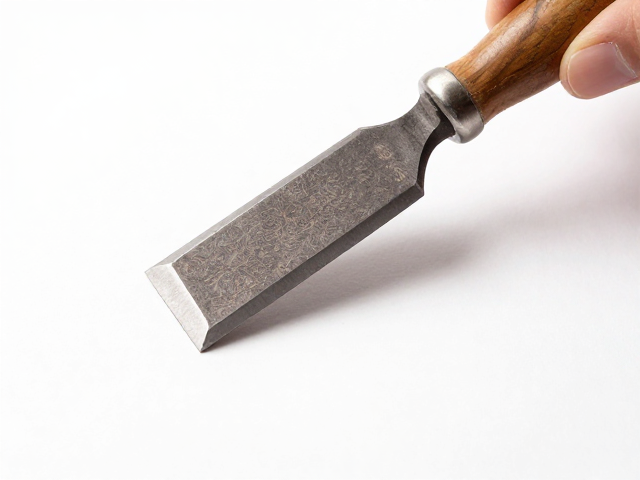
选对砂纸是打磨的基础
打坯刀在经历锻造与初步成型后,表面往往残留着重型工具留下的深痕与氧化皮,直接上手打磨不仅效率低下,还极易因砂纸破损划伤工件。选择砂纸时,需严格遵循从粗到细的过渡逻辑,通常建议从80目至120目的高目数砂纸起步,以快速去除深层瑕疵;随后逐步过渡到240目、400目,直至800目以上进行精细处理。不同目数的砂纸颗粒分布密度与硬度差异明显,粗砂纸切削力强但易留痕,细砂纸则侧重平滑与去痕,合理搭配砂纸序列能显著缩短工时并提升表面质感。
砂纸的材质与背纸韧性也是关键考量因素。陶瓷氧化铝砂纸耐磨且切削效率高,适合处理高硬度钢材的粗磨阶段;而碳化硅砂纸耐水性好,常用于湿磨环节以控制温度并减少粉尘。背纸方面,纸质背纸硬度适中,贴合度高,适合手工打磨时感受力度变化;布基背纸则更加坚韧,不易撕裂,适合需要较大压力或湿磨的场景。理解不同材质砂纸的物理特性,能根据打坯刀的钢材种类和当前处理阶段,精准匹配工具,避免因工具不当导致钢材表面产生微裂纹或过度磨损。
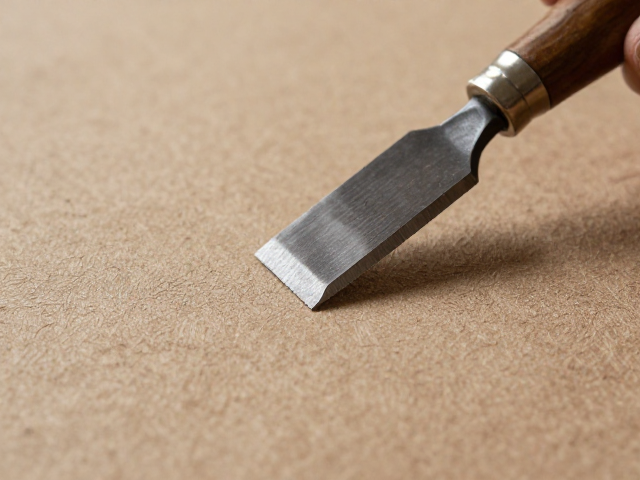
手法控制决定表面纹理
手工打磨的核心在于手感的传递与力度的均匀,打坯刀作为手工打造的器物,其价值往往体现在非机械化的自然纹理中。打磨时,手腕需保持放松,利用小臂带动手掌进行长距离、直线式的推拉动作,避免短促、随意的画圈或点触,以免在刀面留下不规则的斑痕。每一道砂纸轨迹都应与前一道有一定重叠,确保受力均匀,特别是在处理刀脊与刀刃过渡区域时,需降低压力,利用砂纸的柔韧性贴合曲面,防止因受力不均造成棱角塌陷或纹理断裂。
随着打磨进程进入中细阶段,手感的细腻度直接影响最终呈现的古朴感。在使用400目至800目砂纸时,应逐渐减少压力,转而通过指尖感知刀面的微小起伏,寻找并消除上一道工序留下的痕迹。此时,打磨不再是单纯的去除材料,而是对表面微观结构的梳理。对于追求古朴自然之美的打坯刀,完全消除所有手工痕迹并非最佳选择,保留少量细微、方向一致的打磨纹路,反而能增强器物的层次感与手工温度。这种对纹理的控制,要求打磨者具备极高的耐心与专注,通过反复确认表面反光的一致性,来判断打磨的均匀程度。
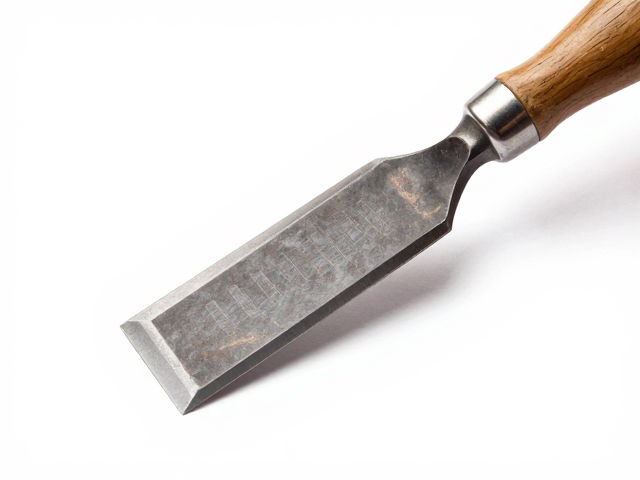
去氧化与呈现金属本色
打坯刀在锻造过程中产生的氧化层颜色深沉,质地坚硬,仅靠机械打磨难以彻底清除,且容易因局部过热导致钢材变色。采用湿磨法可以有效解决这一问题,在打磨过程中定期喷洒清水或使用湿布擦拭,不仅能降低摩擦产生的热量,防止钢材退火变软,还能及时冲走脱落的金属颗粒与砂纸碎屑,保持打磨面的清洁,使砂纸的切削效率持续稳定。湿磨过程中,氧化层与水接触后更容易剥离,有助于更快地露出土黄色的铁锈色基底或金属本色,为后续形成自然的包浆或氧化色泽奠定基础。
在去除氧化层后,打坯刀表面会呈现出一种粗犷而真实的金属质感,这是古朴自然之美的重要来源。此时应避免过度抛光,以免形成类似镜面的高光,削弱手工锻造的厚重感。通过控制细砂纸的打磨力度,保留钢材原有的颗粒感与细微凹凸,让光线在刀面形成漫反射,从而呈现出温润而不刺眼的哑光效果。这种处理方式不仅符合打坯刀作为实用工具的功能属性,也强化了其作为手工艺术品的视觉冲击力,使每一件器物都拥有独一无二的表面语言,无需额外涂层或化学处理,仅凭金属自身的物理特性展现岁月沉淀般的静谧美感。