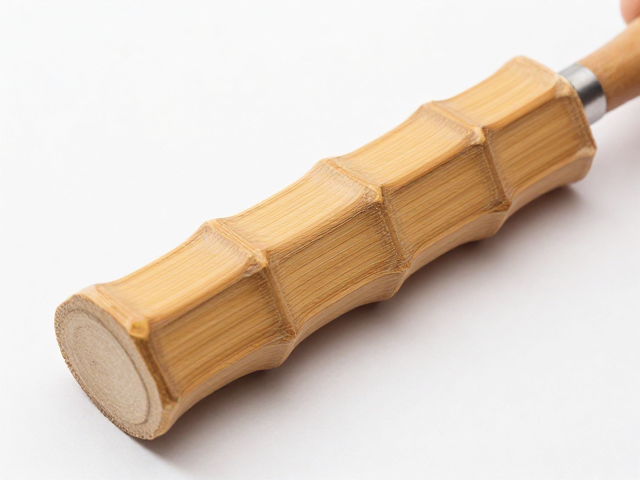
竹节纹砂带机的核心优势与适用场景
竹节纹砂带机专为处理具有凹凸起伏表面的木材或复合材料设计,其核心在于能够深入纹理凹槽进行均匀打磨,同时保留竹节或木纹的自然立体感。与传统平板砂带机容易因受力不均导致纹理边缘过度磨损或凹陷处打磨不到位的问题相比,这类设备通过特殊的砂带张紧力控制和柔性接触轮设计,实现了“贴合式”打磨。这种工艺特别适用于竹材家具、特色装饰板材以及需要保留原始肌理的艺术工艺品制作,是追求表面质感与效率并重的加工环节中的关键设备。
在实际生产环境中,竹节纹砂带机常出现在高端木制品加工车间或专业木工坊中。操作人员利用其独特的打磨逻辑,处理竹板表面的毛刺、旧漆层或胶痕,而不会破坏竹节结构的完整性。这种机器通常配备可调节角度的工作台和不同硬度的接触轮,以适应从细密竹纹到粗犷竹节的多种表面形态。对于需要批量处理且对表面一致性要求较高的场景,该设备能显著减少人工跟砂的繁琐步骤,提升整体流水线的作业流畅度。
砂带选型与设备参数调试
砂带的选择直接决定打磨效果,针对竹节纹表面,推荐使用带有柔性背基或颗粒分布均匀的碳化硅或氧化铝砂带,目数通常从120目起步,逐步过渡到220目或320目以获得细腻表面。砂带的宽度需根据工件竹节的高度和宽度进行匹配,过宽的砂带在遇到深凹竹节时可能因刚性过大导致接触点压力集中,造成纹理边缘崩边;因此,中等宽度且具有一定柔韧性的砂带更能贴合曲面。此外,砂带的接头处理必须平整,避免在打磨过程中因接头凸起划伤工件表面。
设备参数的调试重点在于接触轮的压力和砂带运行速度。接触轮的硬度建议选择中硬型,既能提供足够的支撑力防止砂带陷入竹节深处无法打磨,又能通过微小形变适应竹节起伏。砂带速度通常控制在20-25米/秒之间,过高的速度会增加摩擦热,可能导致竹材表面发黑或产生焦痕,影响后续涂装效果;过低的速度则降低打磨效率,增加操作时间。在正式作业前,需检查砂带张紧力是否均匀,确保砂带在运行中不发生跑偏或抖动,这是保证打磨纹路一致性的基础条件。
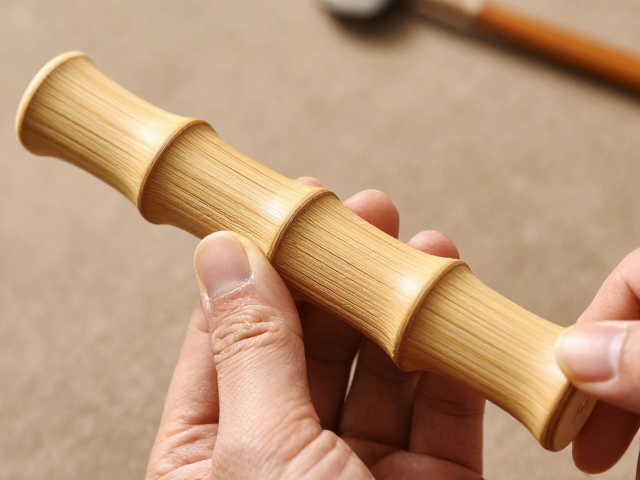
实操手法与纹理保护技巧
操作过程中,工件与砂带的接触角度需保持动态平衡。对于竹节凸起部分,应采用轻触式手法,让砂带依靠自身重力和轻微推力自然贴合,避免用力下压导致竹节边缘被磨圆或变平,失去立体感。对于竹节凹槽内部,需缓慢移动工件,使砂带深入凹槽底部,但动作要平稳,避免急停或猛推造成砂带卡顿或工件移位。双手配合至关重要,一手控制工件进给方向和速度,另一手辅助固定和感知表面阻力变化,通过触觉反馈及时调整打磨力度。
在遇到不规则竹节或异形工件时,可采用分段打磨策略。先对大面积平坦区域进行初步去毛刺和找平,再重点处理竹节纹理区域。对于难以触及的死角,可使用设备配备的小型从动轮或更换窄幅砂带进行局部精细打磨。操作时应保持视线聚焦于砂带与工件的接触点,观察砂屑形态,若砂屑呈粉末状且颜色均匀,说明打磨适度;若出现块状碎屑或竹材表面发白,可能意味着砂带过粗或压力过大,需及时更换砂带或调整参数。这种细致的手法能确保竹节纹理清晰锐利,表面光洁度均匀,达到理想视觉效果。
常见问题排查与维护要点
打磨过程中若出现竹节边缘发黑或烧焦,通常由摩擦过热引起。此时应立即停止作业,检查砂带是否堵塞,清理砂带表面的竹屑和胶脂,恢复其切削能力。同时降低砂带速度或减少接触压力,必要时增加冷却间隔时间。若发现打磨后表面留有明显条纹或砂痕,可能是砂带老化、接头不平或接触轮表面磨损不均所致。需更换新砂带,并检查接触轮是否需打磨平整或更换,确保接触面光滑均匀,避免二次损伤工件表面。
设备日常维护对保持打磨稳定性至关重要。每次作业结束后,需清理砂带导轨、接触轮及工作台上的竹屑和粉尘,防止积尘影响砂带运行轨迹或导致电机散热不良。定期检查砂带张紧装置是否松动,皮带传动部分是否需要润滑,以及电机碳刷磨损情况。对于高频使用的设备,建议每周进行一次全面校准,确保各部件运行平稳。良好的维护习惯能延长设备使用寿命,减少故障停机时间,确保持续输出高质量的竹节纹打磨效果。