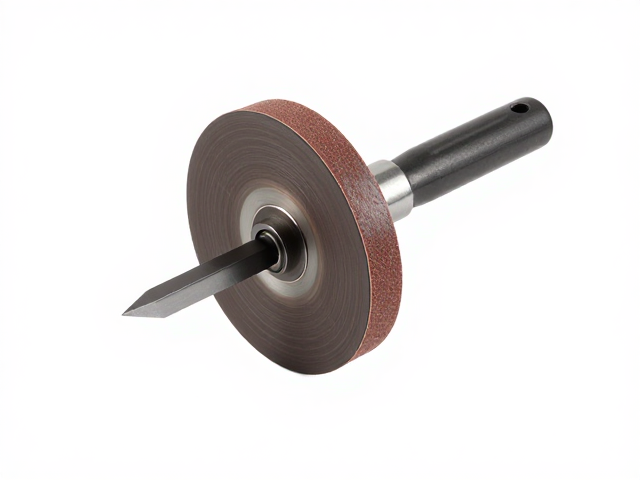
精密配合的底层逻辑:砂轮与刀身几何的从属关系
刀具打磨并非简单的表面摩擦,而是砂轮几何形态与刀身轮廓高度耦合的精密过程。在长刀身与短刀身的打磨场景中,砂轮的选择直接决定了刃线的稳定性与整体质感。长刀身因长度跨度大,对砂轮的线速度和接触面的均匀性要求极高,稍有不慎便会因受力不均导致刀身弯曲或刃线波浪。短刀身则更考验局部精度的控制,需要砂轮具备更细腻的颗粒分布以应对小面积的高频接触。这种物理层面的匹配,构成了工艺解析的基础,确保了不同规格刀具在加工过程中应力分布的均衡,从而维持刀具原有的力学结构特征。
实际作业中,砂轮的硬度、粒度与结合剂的选择必须严格对应刀具钢材的特性。高碳钢与不锈钢在导热性和硬度上的差异,要求打磨参数不能一概而论。若砂轮过硬,切削效率虽高但极易产生高热,导致刃口退火变软;若砂轮过软,则难以维持预设的刃角,造成打磨效率低下。工匠需通过观察火花形态与切削声音,实时微调砂轮与刀身的接触角度与压力。这种动态调整能力,是确保长刀身直线度与短刀身细节完整性的关键,也是传统手工技艺中“因材施艺”的核心体现。
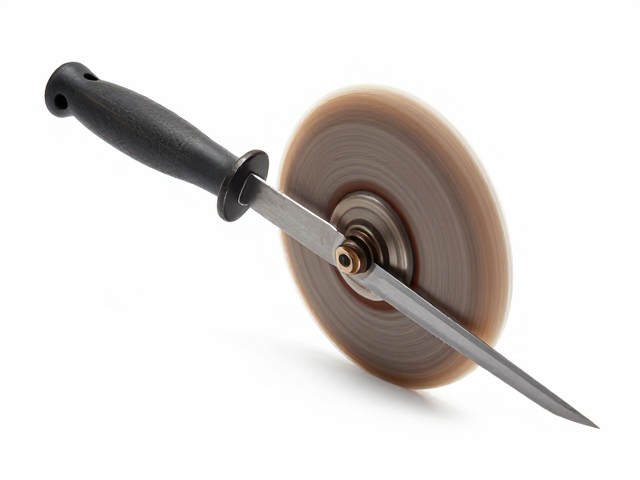
长刀身的线性控制与应力消除
长刀身的打磨难点在于维持整条刃线的绝对平直与对称。由于长距离接触容易产生累积误差,操作时需采用分段打磨与整体校准相结合的方式。在粗磨阶段,选用较粗粒度砂轮快速去除多余材料,此时需保持手腕稳定,利用身体的重心移动带动刀身,而非单纯依靠手臂力量,以减少抖动带来的波纹。随后进入细磨阶段,换用细粒度砂轮进行修光,此过程需反复检查刃线中心点,确保从刀尖到刀柄过渡区的几何中心线始终处于同一平面。这种对线性控制的极致追求,使得长刀在劈砍或切割时能保持稳定的受力状态,避免因刃线不平导致的偏斜或卡滞。
除了几何形态的修正,长刀身在打磨过程中还需兼顾内应力的释放。钢材在锻造和热处理后内部存在残余应力,不当的打磨方式可能加剧应力集中,导致刀具在使用中变形或开裂。因此,在打磨后期,常采用轻柔的抛光手法,配合极细的研磨膏,逐步消除微观层面的划痕与应力点。这一过程不仅提升了刀具表面的光洁度,更通过物理摩擦作用促进了晶体结构的稳定。对于长刀而言,这种深层处理能显著延长使用寿命,确保其在长期高频使用下依然保持锋利与坚韧,体现了工艺对材料本质的尊重与顺应。
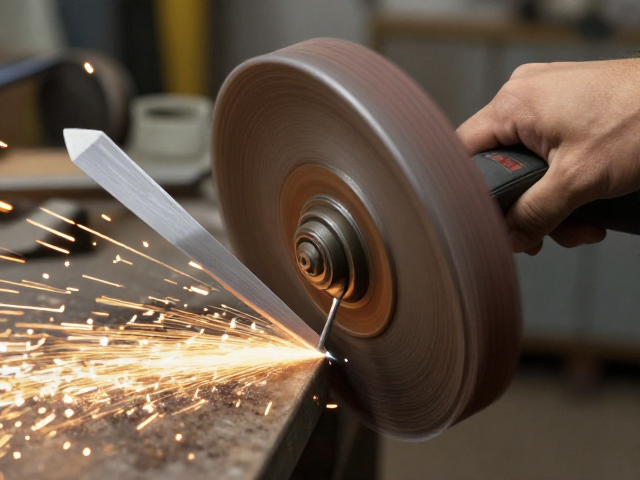
短刀身的细节刻画与边缘处理
短刀身因其结构紧凑,打磨重点在于局部细节的精准呈现与边缘的锐利度控制。短刃线对角度的一致性要求更为苛刻,任何微小的偏差都会在短距离内被放大,直接影响切割性能。操作时需使用小尺寸、高硬度的砂轮或磨石,以指尖精细控制接触点,确保刃角在整条刃线上保持恒定。特别是在刀尖部位,需采用点接触方式,逐步修整刃尖形状,避免因过度打磨导致刀尖圆润或塌陷。这种精细操作要求工匠具备极高的空间感知能力和手部稳定性,通过微米级的调整,赋予短刀凌厉而精准的视觉与实用特质。
短刀身的护手、刀颈等非刃口部位的处理,同样需要与刃线打磨形成良好的视觉与功能过渡。在打磨刃线后,需仔细清理这些过渡区域的砂痕,确保金属光泽的连贯性。对于带有复杂几何造型的短刀,还需使用不同形状的砂轮附件,对凹槽、刻纹等细节进行清理与抛光,防止砂屑残留导致锈蚀或影响美观。这种对细节的极致追求,不仅提升了刀具的整体工艺等级,也增强了其在特定使用场景下的功能性表现,如更顺畅的入肉感和更清晰的视觉反馈,使短刀在近身操作中展现出极高的跟手性与控制力。
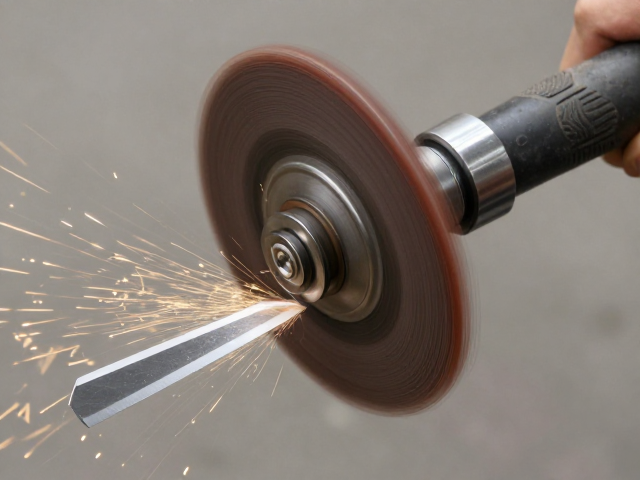
表面质感与微观结构的协同优化
打磨的最终目的不仅是获得平滑的表面,更是优化钢材的微观结构表现。不同粒度砂轮的交替使用,旨在逐步细化表面粗糙度,同时保留钢材原有的纹理特征。在粗磨后,表面存在大量微观凹坑,需通过中磨和细磨逐步填补这些凹坑,使光线在表面的反射更加均匀。这一过程能够显著提升刀具的防锈能力,因为光滑的表面不易积聚水分和污染物。同时,适当的抛光处理能使钢材表面呈现出温润的光泽,这种光泽并非简单的反光,而是钢材内部晶体排列整齐、表面缺陷减少的外在体现,是工艺水平与材料特性共同作用的结果。
在追求极致光亮的同时,需警惕过度打磨对刀具性能的负面影响。过细的抛光可能掩盖钢材内部的微小瑕疵,也可能因去除过多材料而削弱刃口的支撑力。因此,工艺解析中强调“适度”与“平衡”。对于需要高锋利度的刀具,表面保留极细微的磨砂质感可能比镜面抛光更有助于保持刃口的微观锯齿结构,从而提升切割效率。工匠需根据刀具的使用场景和钢材特性,灵活调整最终表面的处理方式。这种对表面质感的精准把控,既满足了美学需求,又确保了刀具在实际使用中的功能性表现,体现了工艺与实用的完美统一。