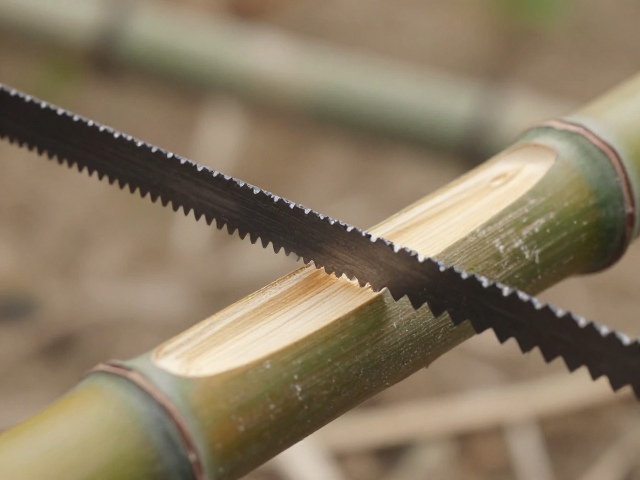
锯条选型与预处理:决定切割效率的核心要素
高硬度钢材制成的弓锯在处理毛竹时,若完全依赖出厂默认状态往往难以应对竹纤维的高韧性与高硬度。毛竹表面含有严密的硅质层,内部纤维呈螺旋状排列,普通锯条极易出现打滑或卡锯现象。选择锯条时,需重点关注齿形设计,推荐采用三角齿或梯形齿组合的锯条,这种齿形能更有效地切断坚韧的竹纤维。锯条宽度应与弓架槽口匹配,过宽会导致摆动阻力增大,过窄则容易在切割硬节处发生偏斜。在正式使用前,对锯条进行简单的润滑处理能显著提升体验,使用少量植物油或专用切削液涂抹在锯条背面,可减少摩擦热,防止锯条因过热导致硬度下降或崩齿。
锯条的张力调节是确保切割平稳的关键步骤。高硬度钢材虽然耐磨,但脆性相对较大,若张力不足,锯条在受力时会产生剧烈震动,导致切口不平整甚至断裂。安装锯条时,应确保锯条两端卡在弓架的固定槽内,通过旋转张力旋钮,使锯条在空载状态下呈现轻微下凹的弧度,而非完全绷直。这种微弧状态能在切割时提供最佳的受力反馈,当锯条接触毛竹时,能自动适应竹材表面的微小起伏。对于直径超过10厘米的大径毛竹,建议选用更宽厚的锯条以提供额外的刚性支撑,防止切割过程中锯条扭曲。
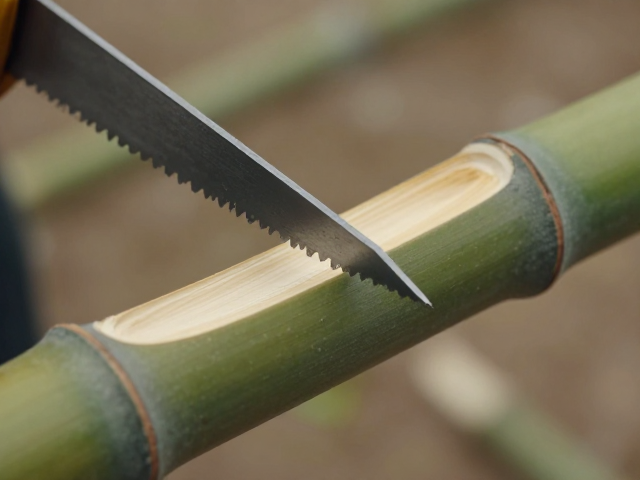
切割角度与发力技巧:实现锋利不崩口的操作细节
毛竹切割的成功与否,很大程度上取决于入锯角度和施力方式。理想的入锯角度应保持在30至45度之间,这个角度能让锯齿以最佳切入深度咬合竹材,避免垂直下压导致的锯齿崩裂或竹壁碎裂。操作时,身体重心应略微前倾,双手握住弓架两端,利用肩部和手臂的整体力量带动锯条进行长距离、均匀的推拉运动,而非依赖手腕的小幅度高频抖动。长行程切割能利用锯条的全长参与切削,分散单点受力,有效降低崩口风险。在切割过程中,保持锯条与毛竹表面始终贴合,避免左右摇晃,这能保证切口平直,减少后续打磨所需的工作量。
遇到毛竹节部等硬度极高区域时,需调整切割策略。竹节处纤维密度大且含有大量钙质沉积,常规力度难以切入。此时应减小锯条行程,采用短促、有力的推拉动作,同时略微增加下压力,但需严格控制幅度,以免因压力过大导致锯条卡死或竹材开裂。若感觉阻力明显增大,应立即停止推进,反向回拉锯条,清理缠绕在齿间的竹屑,这一动作能迅速恢复锯条的切削能力。对于已经硬化的老竹,可先在切割线处用凿子轻轻刻出引导槽,再开始锯切,这能固定锯条位置,防止起始阶段打滑,确保切口精准无偏差。
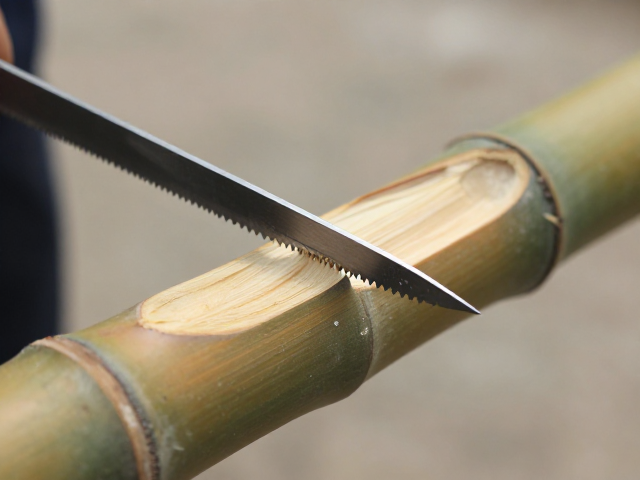
安全规范与后期处理:构建高效省力的完整流程
高硬度钢材锯条在切割毛竹时会产生细小的竹屑和纤维粉尘,这些微粒容易飞溅并附着在锯条表面,增加摩擦阻力。操作时应佩戴护目镜保护眼部,同时建议穿着紧身袖口的衣物,防止松散衣物卷入锯条造成危险。切割过程中产生的热量积聚可能影响锯条寿命,因此每切割3-5分钟,应暂停操作,让锯条自然冷却,或用湿布轻轻擦拭锯条表面降温,但需确保水分不会渗入弓架木质或塑料部件导致变形。保持工作环境整洁,及时清理堆积的竹屑,不仅能防止滑倒事故,还能让操作者更清晰地观察切割进度和锯条状态。
切割完成后的毛竹切口通常较为粗糙,若需进行拼接或精细加工,需进行简单的后期处理。使用粗砂纸或锉刀对切口毛刺进行轻微打磨,去除因纤维撕裂产生的毛边,这一步能显著提升成品的质感和安全性。对于需要长期使用的锯条,切割结束后应及时清理齿间残留物,涂抹防锈油存放,防止潮湿环境导致钢材生锈,从而维持其锋利度和使用寿命。通过规范的操作流程和细致的维护,高硬度钢材弓锯能持续保持高效稳定的切割表现,应对各种规格的毛竹加工需求,实现真正的省力与高效。