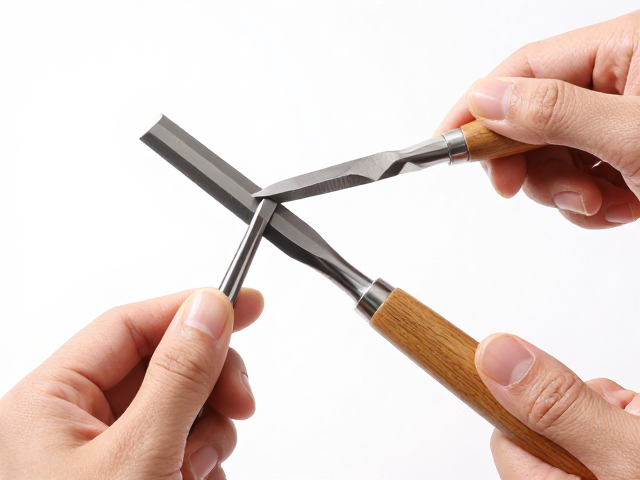
圆凿耗材的材质选择与刃口处理
圆凿作为木雕中用于开槽、挖坑及清理死角的核心工具,其耗材选择直接决定了切削的顺畅度与表面光洁度。市面上常见的圆凿耗材主要涉及钢材种类与热处理工艺,高碳钢如SKS3或W2因其硬度高、保持性好,适合精细雕刻,但相对较脆;而铬钼钢或弹簧钢则韧性更佳,不易崩口,更适合处理硬质木材或需要较大冲击力的场景。选购时需关注刃口的微观结构,优质耗材通常经过精密研磨,刃口无肉眼可见的缺口或卷边,且材质均匀,无明显的夹杂物,这能确保在长时间使用中切削阻力稳定,减少因材质不均导致的突然卡顿或断裂风险。
除了钢材本体,刃口角度与几何形状也是关键考量因素。圆凿的刃口通常呈现为半月形或圆形,刃角的大小直接影响切入木材的深度与排屑效率。一般而言,刃角在25至30度之间较为通用,既能保证足够的强度,又能提供锋利的切削能力;对于硬木或需要精修表面的作业,更小的刃角(如20-25度)能提供更锐利的切割感,但需配合更谨慎的操作以避免崩刃。耗材的刃口处理还应包括出厂前的去毛刺与钝化处理,确保刃口平滑过渡,避免在初始使用阶段因应力集中而产生微裂纹。
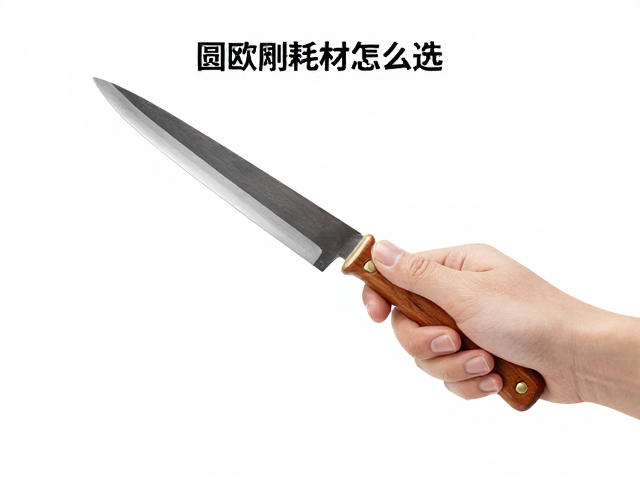
标准握刀姿势与发力逻辑
正确的握刀姿势是雕刻安全与效率的基础,核心在于建立稳固的支点与可控的发力链条。右手(以右撇子为例)握住凿柄末端,拇指与食指呈环状固定凿柄,其余三指自然包裹,形成稳定的力偶;左手则轻扶凿身前部的金属杆或木身,手指呈爪状,指尖朝向切削方向,掌心留空以感知木材纹理变化。这种“前导后跟”的握法,使得左手成为方向与深度的控制器,右手提供旋转与推进的动力,两者协同工作,确保凿刃始终垂直或按预定角度切入木材,避免因手部晃动导致刻痕歪斜或滑脱伤手。
发力方式应遵循“全身协调、局部控制”的原则,而非单纯依赖手臂肌肉的力量。操作时,身体重心略微前倾,双脚与肩同宽站稳,通过腰部和大腿的微小转动带动上半身,将力量传导至右臂,再经由凿柄传入凿刃。切削动作应以短促、均匀的推力为主,遇到阻力时,不可强行猛压,而应调整角度或减小推力,利用凿刃的锋利度自然切入。对于需要深挖的场合,可采用“啄木鸟式”的垂直下压配合旋转动作,利用凿刃的圆周面逐步剥离木屑,而非试图一次性切断大块木材,这样能有效控制排屑路径,防止木屑堆积卡死凿刃。
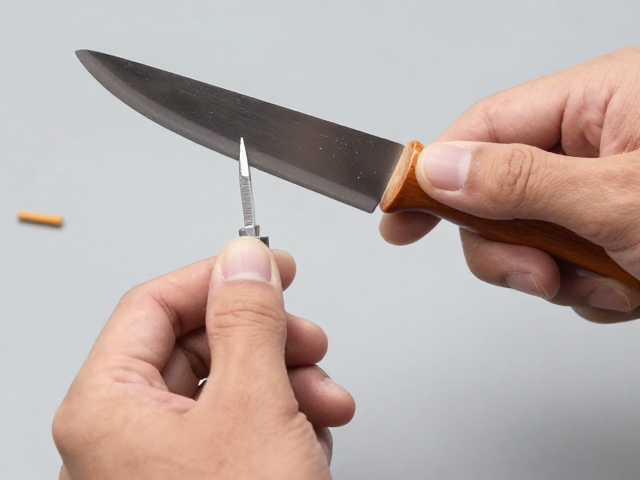
雕刻过程中的技巧与排屑管理
在圆凿雕刻过程中,排屑效率直接影响作业的连续性与表面质量。圆凿的刃口形状决定了木屑的剥离方式,通常采用“推削”与“挖削”两种基本动作。推削适用于长距离开槽,凿刃与木材表面保持较小夹角,利用刃口的锋利边缘像犁一样将木屑连续剥离;挖削则适用于点状或区域性清理,凿刃垂直或大角度切入,通过旋转手腕将木屑从孔洞中带出。无论哪种动作,都需保持刃口始终接触木材,避免空切后突然切入导致崩口。
木屑的清理与观察也是重要技巧之一。雕刻时应频繁停顿,用刷子或手清理凿刃及作业区域的木屑,这不仅能防止木屑堆积影响视线和切削路径,还能通过观察木屑的形态判断切削状态。顺畅的切削会产生细长、连续的卷曲木屑,若木屑呈粉末状或短碎块,可能意味着刃口钝化或切削角度不当,需及时调整。此外,对于不同纹理的木材,如旋纹木或直纹木,需根据纹理走向调整凿刃角度,顺纹切削省力且表面光洁,逆纹切削易起毛,需配合更小的切入深度和更频繁的清理动作,以确保雕刻面的平整与细腻。