楠木坯料特性与锯条选型逻辑
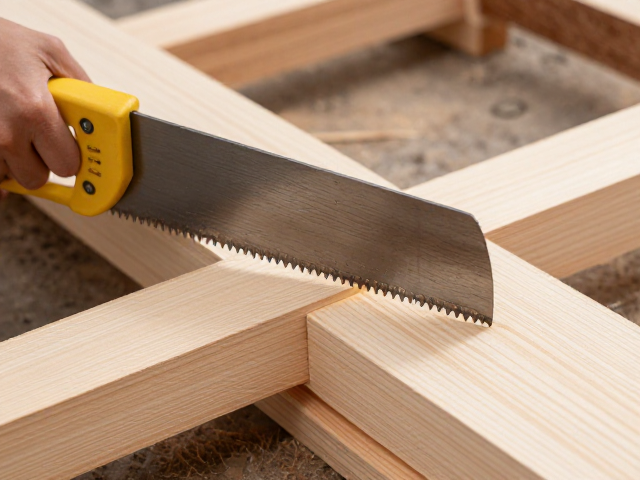
楠木作为高品质硬木,其纤维结构致密且含有天然油脂,这种物理特性使得切割过程中容易产生粘刀或阻力过大的现象。若选用普通软木锯条,锯齿间距过大会导致切口粗糙,甚至因排屑不畅引发木材撕裂。针对楠木坯料,建议优先选择齿距适中、齿尖经过硬化处理的专用硬木钢丝锯条,通常6-10TPI(每英寸齿数)的锯条能平衡切割速度与断面平整度。锯条材质需具备良好的韧性,以应对楠木内部可能存在的隐性节疤或纹理交错,避免在高应力下突然崩断。
在正式操作前,必须对楠木坯料进行严密的含水率监测与应力释放处理。未经充分干燥的楠木内部存在较大内应力,直接切割极易导致坯料在锯切过程中发生扭曲或开裂。实际操作中,应确保木材含水率控制在8%-12%之间,这是多数木作加工的安全区间。同时,观察坯料表面的纹理走向,楠木纹理常有波浪状或交错现象,需预先标记出口和入口点,规划好锯条切入的角度,减少因纹理突变造成的走偏风险。
精准下料的进刀与走锯手法
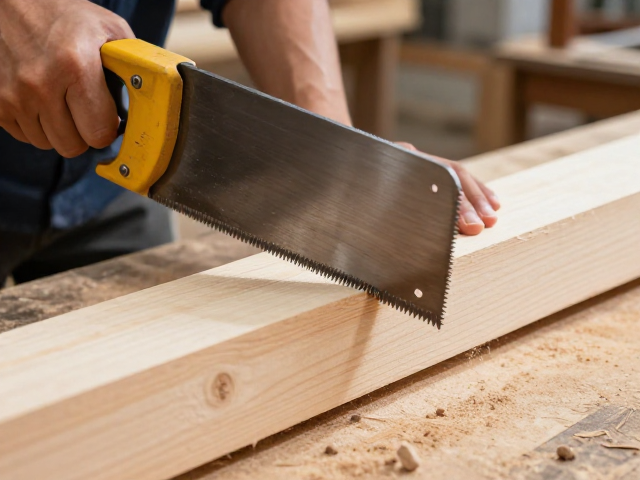
精准下料的核心在于“慢进快退”与垂直固定的协同作用。启动钢丝锯时,切勿用力猛推,应采用轻触式进刀,待锯齿完全咬合木材表面形成微小切口后,逐渐增加推力。对于楠木这类高密度木材,锯条必须保持与坯料表面严格垂直,任何角度偏差都会在深切过程中被放大,导致切口歪斜或锯条卡死。操作者需利用非持锯手稳固坯料,但需注意手指远离锯条运行轨迹,建议使用夹具固定长条形坯料,确保切割路径的绝对直线度。
走锯过程中,呼吸节奏与推拉频率需保持一致,形成稳定的肌肉记忆。楠木切割不宜使用过大的冲击力,匀速、柔和的往复运动能减少锯齿磨损并提升切面光洁度。当锯切深度超过锯条宽度的三分之一时,需定期清理锯屑,防止木屑堆积增加摩擦阻力。若遇到纹理交错的难点,可适当放慢速度,通过细微调整手腕角度引导锯条顺应纹理走向,而非强行对抗。这种柔性切割策略能有效避免楠木表面出现毛刺或崩边,为后续打磨工序留出充足的余量。
常见切割缺陷与避坑指南
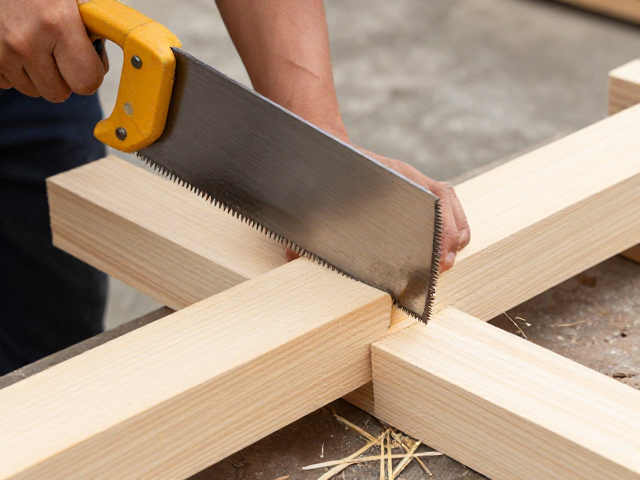
切割过程中最易出现的坑洞与波浪纹,多源于锯条张力不足或导向偏差。楠木硬度较高,若锯条未绷紧,在受力不均时会产生横向摆动,导致切口呈波浪状。解决此问题需配备高精度张力调节装置,并在切割前反复测试锯条回弹声音,清脆声代表张力适宜。此外,入口点的处理至关重要,建议在预定切口线外侧预留5-10毫米的过切区,待锯条完全进入木材主体后再进行最终修整,以此规避入口处的崩茬现象。
另一大隐患是锯条过热导致的退火软化。楠木中的油脂在高温下会形成粘性涂层,加剧摩擦。长时间连续切割需设置间歇期,让锯条自然冷却。若发现切割声音变得沉闷或阻力明显增大,应立即停止操作,检查锯条是否变形或齿尖钝化。切勿试图通过加大推力来加速切割,这极易导致锯条断裂或坯料报废。对于复杂曲线切割,应预先钻引孔,从内部切入,减少起步阶段的应力集中,确保楠木坯料在复杂造型下的结构完整性。