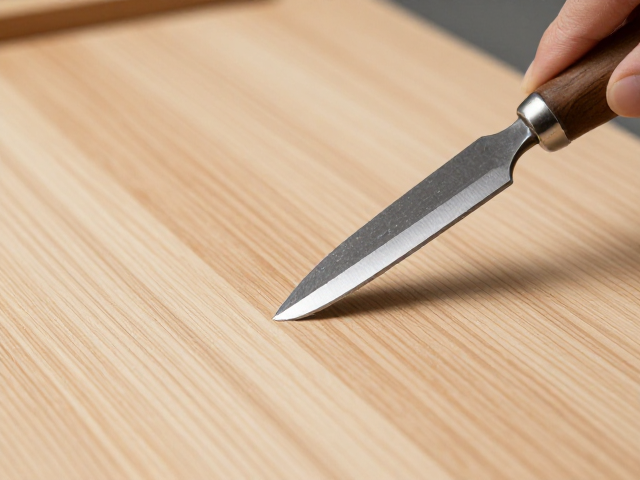
V形刀雕刻中木纹顺逆的视觉与触觉辨识逻辑
木工雕刻中,V形刀的入刀深度与排线清晰度高度依赖于木材纤维的走向。顺纹雕刻时,刀刃顺应纤维延伸方向,切削阻力较小,切口边缘平滑,木屑呈细长的片状或卷曲状脱落;逆纹雕刻则表现为切削阻力骤增,刀刃容易陷入过深导致崩茬,木屑呈短碎颗粒状,且切口边缘会出现不规则的撕裂感。在实际操作中,需先观察木材表面的天然纹理线条,这些线条即为纤维的主要排列方向。对于新手而言,建议在废料上进行试刻,通过调整入刀角度,感受刀刃与木纹夹角的变化,顺纹时刀感轻盈流畅,逆纹时则有明显的阻滞感。
除了视觉观察,触觉反馈是判断顺逆的关键辅助手段。在刻刀接触木材前,可用手指轻抚雕刻区域,感知木纹的粗糙程度与起伏方向。顺纹方向通常手感顺滑,无明显顿挫;逆纹方向则能感觉到纤维的倒伏与阻力。此外,V形刀的刀尖角度通常为60度或90度,不同角度对顺逆纹的适应性略有差异。较尖的刀尖更容易切入顺纹,而在逆纹区域,较宽的刀背可能需要更大的下压力才能形成清晰的线条,这种压力变化可通过手腕肌肉的记忆进行快速判断。
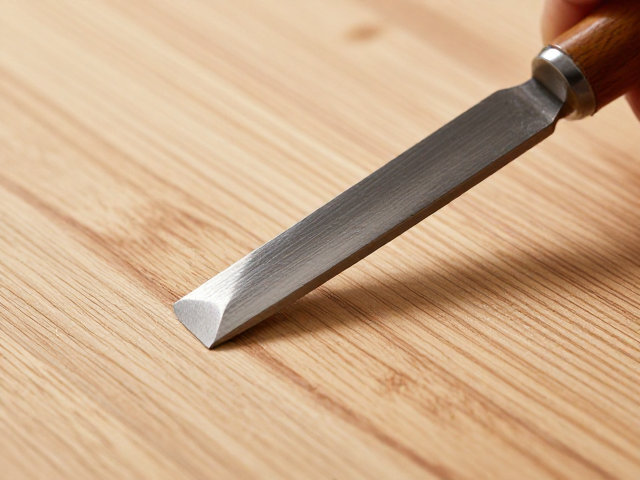
扁锉修整中的刃口控制与表面处理技巧
扁锉在雕刻后期主要用于清理V形槽底部的残留木屑及平整刻线边缘。使用时,锉刀平面应与雕刻面保持较小的夹角,通常控制在15至30度之间,利用锉刀的侧边或平面进行单向推锉。单向操作能避免来回拉扯导致木纤维再次撕裂,确保槽底平整。对于V形槽底部的死角,扁锉的尖端或窄边可深入其中,通过轻微的旋转动作清理积屑。操作时需保持手部稳定,锉刀运动轨迹应与V形槽的对称轴平行,以确保两侧斜面的一致性。
锉削力度需根据木材硬度灵活调整。硬木如紫檀、黄花梨等,纤维紧密,锉削时宜轻力慢速,避免锉齿堵塞或木材表面压痕;软木如松木、椴木等,纤维松散,可适当加大推力,但需注意控制深度,防止过度修整破坏雕刻造型。在修整过程中,应频繁清理锉刀表面的木屑,可使用硬毛刷或专用通针清理锉齿,保持切削效率。对于高精度要求的细节部位,可选用细齿扁锉进行精修,逐步替代粗锉,以获得镜面般的平整效果。
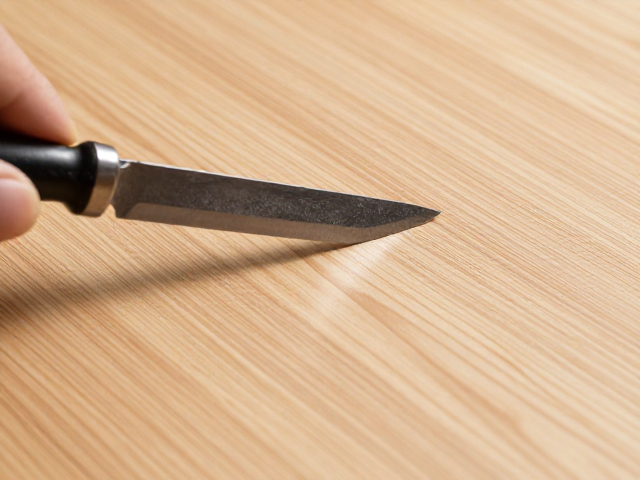
顺逆纹识别与锉修结合的实操流程
在实际雕刻过程中,顺逆纹的识别与扁锉修整需形成严密的逻辑闭环。雕刻前,依据木纹走向规划刻线顺序,优先处理顺纹区域,确保主体线条流畅;逆纹区域则需分次浅刻,逐步加深,避免一次性切入过深导致崩裂。当V形刀完成主体线条雕刻后,槽底往往存在不平整或毛刺,此时引入扁锉进行修整。修整时应严格遵循顺纹方向推锉,若遇逆纹区域,需减小锉削角度,采用点锉或轻刮的方式,防止锉刀边缘刮伤顺纹侧的斜面。
对于复杂曲面或曲线雕刻,顺逆纹方向随线条变化而动态调整。此时,扁锉的使用需配合手腕的灵活转动,始终保持锉刀工作面与局部木纹方向的相对顺向。在曲线内侧,锉刀难以完全贴合,可采用小角度摆动锉削,逐步逼近理想形态。修整完成后,需用软布擦拭雕刻表面,检查槽底是否平整、边缘是否锐利。若发现局部仍有毛刺或不平,需重新识别该小区域的顺逆纹,针对性使用细锉进行微调,确保整体视觉效果的一致性与细腻度。