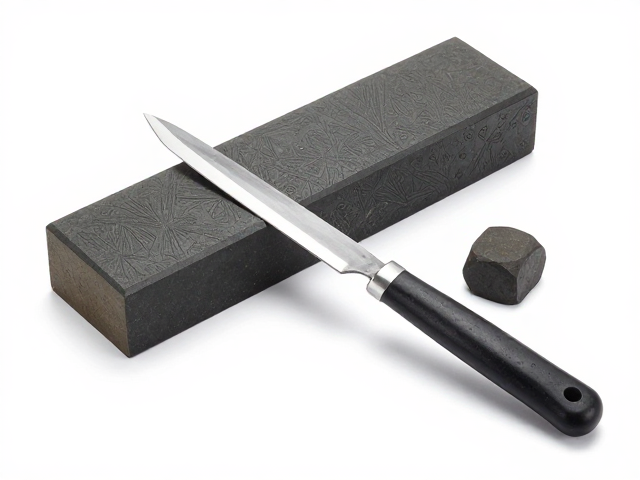
油石基础认知与选石逻辑
油石作为传统刀具保养的核心介质,其核心材质多为天然氧化铝或碳化硅混合烧结而成,表面带有细微孔隙以容纳润滑油和磨屑。对于新手而言,选择油石并非越贵越好,而是需要根据刀刃的修复需求匹配 grit(粒度)数值。常见的组合通常包含一块粗磨石(约600-1000 grit)用于修复崩口或重塑刃角,以及一块细磨石(约1000-3000 grit)用于去除粗磨痕迹并提升锋利度。天然油石因纹理细腻且润滑效果稳定,常被资深匠人视为首选,而高品质的人造油石则在颗粒均匀度上表现更佳,且价格区间通常稳定在几十元至两百元人民币之间,适合日常高频使用。
使用前必须对油石进行预处理,这一步直接决定了打磨的效率和刃口的质量。新油石表面通常覆盖着一层保护性涂层或含有大量出厂粉尘,需先用清水或专用石蜡油配合尼龙刷反复刷洗,直至流出的液体变清。若油石表面出现凹陷或附着顽固污渍,需使用金刚石修整板或粗砂纸对石面进行“开刃”处理,确保石面平整如镜。这一步骤能避免在后续打磨中因石面不平导致刀刃受力不均,从而产生偏斜的刃线,影响刀具的实际切割性能。
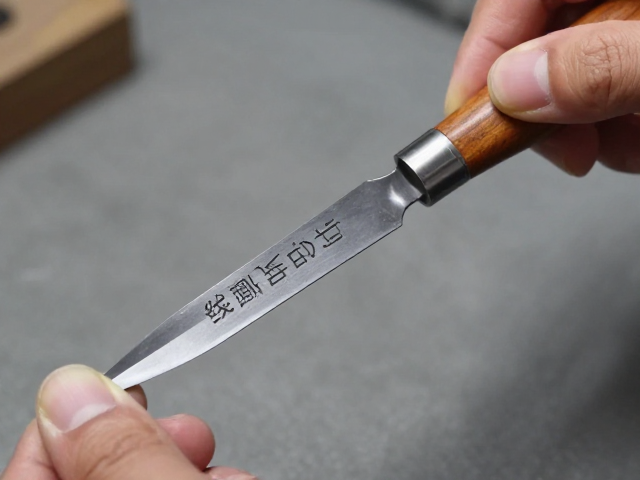
线刻刀的刃口修复与打磨手法
线刻刀的刃口呈现为尖锐的直线或曲线,其保养难点在于保持刃线的绝对平直与对称。打磨时,将线刻刀平置于油石表面,手掌根部轻压刀背,确保刀刃与石面呈完全贴合状态。移动轨迹应采用前后推拉的方式,而非画圈,这样能更有效地利用石面的摩擦力去除金属屑。对于线刻刀而言,刃角的控制至关重要,通常保持15-20度的倾角即可满足大多数精细雕刻的需求。在推拉过程中,需定期用手指腹轻触刃口,感受是否有均匀的毛刺产生,这是判断刃口是否达到预定锋利度的关键物理反馈。
针对线刻刀常见的局部崩口或卷刃,需采用更精细的局部修复策略。使用粒度较粗的油石,仅对受损部位的小范围区域进行短距离、高频次的轻磨,避免大面积摩擦导致刃形改变。修复过程中,务必保持手部稳定,可利用拇指指甲轻抵刀背侧面作为支点,控制下压力度。当崩口修复后,迅速切换至细磨石,对整个刃线进行一致性打磨,消除修复过程中产生的过热痕迹。这种分阶段的处理方式,能有效延长线刻刀的使用寿命,避免因一次过度打磨导致刀刃过薄而易损。
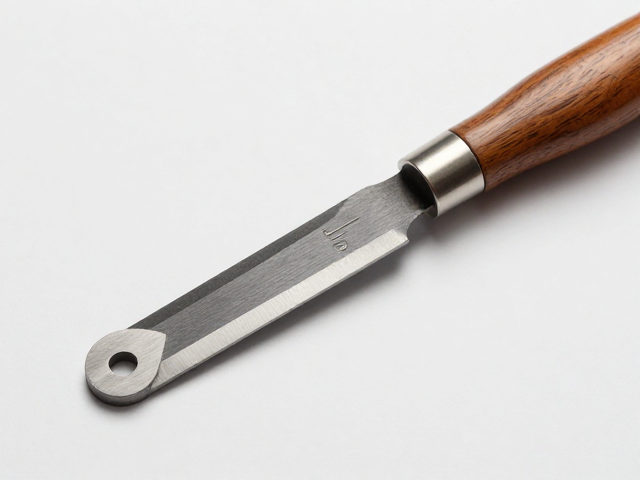
圆口刻刀的立体打磨与角度控制
圆口刻刀的刃口呈半圆形或碗状,其打磨逻辑与线刻刀截然不同,核心在于对曲面切角的均匀处理。由于接触面积小且呈点状或线状分布,圆口刀在打磨时极易因受力不均导致刃口偏斜,形成非对称的“小舌头”或刃角不均。正确的操作是将圆口刀置于油石上,以刀刃中心为轴心,进行小幅度的画圈或弧形滑动,同时不断旋转刀身,确保圆周各部分的金属被均匀去除。此过程需要极高的专注度,建议每打磨几下即检查刃口光泽,观察反光是否连续且均匀,以此判断曲面处理的完整性。
圆口刀的保养中,去毛刺是提升切割顺滑度的关键步骤。当粗磨完成后,刃口微观层面会形成大量翻起的金属纤维。对于圆口刀,可使用皮革条或硬牛皮,涂抹上研磨膏(如氧化铬或氧化铝微粉),以与打磨时相同的角度和弧度,在皮面上进行反向或同向推拉。这一去毛刺过程能瞬间提升刀刃的切削效率,使雕刻时的木屑或材料剥离更加干净利落。需要注意的是,圆口刀不可使用过粗的油石进行大面积修整,以免破坏原有的曲面几何结构,导致雕刻线条深浅不一或出现跳刀现象。
日常清洁、存放与润滑维护
油石在使用结束后会残留金属粉末和润滑油混合物,若不及时清理,这些杂质会堵塞石孔,导致石面硬化失效。清洗时应使用大量清水冲洗,配合硬毛刷深入孔隙刷洗,直至无黑色或灰色泥浆流出。清洗完毕后,需用吸水纸或干布彻底擦干表面水分,随后涂抹一层薄薄的石蜡油或专用保养油,静置阴干。这一保养流程能防止油石开裂或粉化,延长其使用寿命。对于高频使用的油石,建议每月进行一次深度清洁,使用细砂纸轻轻打磨石面,去除表面形成的致密磨屑层,恢复其切削能力。
刀具的存放环境直接影响其刃口的保持状态。线刻刀与圆口刀应置于干燥、通风的刀架或刀盒中,避免不同刀具相互碰撞导致刃口磕碰。长期闲置时,建议在刃口涂抹一层薄薄的防锈油,以防潮湿空气侵蚀钢材。油石本身也应存放在干燥处,避免阳光直射导致润滑油挥发或石体开裂。良好的存放习惯能减少因意外损伤带来的修复频率,使刀具始终保持在最佳工作状态,确保雕刻作业的连续性与稳定性。