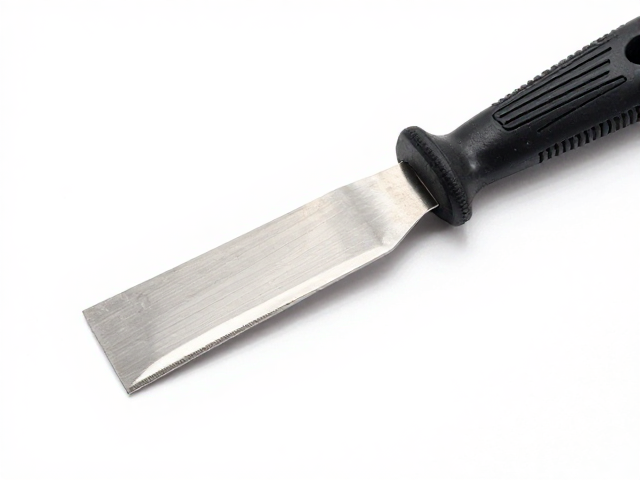
材料特性与热处理工艺的从属关系
刮刀刀套在高速切削过程中承受极大的剪切应力与热冲击,其抗劈裂能力的首要基石在于材料内部的微观组织稳定性。高碳钢或合金工具钢在淬火过程中若冷却速率控制不当,容易在刀套颈部或刃口连接处形成残余应力集中区。这种内应力在后续受力时会成为裂纹扩展的源头,导致刀套在接触工件瞬间发生脆性断裂或回弹失效。因此,选择经过真空淬火或保护气氛热处理的材料,能显著降低氧化脱碳现象,确保硬度分布均匀,这是避免结构性破坏的物理前提。
表面微观处理技术对提升刀套耐用度有着直接且可量化的影响。通过精密研磨和超精加工,将刀套刃口附近的表面粗糙度控制在规定的微米级别,能够减少应力集中点。实际应用中,经过喷丸强化处理的刀套表面会产生压应力层,这种压应力能有效抵消切削过程中产生的拉应力,从而抑制微裂纹的萌生与扩展。这种工艺并非孤立存在,而是需要与基体材料的韧性指标相匹配,过高的硬度若缺乏足够的韧性支撑,反而会在冲击载荷下加速失效。
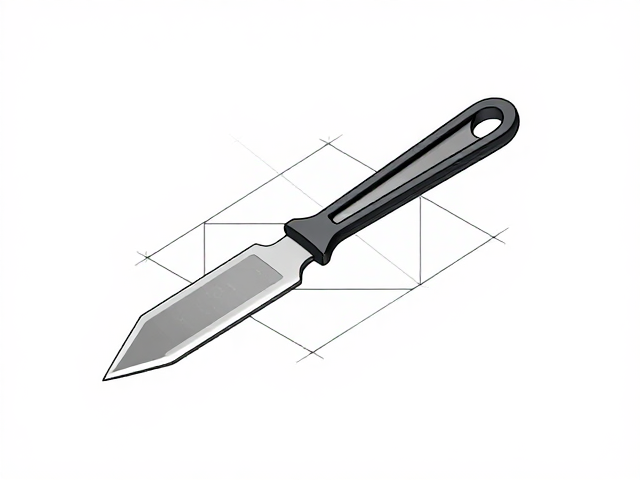
几何结构设计与受力分析
刀套的几何形状设计直接决定了其在受力状态下的应力分布形态。传统的直角过渡或锐角连接处是应力集中的重灾区,在切削阻力变化剧烈时极易产生应力峰值。优化设计通常采用圆弧过渡或渐变坡口结构,使切削力能够平滑地传递至刀体,避免局部应力骤增。合理的刃背厚度与刃口宽度的比例,能够平衡刀具的强度与锋利度,过薄的刃背虽然提升了切削效率,却会大幅削弱抗冲击能力,增加劈裂风险。
安装时的贴合度与支撑结构是决定刀套是否发生回弹的关键变量。刀套与刀杆之间的配合间隙若过大,会在切削过程中形成微小的振动空间,这种高频振动会迅速累积能量,导致刀套根部产生疲劳裂纹。高精度的刀套通常采用过盈配合或专用锁紧结构,确保刀套与刀杆之间形成刚性连接。此外,刀套后角的设计需考虑工件材料的特性,对于高硬度材料,适当减小后角可增加散热面积和支撑面积,从而减少因散热不均导致的热裂和因支撑不足导致的机械崩刃。
安装规范与操作细节
正确的安装手法是消除初始缺陷的核心环节。在安装前,必须彻底清洁刀套内孔及刀杆表面,任何微小的金属屑或油污都会在锁紧时形成垫层,导致受力不均。使用扭矩扳手按照规定的力矩值进行锁紧,能够确保连接件产生均匀的预紧力,避免因力矩过大导致刀套变形或力矩不足导致松动。锁紧过程中应保持刀具垂直,避免侧向力对刀套造成额外的弯矩,这种细微的操作规范能显著降低因安装不当引发的早期失效。
冷却润滑系统的介入对维持刀套工作状态至关重要。切削过程中产生的高温会迅速降低材料的屈服强度,使刀套在受力时更容易发生塑性变形或开裂。确保冷却液喷嘴对准切削区域,并能充分覆盖刀套散热面,可以有效控制刃口温度。冷却液的流量与压力需根据切削参数进行匹配,过低的流量无法带走热量,而过高的压力可能导致冷却液渗入刀套与刀杆的微观缝隙,在长期浸泡下引发腐蚀或应力腐蚀开裂,进而削弱刀套的整体结构完整性。