圆口刀的几何特性与持握逻辑
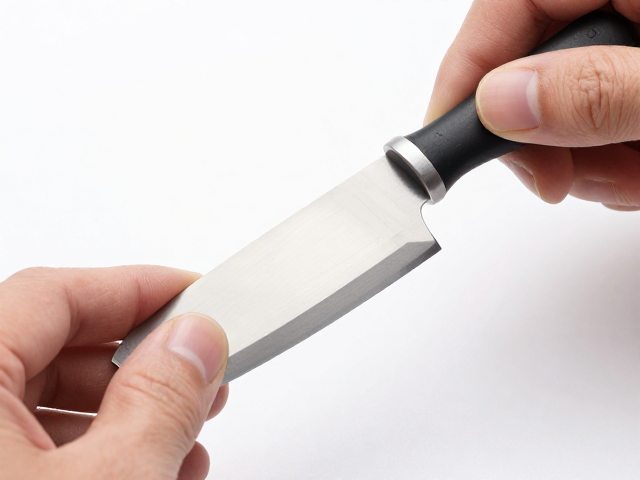
圆口刀,又称球刀或牛鼻刀,其切削刃呈半球状,这种独特的几何结构决定了它无法像平刀那样进行大面积的平面切削,而是专注于曲面过渡、浮雕细节以及三维造型的修整。在实际操作中,刀尖与侧刃的受力点会形成复杂的接触面,因此持握方式直接影响了切削的稳定性与精度。传统的握法多采用“虎口抵刀柄”或“三指捏持”的方式,关键在于拇指与食指形成的环状结构要稳固地控制刀杆,中指与无名指则负责在刀柄末端提供支撑与推力。这种握姿能最大限度地减少手部抖动,特别是在处理高硬度木材或精细雕刻时,手指对刀具的微小反馈能帮助雕刻者实时调整下刀深度。
值得注意的是,圆口刀的切削角度会随着刀具切入材料的角度变化而动态改变。当刀尖垂直接触工件时,切削效率较低,主要起到定位或开槽作用;而当刀身倾斜,利用侧刃进行推削时,切削力会更加顺畅。因此,操作者需要根据曲面曲率的变化,灵活调整手腕角度,保持刀刃与材料表面的切线方向一致。这种动态调整并非一蹴而就,需要通过大量的基础练习来形成肌肉记忆,确保在雕刻复杂曲面时,刀路能够平滑过渡,避免出现崩口或阶梯状痕迹。
油石收光的预处理与目数选择
在圆口刀完成初步造型后,工件表面通常会留下细密的刀痕或微小的毛刺,此时引入油石进行收光是提升表面质感的关键步骤。油石的选择应遵循从粗到细的递进原则,一般建议从400目至600目油石开始,用于去除较深的刀痕和修整边缘棱角。对于木材或软性材料,天然油石因其颗粒分布均匀、切削温和而备受推崇;若处理金属或高硬度材质,则需选用金刚石涂层油石或碳化硅油石,以确保足够的切削效率。在使用前,务必清洁油石表面,确保无油污或杂质堆积,以免堵塞孔隙影响研磨效果。
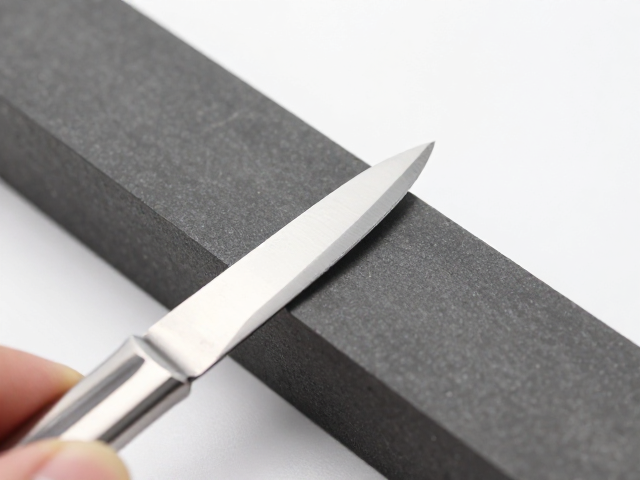
油石的使用介质通常为机油或专用研磨液,其作用不仅是润滑,更能带走研磨产生的细微粉尘,防止工件表面划伤。在研磨过程中,应保持油石与工件表面呈稳定的夹角,避免局部压力过大导致研磨不均。对于圆口刀雕刻出的凹陷曲面,可选用与曲面弧度相匹配的弧形油石,或者将油石包裹在软木块上,以增强贴合度。每次更换更高目数的油石前,必须彻底清除低目数研磨留下的痕迹,否则残留的深痕会在高目数研磨中显现为明显的瑕疵,破坏最终的镜面效果。
研磨手法与镜面形成的物理机制
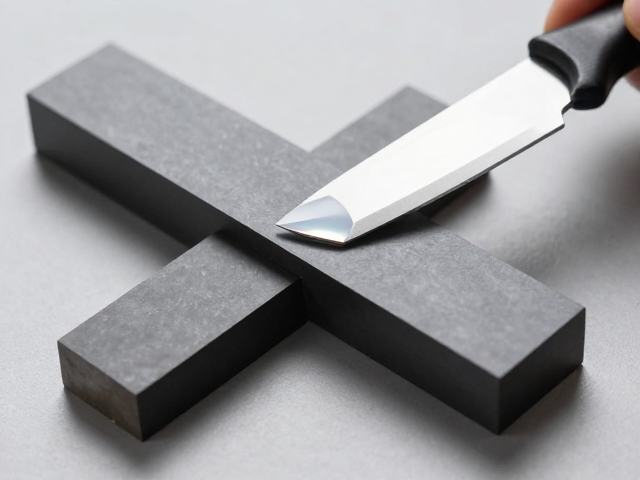
打造极致镜面效果的核心在于研磨轨迹的有序性与压力的均匀性。在使用油石进行收光时,应采用“十字交叉法”或“螺旋推进法”,确保每一寸表面都经过均匀打磨。十字交叉法要求先单向研磨,再旋转90度进行垂直方向研磨,这样能彻底消除前一方向的刀痕;螺旋推进法则适用于曲面区域,通过从中心向边缘的螺旋轨迹,使研磨力均匀分散,避免局部过磨。操作时,手腕需保持放松,利用手臂的重量带动油石移动,而非单纯依靠手指发力,这样能获得更细腻、连贯的研磨纹路。
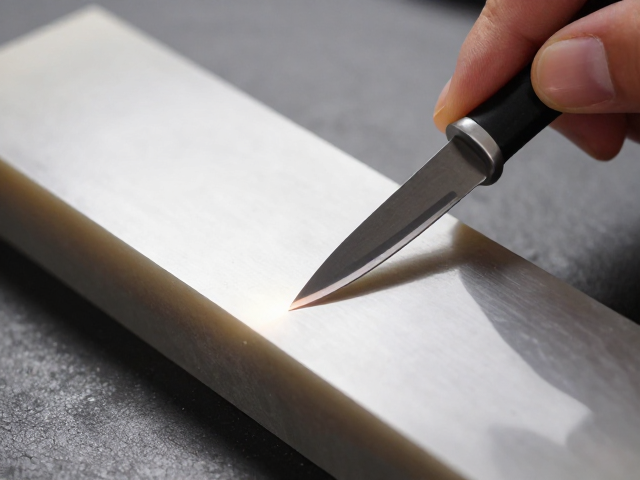
镜面效果的形成本质上是材料表面微观峰谷被逐步削平的过程。随着油石目数的提升,研磨颗粒逐渐细化,表面划痕变得肉眼不可见,光线反射从漫反射逐渐转变为镜面反射。在这一阶段,细微的划痕方向必须高度一致,任何杂乱无章的轨迹都会导致光线散射,形成雾面效果。因此,在高目数(如1000目以上)研磨时,需极度专注轨迹的平行性与等距性。此外,环境光线的角度变化能直观反映表面平整度,通过侧光观察,若表面出现明暗不均的斑块,即提示该区域研磨不足或存在未消除的深层瑕疵,需针对性地进行局部精修。
终饰处理与表面保护
当研磨达到预定目数且表面呈现均匀光泽后,需进行终饰处理以固定效果并提升耐用性。对于木材类工件,可使用高目数的抛光布轮配合微量抛光蜡进行抛光,这能进一步填平微观孔隙,增强光泽的温润感。若为金属或硬质材料,可采用麂皮或超细纤维布蘸取少量防锈油或保护剂进行擦拭,去除残留研磨液,并形成保护膜。此步骤需格外小心,避免在已形成的镜面上留下擦拭痕迹,建议采用单向轻拭的方式,并勤换清洁布面。
最终的表面状态应达到无明显划痕、光泽均匀且触感顺滑的标准。在实际应用中,这种经过精细收光的表面不仅美观,还能减少污渍附着,提升工件的使用体验。操作者需定期维护油石,及时修整油石表面,确保其研磨效率与稳定性。通过圆口刀的精准塑形与油石的精细收光,结合严密的操作逻辑与手法控制,即可在各类材质上重现极致镜面效果,展现材料本身的质感与工艺的精妙。