坯料拼接前的表面处理与清洁标准
坯料拼接的质量根基在于接触面的物理状态,任何微小的油污、氧化皮或灰尘都会直接削弱桐油与定位胶泥的附着力。在实际操作场景中,需确保拼接面经过精细打磨,达到规定的粗糙度指标,通常要求表面无肉眼可见的光亮点,以提供足够的微观咬合力。清洁步骤必须彻底,建议使用无水乙醇或专用工业清洗剂对待接合区域进行擦拭,随后静置挥发,确保基体完全干燥且无残留溶剂,这是防止胶层后期出现气泡或脱粘现象的关键前置条件。
环境温湿度控制是影响材料初始性能的重要变量,理想的施工环境温度应维持在15℃至25℃之间,相对湿度控制在60%左右。过高的湿度会导致桐油干燥缓慢,延长固化周期,而低温环境则可能使定位胶泥的粘性下降,影响定位精度。在进入拼接工序前,需对作业区域进行温湿度监测,若环境条件偏离标准范围,需采取加温、除湿或局部遮蔽措施,确保材料在规定的物理特性窗口期内发挥作用,避免因环境应力导致拼接界面产生内应力集中。
桐油涂刷的厚度控制与渗透机理
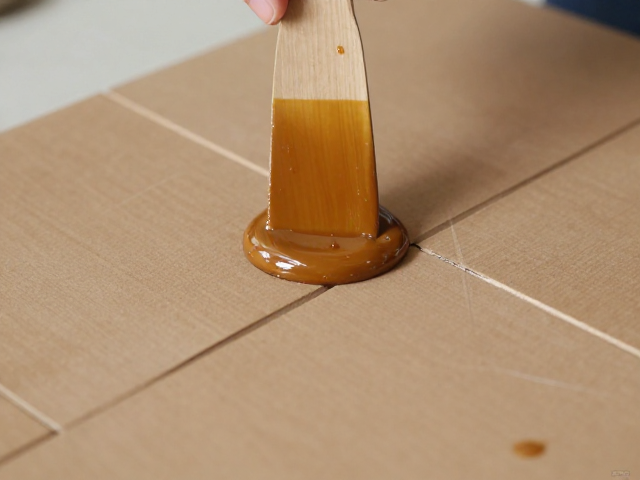
桐油在坯料拼接中扮演着渗透增强与防潮隔离的双重角色,其涂刷过程需严格遵循“薄涂多次”的原则。使用软毛刷或浸渍海绵将熟桐油均匀涂抹于拼接面,单次涂刷厚度宜控制在0.1mm至0.2mm之间,避免积液造成局部软化或固化不均。涂刷时应保持单向或螺旋式均匀覆盖,确保桐油充分渗入木材或基材纤维孔隙中,形成稳定的内部支撑结构。涂刷后需预留足够的渗透时间,通常为15至30分钟,待表面油膜不再流动且呈现均匀哑光状态时,方可进行下一道工序,切忌在未干透时叠加涂刷,以免形成封闭性油膜阻碍后续胶泥结合。
干燥固化过程需遵循自然挥发与氧化聚合的物理规律,严禁强行加速干燥导致表面结皮而内部未干。在通风良好且无直射阳光的环境下,桐油层通常需要24至48小时达到初步定型,具体时长受季节与空气流速影响。检查桐油层质量的标准为表面触感微粘但不粘手,用指甲轻划无明显划痕,此时桐油已形成连续的高分子网络,能够有效隔绝水分侵入并增强基材与后续胶接材料的相容性。若发现局部发白或浑浊,通常因湿度过大或涂刷过厚导致,需重新打磨处理后补涂。
定位胶泥的调配比例与施胶工艺
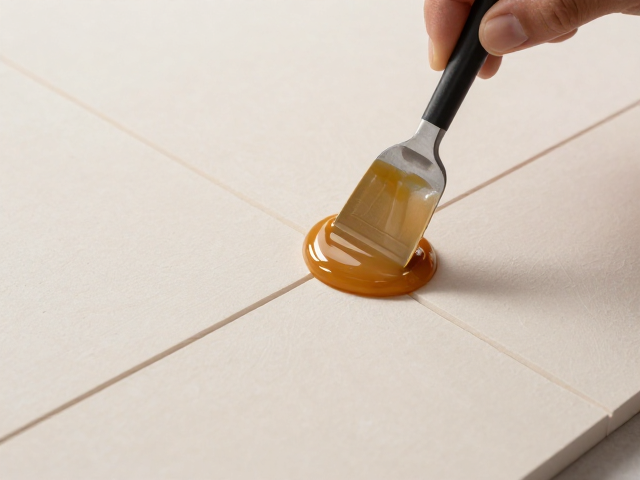
定位胶泥主要用于固定坯料相对位置,其调配需精确控制粉液比例,严格遵循材料说明书规定的配比,通常重量比为1:0.6至1:0.8之间,具体数值需依据环境温度微调。搅拌过程需使用专用刮刀沿同一方向匀速搅拌,直至胶泥呈现均匀无颗粒的膏状,无肉眼可见干粉或液滴。搅拌时间控制在3至5分钟,过度搅拌会引入过多空气气泡,降低胶泥强度;搅拌不足则会导致固化不完全。调配好的胶泥应在15分钟内使用完毕,超时会导致胶泥初凝,影响定位精度与粘接效果。
施胶时应采用点状或条状分布,胶量需适中,确保拼接面受力均匀且无溢出污染非粘接区域。对于大面积拼接,胶泥分布点间距建议保持在50mm至100mm,胶条宽度控制在5mm至10mm,以保证整体结构的稳定性。施胶后迅速进行坯料对齐与加压固定,加压点应分布在胶泥分布区域附近,压力大小需根据坯料材质硬度调整,既要保证胶泥均匀铺展,又要避免过大的压力导致胶泥挤出过多造成有效粘接面积不足。定位胶泥的初凝时间通常为30至60分钟,在此期间需保持夹具稳定,严禁移动或震动坯料,以免影响胶接界面的分子链形成。
拼接后的固化监控与质量检验
固化阶段是决定拼接最终强度的关键过程,定位胶泥与桐油层的协同固化通常需要24至72小时。在此期间,需定期检查夹具状态,确认无松动或移位现象,同时观察胶接区域是否有异常变形或渗胶现象。若发现局部胶泥颜色异常变深或出现收缩裂纹,可能因固化环境温湿度波动或胶量不均导致,需记录具体情况并分析原因。对于高精度要求的拼接件,建议在固化48小时后解除夹具,检查拼接缝的紧密程度,缝隙宽度应小于0.1mm,且无明显透光现象。
质量检验需结合目视检查与物理测试,目视检查重点观察拼接面是否平整、胶痕是否均匀、有无明显溢胶或缺胶。物理测试可通过轻敲拼接区域听音判断,声音清脆说明结合紧密,声音沉闷则可能存在脱粘或空洞。对于关键受力部位,可进行局部剥离测试或拉力测试,验证胶接强度是否符合设计要求。检验过程中发现任何不符合标准的缺陷,需立即标记并制定修补方案,严禁未经修复直接进入下一道工序。检验报告需详细记录环境参数、材料批次、操作时间及测试结果,为后续工艺优化提供数据支持。