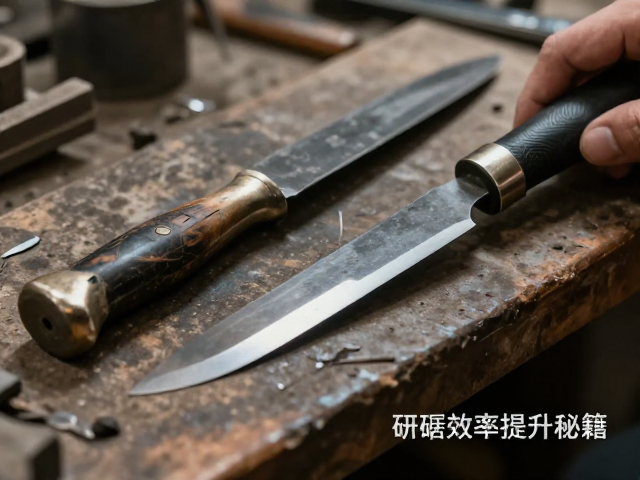
刀身长度对操控精度与作业幅度的影响
刀身的物理长度直接决定了雕刻时的杠杆效应与受力反馈,短刀身通常指刃长在30毫米至60毫米之间的凿具。这类工具重心靠近握持点,操作者能更敏锐地感知石材内部的微小裂隙与硬度变化,非常适合处理印章、玉雕细部或需要极高精度的线条勾勒。在狭窄空间或复杂曲面作业时,短刀身能减少盲区,避免因工具过长导致的手部晃动,从而提升边缘处理的整洁度。
相比之下,长刀身可达100毫米以上,其优势在于力臂较长,能更有效地传递挥锤或下压时的冲击力。这种结构特征使得长刀在处理大面积平面推削或需要去除较多余料的粗加工环节时效率显著更高。长刀身在石材表面滑动时稳定性更好,不易因局部受力不均而产生跳刀现象,适合需要快速成型且对表面细微纹理要求相对较低的大宗作业场景。
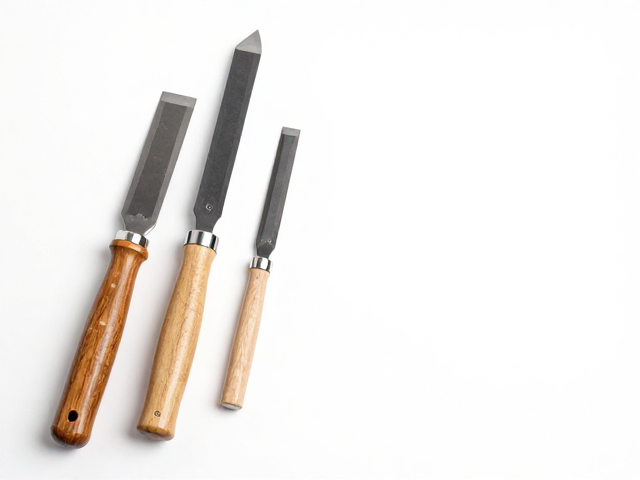
研磨效率与刃口几何形状的协同作用
研磨效率并非仅由刀身长度决定,刃口的几何角度起着关键作用。低角度刃口(如20-25度)在研磨后保持锋利的时间较长,切削阻力小,能像刀片一样切入石材,特别适合花岗岩等硬度较高、晶体结构紧密的材料。这种配置在推削时能形成连续的薄片,减少石材崩裂的风险,从而在微观层面提升单位时间的去料效率。
高角度刃口(如30-40度或更高)则侧重于刃口的耐用性与抗冲击能力。对于砂岩、石灰岩等质地较软或含有杂质的石材,高角度刃口不易卷刃或崩缺。虽然单次切削的锋利度略低于低角度刃口,但其维护频率更低,在长时间连续作业中能保持更稳定的切削状态,避免因频繁修磨打断工作节奏,从整体工期看往往具有更优的效率表现。
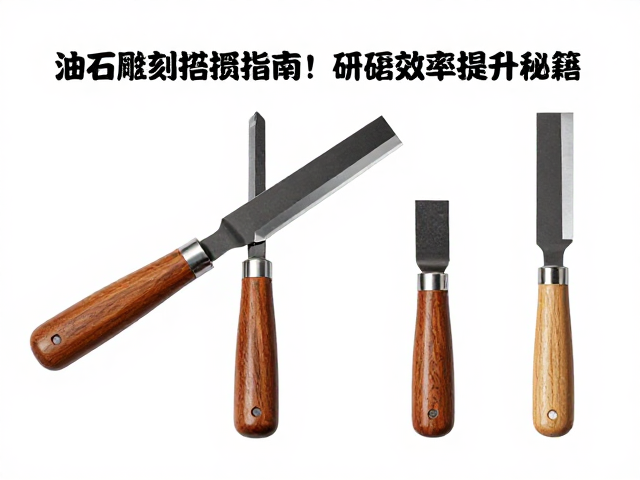
油石选择与刃口修复的匹配逻辑
油石的选择需严格对应石材硬度与当前刃口状态。碳化硅油石硬度较高,研磨速度快,适合对粗钝刃口进行快速整形,常用于处理严重崩口或需要重新确立刃线的大规模修复。其颗粒结构较为粗糙,能在短时间内去除大量金属,但需注意控制研磨角度,以免因散热不均导致刃口过热退火。
氧化铝油石质地相对细腻,研磨过程更为柔和,适合精修刃口或进行日常维护。当刃口已经经过粗磨,仅需消除微观锯齿并抛光刃线时,氧化铝油石能提供更平滑的表面 finish,有助于减少后续雕刻时的摩擦阻力。对于高硬度合金钢凿具,使用细粒度氧化铝油石进行最终抛光,能显著延长刃口在石材上的使用寿命,保持切削过程的流畅性。
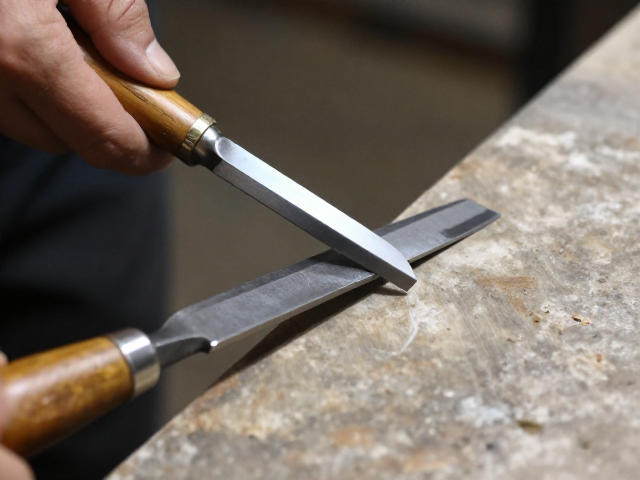
实操中的力度控制与进刀策略
正确的进刀策略能最大化工具效能并保护石材。在开始雕刻前,应先以较轻的力进行试探性接触,感受石材表面的致密程度。对于坚硬石材,应采用“轻触多步”的策略,即每次下刀深度控制在1-2毫米,通过多次叠加切削来逐步成型。这种方式能有效避免因单次冲击力过大导致石材内部隐性裂纹扩展,确保成品结构的完整性。
在推削过程中,身体姿态与发力方式直接影响刀痕的质量。保持手臂与刀身成一定角度,利用身体重心的前移带动凿具前进,而非单纯依靠手指或手腕的力量。这种全身协调的发力方式能提供更均匀持续的推力,使刀痕深浅一致,表面纹理细腻。对于需要表现粗犷质感的工艺,可适当增加冲击力,但需确保落点准确,避免刀身偏离预定的轨迹造成意外破损。